金属製学校用家具の粉体塗装プロセス:前処理から検査まで
前処理、静電塗布、焼付硬化、冷却、および検査によって、金属製学校用家具の粉体塗装仕上げがどのように形成されるかを解説する工程重視のガイドです。
目次
粉体塗装は、スチール製の机・椅子のフレーム、金属製キャビネット、ブラケット、その他学校用家具の各種部材に保護性と意匠性を備えた塗膜を付与します。本ガイドでは、表面処理や静電塗装から焼付け硬化、冷却、最終検査に至る粉体塗装の工程順に金属部材の流れを解説します。
粉体塗装とは何か、なぜ金属製学校用家具に採用されるのか?
粉体塗装は、有機溶剤を使用しない乾式の金属表面処理工程です。微細に粉砕された塗料用パウダーを静電スプレーによって金属表面に塗布し、加熱することで連続した均一な塗膜を形成します。完成した塗膜は、従来の液体塗料のような液状キャリアを用いずに素地を被覆します。
この仕上げは、パイプ構造の生徒用机・椅子フレーム、テーブル脚、溶接支持部、ロッカーのパネル、キャビネットの扉、金属製連結具など、教育現場に見られる多くの金属部材に適しています。これらの部材は、日々の使用において動かされ、触れられ、清掃され、時に衝突を受けます。適切に下地処理および焼付け硬化された粉体塗装は、下地の金属を保護しながら、衝撃、摩耗、腐食に耐える硬質な表面を形成します。また、カラー、光沢、マット、テクスチャーなどの仕上げにより、同一の工程で多様な教室や収納のデザインに対応可能です。
粉体塗布は塗料を効率的に使用できる点も特長です。オーバースプレーされた粉体は適切な回収システムで回収・再利用でき、乾式工程により溶剤への依存やそれに伴うVOC排出を削減できます。Yuzhen Furnitureの文書化された管理工程では、対象の塗料において粉体回収、95%を超える塗料利用率、およびVOC排出ゼロの無溶剤粉体が記録されています。実際の塗膜性能は、選定された粉体、金属素地、前処理、塗膜厚、焼付け条件によって発揮されます。
粉体塗装工程の概要
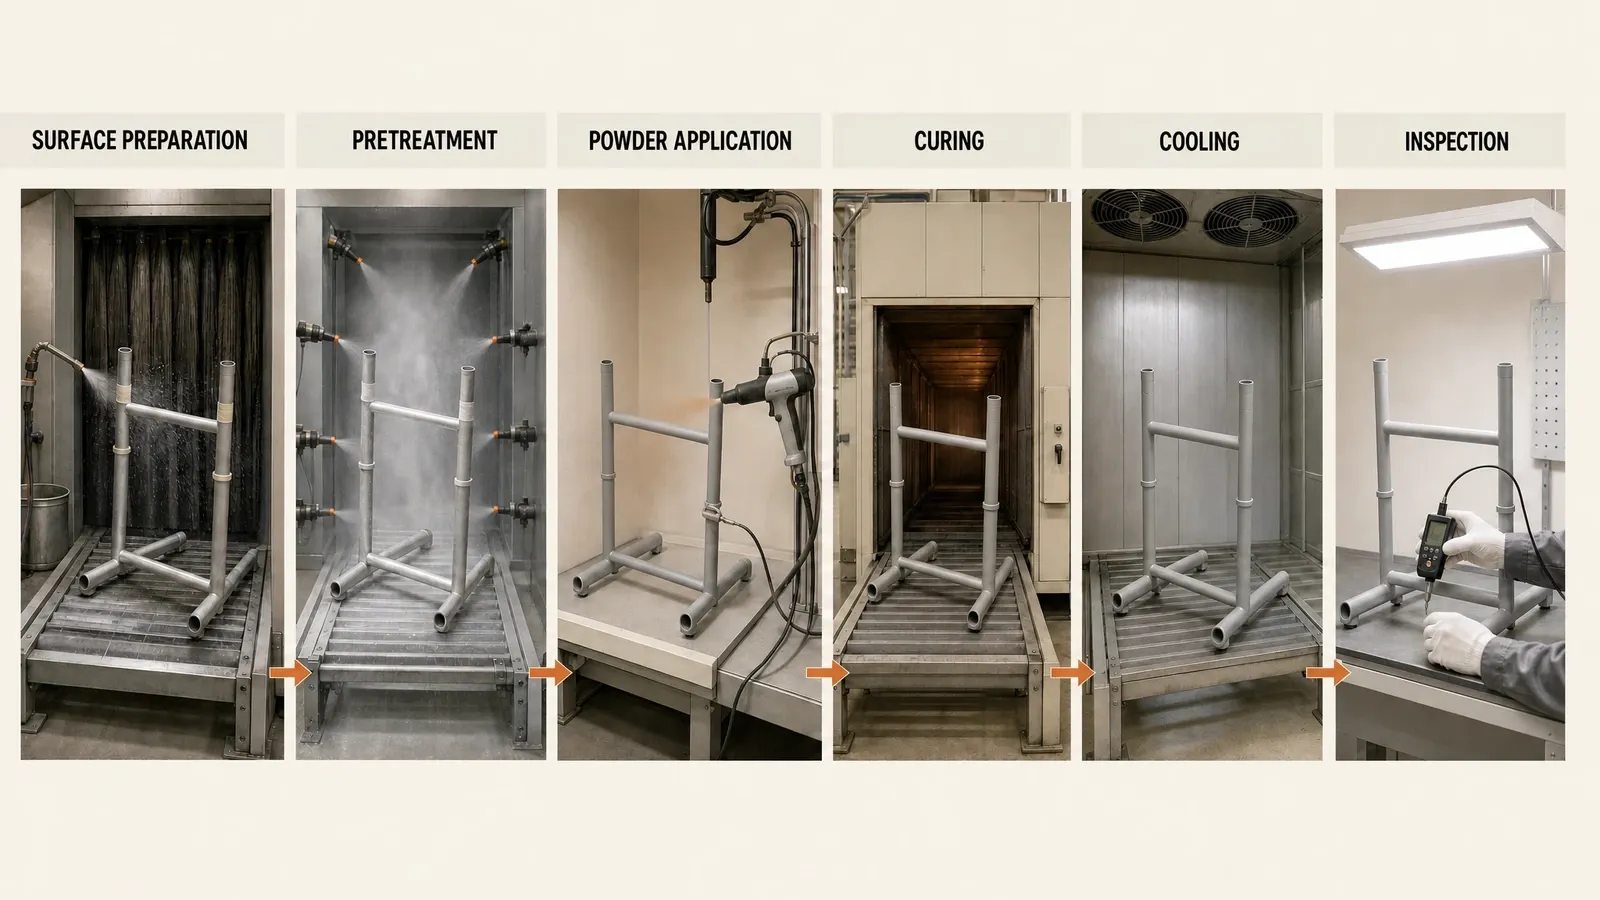
粉体塗装の主要工程は、一連の流れに沿って進行します:
- 素地調整: 油分、サビ、黒皮(ミルスケール)、粉塵、加工残留物を除去します。
- 前処理(化成処理): 金属表面を洗浄して皮膜を形成(化成処理)し、水洗、乾燥を行い、指定箇所をマスキングします。
- 静電塗布: アースされたワークピースに帯電させた粉体塗料を吹き付けます。
- 焼付け硬化: 付着した粉体を加熱・溶融させ、連続した完成塗膜を形成します。
- 冷却: 塗装後の部材を取り扱いおよび後工程に移す前に冷却します。
- 検査: 外観、塗膜の均一性、膜厚、硬化度、密着性を確認します。
各工程が次の段階への下地を整えます。以下の各項目では、各段階で何が行われ、それが完成表面にどのように影響するかを詳しく解説します。
金属前処理:塗装に向けた表面の準備
粉体塗装の前処理工程は、塗膜を受け止める表面を形成します。油分、錆、ミルスケール(黒皮)、粉塵、加工残留物は塗料の密着を阻害し、後に塗膜下の付着力低下や膨れ、腐食として現れる可能性があります。前処理によりこれら汚染物質を除去し、密着性の高い清浄な金属表面を確保します。
表面汚染物質の洗浄と除去
洗浄方法は部材の状態に応じて選択されます。脱脂により油分や加工残留物を除去します。錆や浮いた酸化物は、化学処理またはブラスト加工などの物理的方法で除去できます。頑固なスケールや強固な付着物には、より強力な物理的研磨洗浄が必要となる場合があります。そのため、成形鋼板パネル、溶接パイプフレーム、以前に外気へ露出していた部品などでは、それぞれ異なる下地処理が求められます。
Yuzhen Furnitureの標準化された前処理工程では、対象となる金属部品に対して脱脂および除錆を実施します。部材の状態に応じて局所的な表面補正、サンディング、パテ埋めが追加される場合がありますが、これらは全コンポーネントに一律適用される固定工程ではなく、必要に応じた補助処理です。
リン酸塩処理、水洗、乾燥
汚染物質の除去後、リン酸塩処理によって化成皮膜を形成し、塗膜の密着性と防食性を向上させることができます。水洗によって浮き上がった汚れや処理液の残留物を表面から洗い流し、完全な乾燥により粉体層の下に水分が残留するのを防止します。Yuzhen Furnitureの標準化された工程では、該当する部品に対して脱脂、除錆、リン酸塩処理を組み合わせて実施しています。
マスキングにより、ネジ部、嵌合面、電気接点、穴など、塗装を付着させてはならない箇所を保護します。また、表面状態や塗装仕様に応じて、一部の部品にはサンディング、パテ埋め、予熱が施されることもあります。前処理の基本順序は一貫しています。すなわち、汚染物質を除去し、金属表面を調整し、水洗・乾燥を行い、最後に塗装不要箇所を保護します。
静電粉体塗装の塗布工程
静電粉体塗装の仕組み
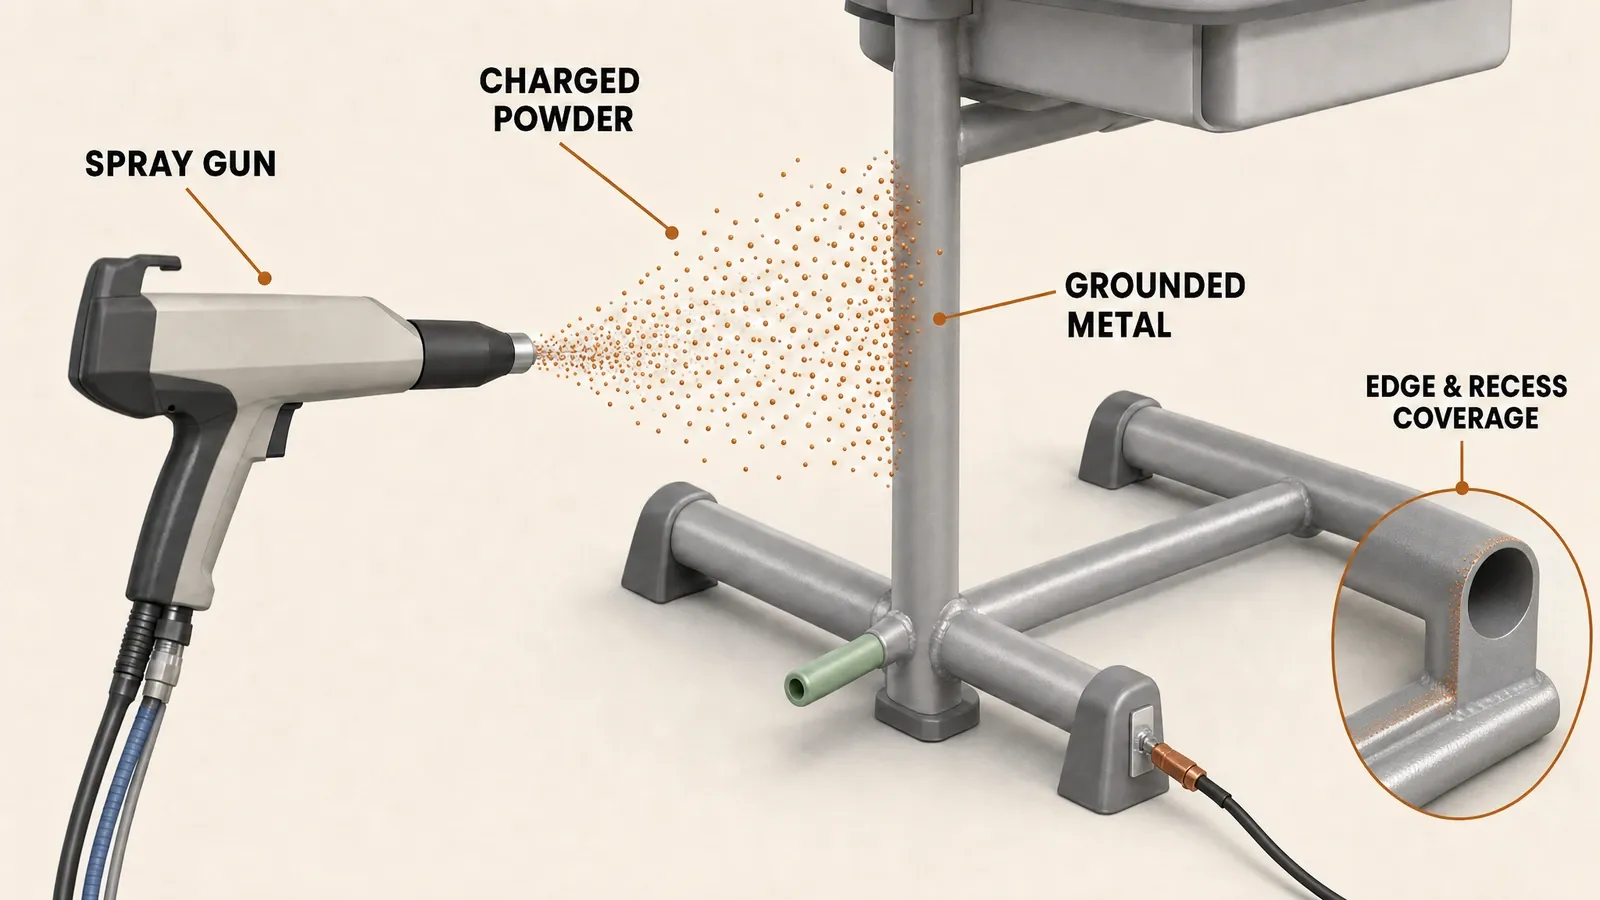
静電粉体塗装工程では、圧縮空気によって粉体がスプレーガンを通って搬送され、ガン内部で粒子に静電気が帯電します。ワークピースは接地(アース)されたコンベアまたは治具に吊り下げられています。電界と気流によって帯電した粒子が金属に向かって運ばれ、静電引力によって未硬化の粉体層として表面に吸着します。
確実な接地によりワークピースを介した電荷の経路が確保され、目的の表面に粉体が積層されます。その後、粉体吐出量、スプレー距離、ガン動作、部材の配置、コンベア速度によって、均一な膜厚が形成されます。この段階の塗膜はまだ粉末状態であり、その後の焼付炉内で固体の塗膜へと変化します。
エッジ、コーナー、凹部への均一な塗布
金属製学校用家具は、開放的な平面だけで構成されているわけではありません。スチールパイプフレームには溶接継手があり、折り曲げられたキャビネットパネルには内角が形成され、ブラケットには狭い隙間や凹面が存在する場合があります。粉体は通常、奥まったコーナーや溝よりも、開放された平坦な面に付着しやすい特性があります。
凹部の幾何形状によりファラデーケージ効果が発生し、電界が開口部付近に集中して最も深い領域に粉体が届きにくくなることがあります。ガンの角度、スプレー距離、気流、電気的設定、ワークピースの向き、接地状態を調整することで、塗料の到達性とカバー率を改善できます。これらの管理により、粉体が最も付着しやすい表面だけに厚く付き、凹部が薄くなるのを防ぎ、デスクフレームやキャビネットの実際の形状に追従した均一な塗装を実現します。
焼付硬化:粉体から保護塗膜への変化
溶融、流動、硬化
熱により、塗布された粉体が完成塗膜へと変化します。粒子は溶融して結合し、表面上を流動(フロー)して連続した皮膜を形成します。熱硬化性粉体では、熱によって架橋反応が進行し、最終的な強固な塗膜が完成します。一方、熱可塑性粉体は熱によって軟化・流動しますが、同様の化学架橋反応は伴いません。
塗膜の形成に伴い、色、光沢、質感、硬度、密着性、防食性能が発現します。完全な硬化により均一で連続した表面が得られますが、硬化不足や過剰硬化は外観や物性を損なう原因となります。そのため、選定された材料に応じた焼付硬化スケジュールは粉体塗料サプライヤーの技術データに基づいて管理されます。
金属温度と硬化時間の管理
炉内空気温度と部材の金属温度(メタル温度)は異なる状態を示します。スチールパイプ、溶接フレーム、厚みのあるブラケットが粉体の硬化に必要な温度に達する前に、空気温度が設定値に達することがあります。昇温時間は部材が所定温度に達するまでの加熱時間を指し、保持時間は金属が規定温度に達した後に必要な時間維持される期間を指します。
部品の厚み、質量、形状、投入パターン、気流はいずれも昇温曲線に影響します。炉内温度プロファイルは実際のワークピースがどのように温まるかを示し、その金属温度が粉体の焼付硬化スケジュールに沿っていることを確認するのに役立ちます。
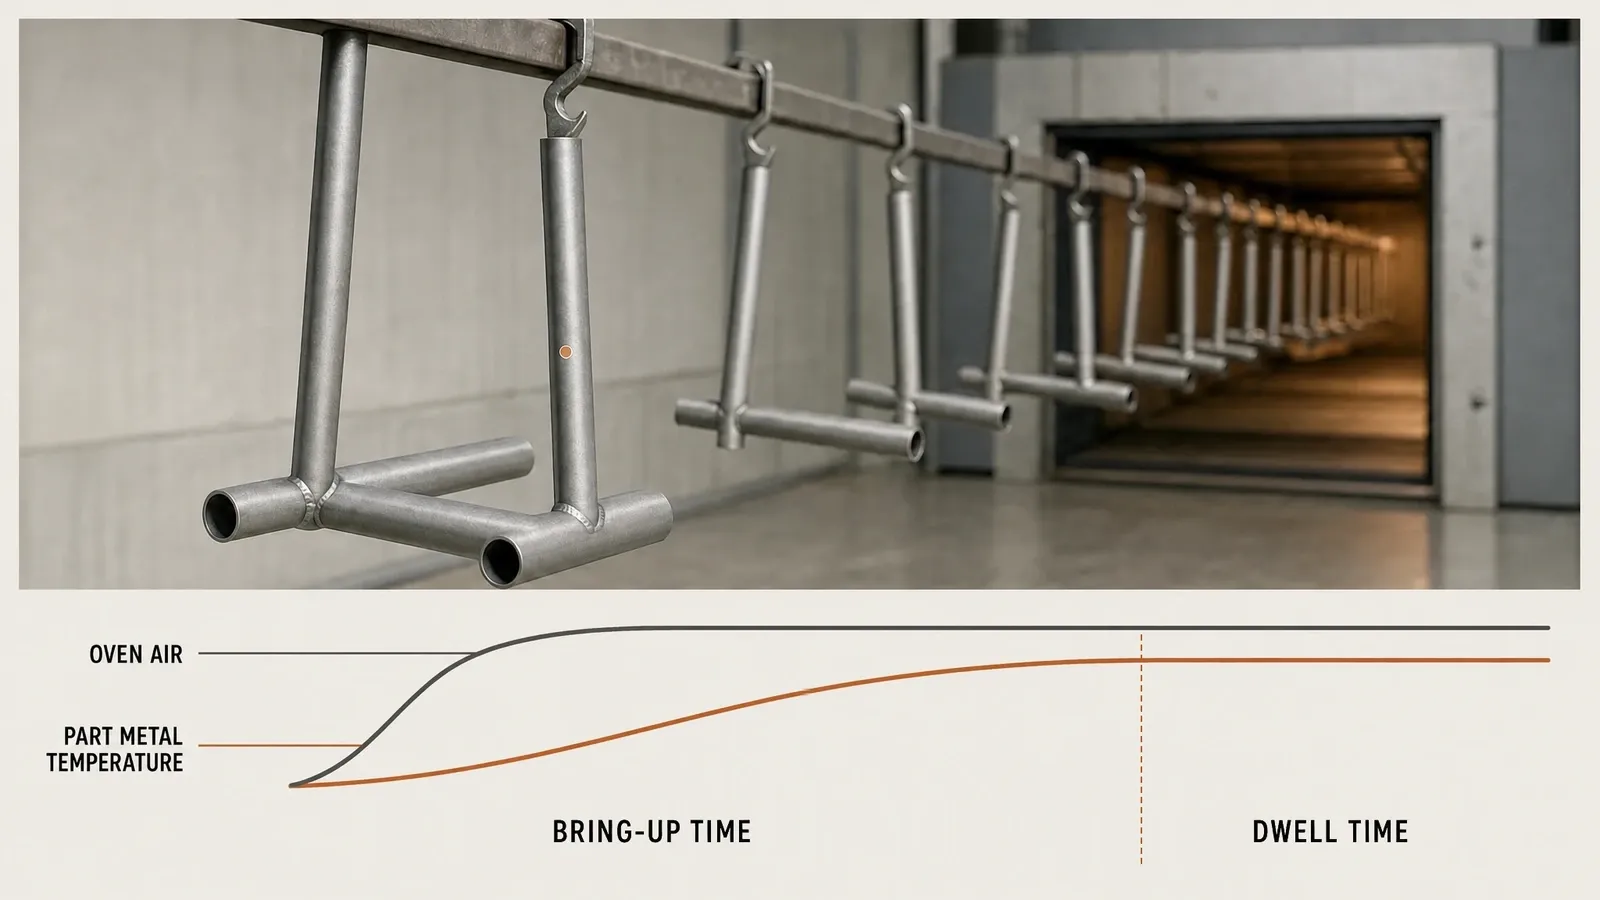
Yuzhen Furnitureの文書化された工程では、炉の設定温度として 180–200°C 、記録された加熱時間として対象ワークピースに対して 15〜20分 を採用しています。これらは該当する塗装ルートにおける同社の工程記録です。選定された粉体データと実際の部品金属温度から、特定コンポーネントにそれらの設定がどのように適用されるかが分かります。
冷却および品質検査
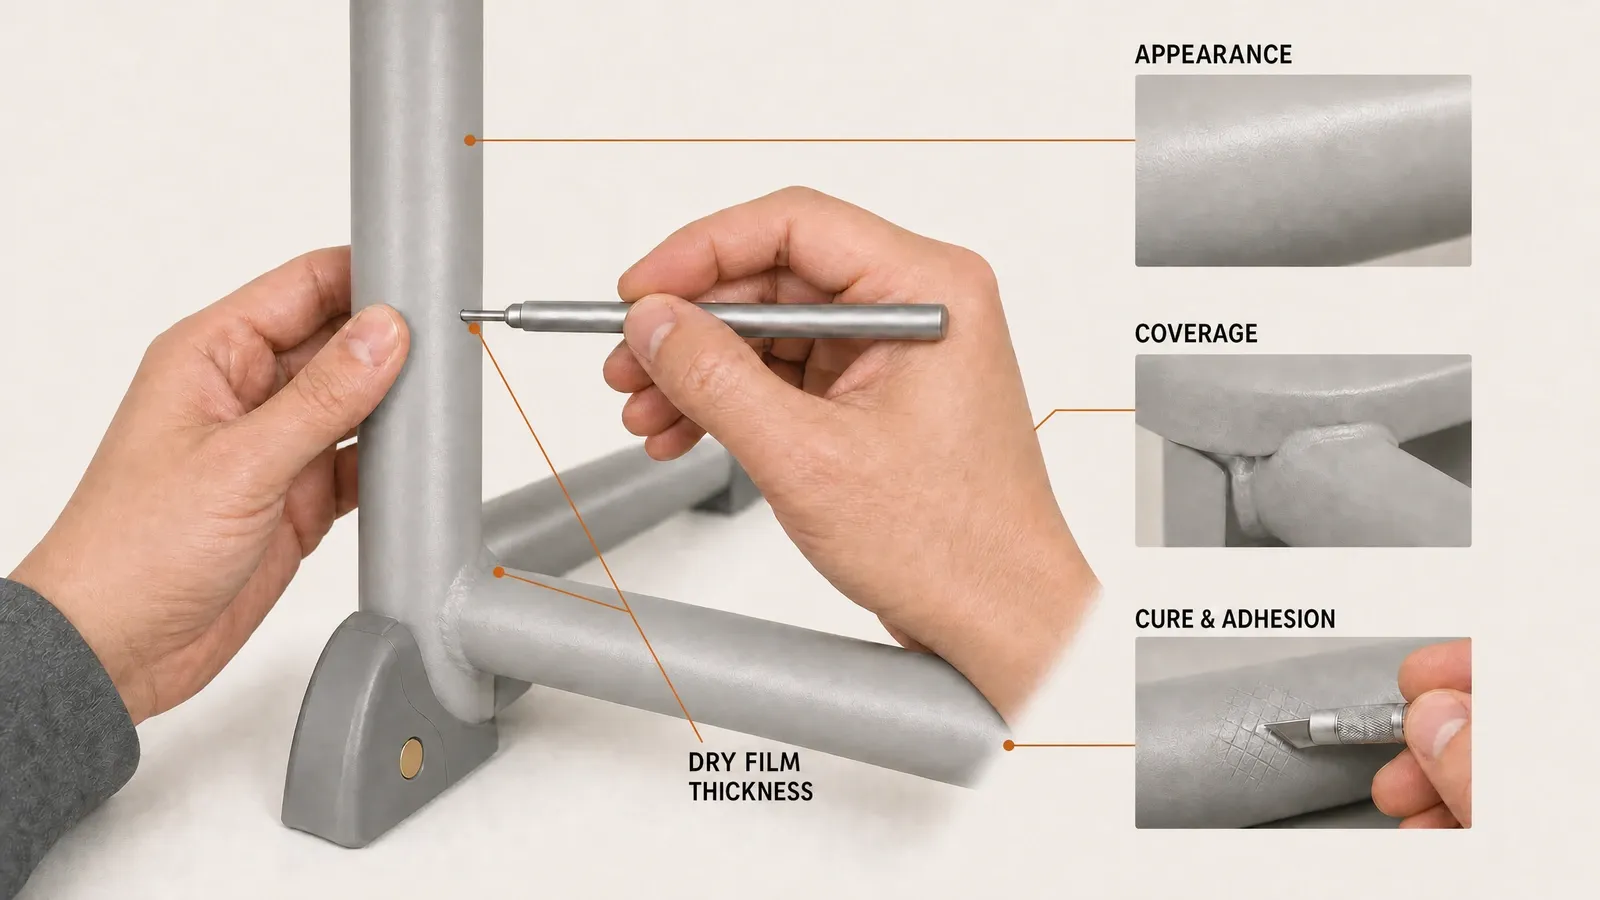
塗装された部品は、通常の取り扱い、組み立て、梱包の前に冷却する必要があります。冷却後は、検査員が確認する順序(まず外観の仕上がりと被覆状態、続いて塗膜厚、硬化状態、密着性)で表面を検査できます。
外観と表面の被覆状態
目視検査では、仕上がりが均一であるか、指定されたすべての表面が被覆されているかを確認します。色、光沢、質感は承認された仕上げと一致していなければなりません。また、検査員は塗り残し、付着異物、ピンホール、クレーター、気泡、傷、ハンドリング痕、さらにエッジ、コーナー、溶接部、くぼんだ箇所の塗膜の薄さも確認します。
欠陥の位置やパターンから、その推定原因を特定できます。表面の汚れは局所的に塗膜を乱すことがあり、塗布のムラは薄い箇所や厚い箇所を生じさせ、焼付硬化条件はフロー、光沢、硬度に影響を与え、搬送・取り扱いは炉から出た後の塗膜に傷を付ける可能性があります。確認された問題は是正され、影響を受けた箇所が再チェックされます。
乾燥塗膜厚とコーティング性能
乾燥塗膜厚(DFT)は、金属上の硬化塗膜を測定するものです。結果は該当する製品仕様や発注仕様、および指定の測定方法に照らして判定されます。Yuzhen Furnitureの文書化された仕上がり塗膜範囲は、 50–100 µm (対象となる粉体塗装工程の場合)です。
膜厚は品質確認の一面を満たすものにすぎません。硬化確認では金属が必要な温度に必要な時間達したかを検証し、密着性試験では下地処理された母材に塗膜がどれだけ強固に結合しているかを検証します。目視確認と合わせ、これらの検査によってコーティングが意図した外観、被覆、膜厚形成、硬化、密着性を備えているかが示されます。
粉体塗装された学校用家具でチェックすべきポイント
製造工程を理解することは、バイヤーや品質検査担当者が完成家具を実践的に確認する手引きとなります。最も有益な検査は、表面および金属部品自体に直結する項目です:
| 確認項目 | 着眼点 | 重要な理由 |
|---|---|---|
| 全体の仕上がり | 対応する部品全体で一貫した色、光沢、または質感 | 指定された外観仕上がりの確認 |
| 表面の塗膜被覆性 | 面、エッジ、コーナー、溶接部、窪みにおける連続した塗膜 | 塗り残しや塗膜の薄い箇所の特定 |
| 外観上の欠陥 | 異物の付着、ピンホール、クレーター、気泡、傷、荷扱いによる損傷がないこと | 塗装、焼き付け硬化、または荷扱いに起因する所見の特定 |
| 乾燥塗膜厚 | 該当する製品または注文の基準範囲内の測定値 | 金属面における所定の塗膜厚の確認 |
| 硬化および密着性 | 選定された塗装仕様および検査要件を満たす結果 | 塗膜が硬化し、下地処理された表面に密着していることの確認 |
サンプル確認では、実際の家具形状での仕上がりも比較できます。平らな基準パネルだけでは、完成品に見られるすべての溶接継手、パイプの交差部、折り曲げエッジ、キャビネットの窪みなどを確認することはできません。これらの箇所を検証することで、塗装仕様を生徒や教職員が実際に使用する部材へと確実に反映させます。
粉体塗装の品質は、家具製造全体の工程とも深く関わっています。塗装前には加工精度が溶接部やエッジに影響を与え、塗装後には組み立てや取り扱いが仕上がりに影響することがあります。 家具製造品質管理ガイド では、材料、加工、組み立て、最終検査、梱包と並んで塗装検査がどのように位置付けられているかを解説しています。Yuzhen Furnitureでは、金属部材、仕上げ、色、対象市場、数量、プロジェクト要件の確認を、 工場概要 および プロジェクト問い合わせ の各ページより承っています。
粉体塗装プロセス:よくある質問
金属製学校用家具への粉体塗装はどのような仕組みで行われますか?
粉体塗装は、スプレーガンを用いて乾燥粉末を帯電させ、接地された金属製パーツに塗布します。静電引力によって未硬化の粉末が表面に保持されます。その後、加熱により粒子が溶融・流動して連続した塗膜を形成し、熱硬化性粉末は硬化に伴い架橋します。前処理、塗布のカバー率、硬化、および最終検査が仕上がりを左右します。
粉体塗装の前に前処理が重要なのはなぜですか?
前処理により、塗膜の密着を妨げる油分、錆、スケール、粉塵、加工残留物を除去します。洗浄と適切な化成処理によって密着性の高い金属表面が形成され、水洗いと乾燥により塗布前の残留物や水分が取り除かれます。実際の工程順序は、素地、その状態、および要求される仕上がりに応じて決まります。
粉体塗装の硬化温度と時間はどのように決定されますか?
まず、必要なワーク金属温度と保持時間を定めた粉体塗料サプライヤーの硬化条件から確認します。金属がまずその規定温度に達する必要があり、その後に規定の保持時間が続きます。パーツの板厚、質量、形状、炉への投入量、炉内風速が昇温曲線に影響を与えるため、炉内温度プロファイル測定によって実際のワーク状態を確認できます。Yuzhen Furnitureの記録にある180~200°Cの炉内設定温度および15~20分の加熱時間は、対象となる工程のみに適用されます。
金属製学校用家具の粉体塗装の膜厚はどのくらいですか?
粉体塗装の厚みは硬化後に乾燥塗膜厚(DFT)として測定され、該当する製品仕様書または発注仕様書と照合して確認する必要があります。Yuzhen Furnitureの承認済み工程記録では、対象コーティングに対して50~100 µmの仕上がり塗膜範囲を採用しています。その他の粉体塗料や部品については、それぞれの用途に指定された膜厚が適用されます。
バイヤーが金属製学校用家具でチェックすべき粉体塗装の欠陥にはどのようなものがありますか?
塗り残しや薄膜、異物付着、ピンホール、クレーター、気泡、傷、取り扱い跡、ならびに色、光沢、質感の不均一さがないか確認してください。エッジ、溶接部、内角、およびくぼみは、その形状が塗着性に影響を与える可能性があるため、入念な確認が必要です。乾燥塗膜厚、硬化度、密着性の検査は、目視検査だけでは得られない情報を提供します。
参考資料: Powder Coating 研究所:粉体塗装とは?, Powder Coating 研究所:よくある質問, APCS:粉体塗装101, TIGER :粉体塗装プロセスの解説, TIGER :粉体塗装の前処理, Seattle Powder Coat :粉体塗装プロセス, PPG :粉体塗装の利点、および Thermaset :粉体塗料に関するFAQ.