Quy trình sơn tĩnh điện cho nội thất trường học bằng kim loại: Từ tiền xử lý đến kiểm tra
Hướng dẫn tập trung vào quy trình giải thích cách tiền xử lý, phun sơn tĩnh điện, sấy đóng rắn, làm nguội và kiểm tra tạo ra bề mặt sơn tĩnh điện hoàn thiện trên nội thất trường học bằng kim loại.
Mục lục
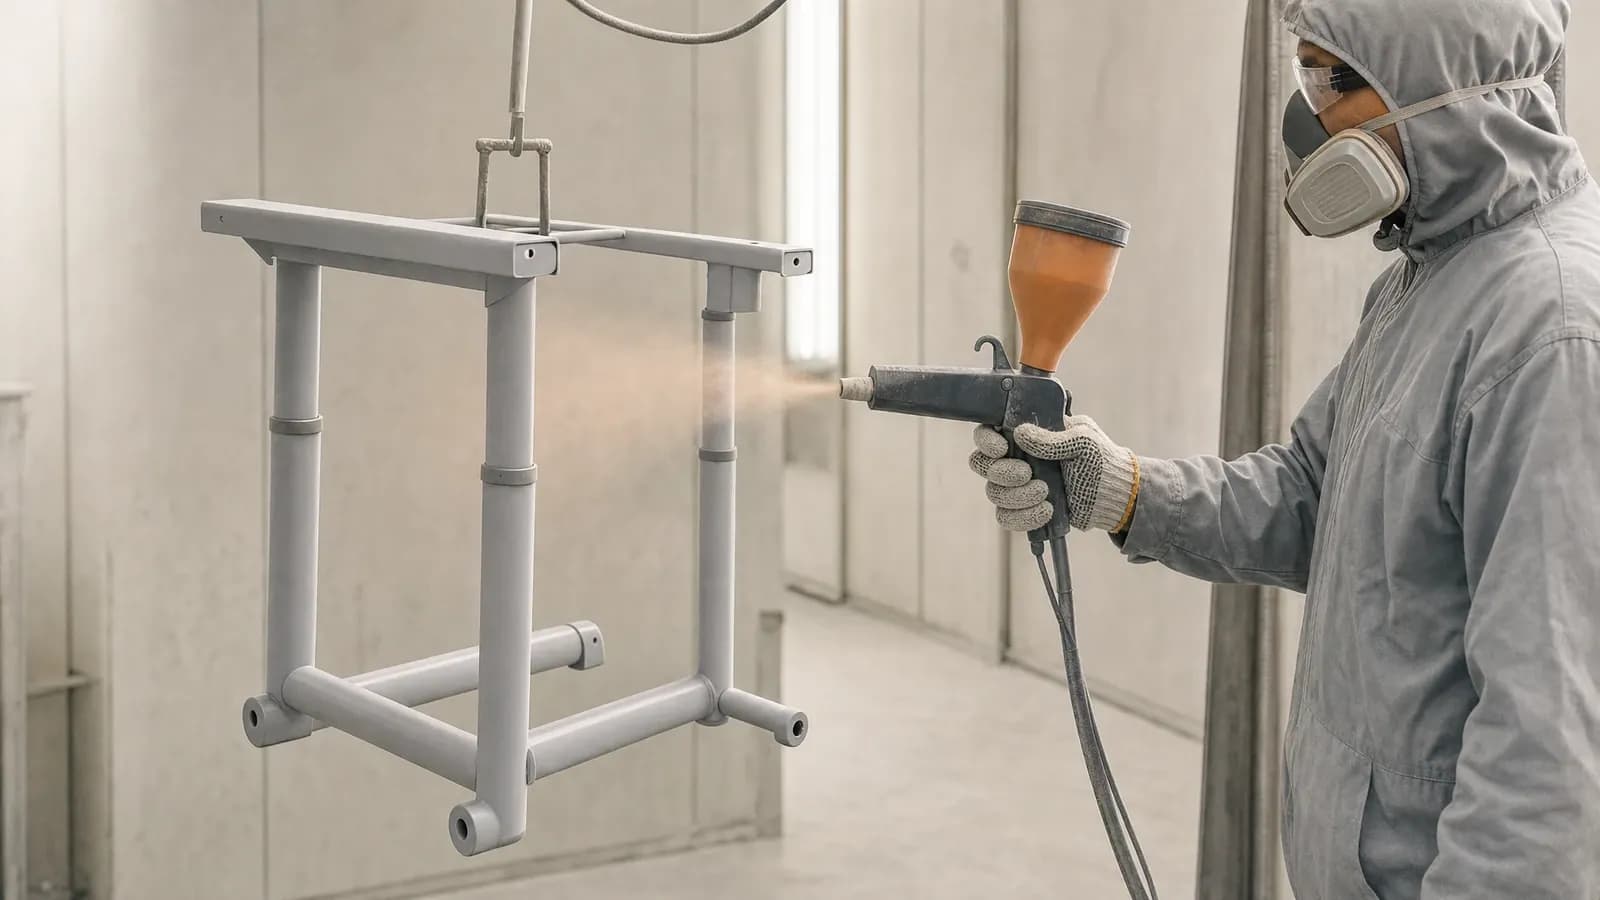
Sơn tĩnh điện mang lại lớp hoàn thiện bảo vệ và thẩm mỹ cho khung bàn ghế thép, tủ kim loại, giá đỡ và các bộ phận nội thất trường học bằng kim loại khác. Hướng dẫn này sẽ theo chân một chi tiết kim loại qua quy trình sơn tĩnh điện, từ chuẩn bị bề mặt và phun sơn tĩnh điện đến sấy đóng rắn, làm nguội và kiểm tra thành phẩm.
Sơn tĩnh điện là gì và vì sao được ứng dụng cho nội thất trường học bằng kim loại?
Sơn tĩnh điện là một quy trình hoàn thiện kim loại dạng khô. Bột sơn nghiền mịn được phủ lên bề mặt kim loại bằng súng phun tĩnh điện, sau đó được gia nhiệt để tạo thành một lớp màng liên tục. Lớp phủ hoàn thiện bao bọc bề mặt nền mà không cần dung môi lỏng như trong sơn ướt truyền thống.
Lớp hoàn thiện này rất phù hợp với nhiều bộ phận kim loại trong trường học: khung bàn ghế học sinh dạng ống, chân bàn, kết cấu hàn chịu lực, tấm vách tủ đồ locker, cánh tủ và các khớp nối kim loại. Các bộ phận này thường xuyên bị dịch chuyển, tiếp xúc, lau chùi và thỉnh thoảng va chạm trong quá trình sử dụng hằng ngày. Lớp sơn tĩnh điện được xử lý bề mặt và sấy đóng rắn đúng kỹ thuật sẽ tạo ra bề mặt cứng chắc, chống va đập, chống mài mòn và chống ăn mòn, đồng thời bảo vệ lớp kim loại bên dưới. Các tùy chọn hoàn thiện về màu sắc, độ bóng, độ mờ và bề mặt sần nhám cũng cho phép cùng một quy trình đáp ứng đa dạng thiết kế lớp học và không gian lưu trữ.
Phương pháp phun sơn tĩnh điện còn giúp sử dụng vật liệu sơn hiệu quả. Lượng bột phun thừa có thể được thu hồi và tái sử dụng nhờ hệ thống thu hồi phù hợp, quy trình khô giúp giảm phụ thuộc vào dung môi và hạn chế phát thải VOC liên quan. Quy trình được ghi nhận bằng văn bản của Yuzhen Furniture ghi nhận khả năng thu hồi bột, hiệu suất sử dụng vật liệu đạt trên 95%, cùng bột sơn không dung môi không phát thải VOC đối với loại sơn được áp dụng. Hiệu quả lớp hoàn thiện thực tế phụ thuộc vào loại bột sơn được chọn, bề mặt nền kim loại, tiền xử lý, độ dày màng sơn và quá trình sấy đóng rắn.
Tổng quan về quy trình sơn tĩnh điện
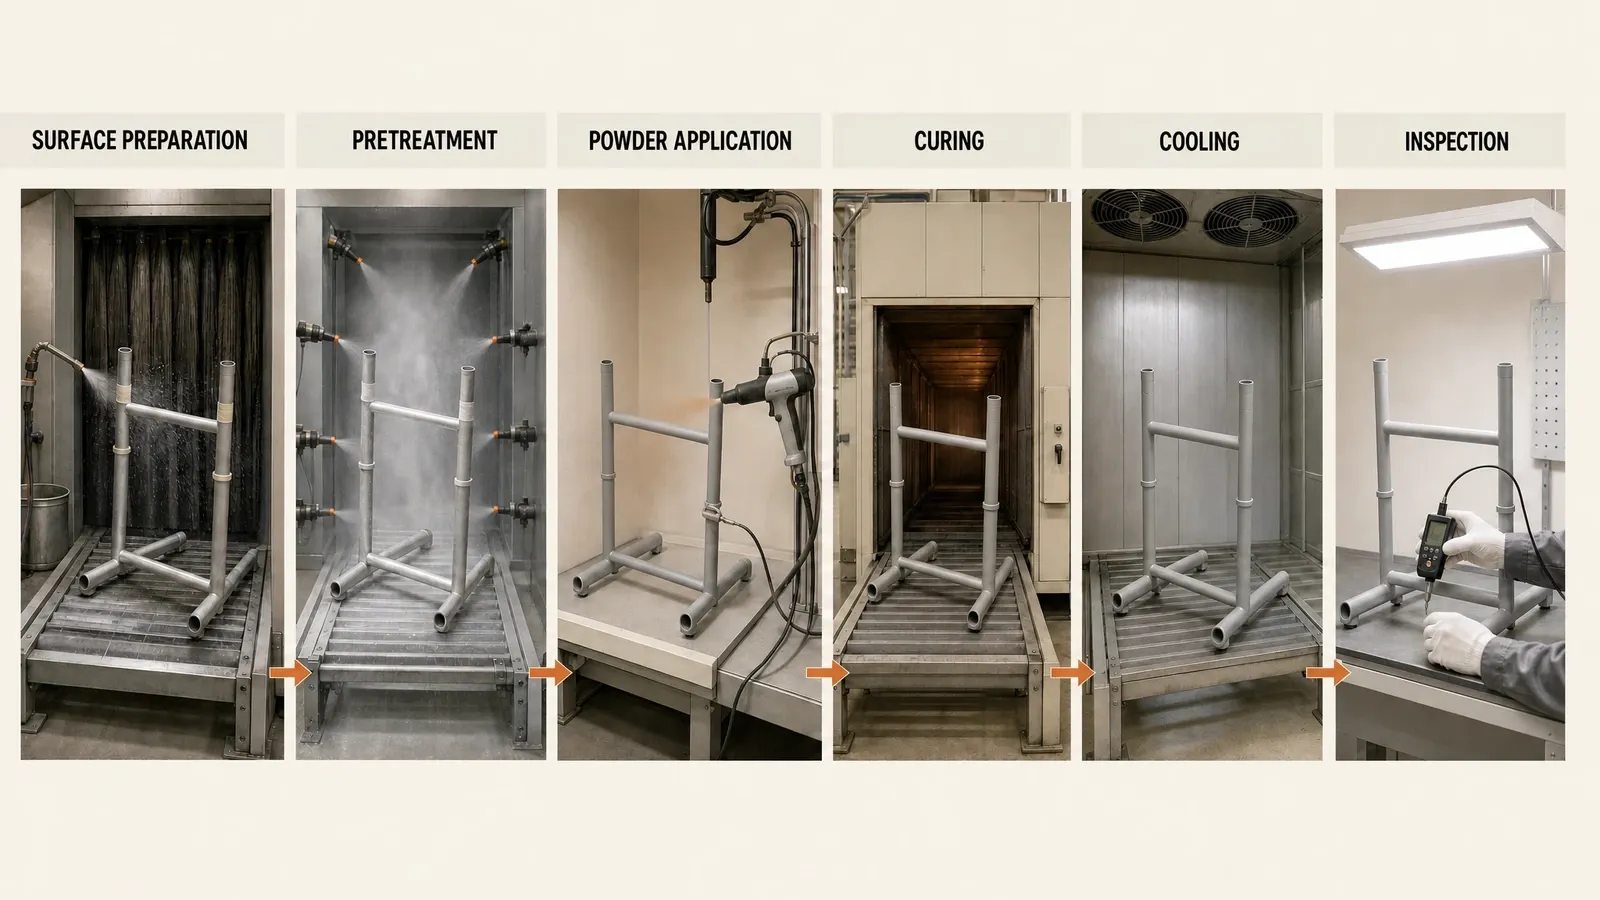
Các bước chính trong quy trình sơn tĩnh điện diễn ra theo một chu trình liên tục:
- Chuẩn bị bề mặt: loại bỏ dầu mỡ, rỉ sét, vảy cán, bụi bẩn và cặn dư sản xuất.
- Tiền xử lý: làm sạch và biến tính bề mặt kim loại, sau đó rửa nước, sấy khô và che chắn các khu vực chỉ định.
- Phun sơn tĩnh điện: phun bột sơn tích điện lên phôi kim loại đã nối đất.
- Sấy đóng rắn: gia nhiệt bột sơn đã bám dính cho đến khi bột nóng chảy, liên kết và tạo thành lớp phủ hoàn thiện.
- Làm nguội: để chi tiết đã sơn nguội trước khi vận chuyển, thao tác hoặc thực hiện các công đoạn tiếp theo.
- Kiểm tra chất lượng: kiểm tra ngoại quan, độ phủ, độ dày màng sơn, mức độ đóng rắn và độ bám dính.
Mỗi công đoạn chuẩn bị điều kiện tốt nhất cho công đoạn kế tiếp. Các phần sau đây sẽ trình bày chi tiết diễn biến tại từng bước và tác động của chúng đối với bề mặt hoàn thiện.
Tiền xử lý kim loại: Chuẩn bị bề mặt cho lớp sơn phủ
Quy trình tiền xử lý bề mặt trước khi sơn tĩnh điện tạo ra bề mặt chuẩn bị tiếp nhận màng sơn. Dầu mỡ, rỉ sét, vảy cán, bụi bẩn và cặn dư gia công làm gián đoạn tiếp xúc của lớp sơn, sau đó có thể gây bám dính kém, phồng rộp hoặc ăn mòn bên dưới màng sơn. Tiền xử lý loại bỏ các chất bẩn này và tạo ra bề mặt kim loại sạch, có khả năng liên kết tốt.
Làm sạch và loại bỏ chất gây bẩn bề mặt
Phương pháp làm sạch phụ thuộc vào tình trạng của chi tiết. Tẩy dầu mỡ giúp loại bỏ dầu và cặn dư gia công. Rỉ sét và vảy oxit rời có thể được loại bỏ bằng hóa chất hoặc phương pháp cơ học như bắn hạt mài. Vảy cán dày hơn hoặc cặn bám dai dẳng có thể cần làm sạch cơ học kỹ lưỡng hơn. Do đó, tấm thép dập định hình, khung ống hàn và linh kiện từng tiếp xúc ngoài môi trường có thể cần chuẩn bị bề mặt khác nhau.
Quy trình tiền xử lý được ghi nhận của Yuzhen Furniture áp dụng phương pháp tẩy dầu mỡ và tẩy rỉ sét trên các chi tiết kim loại liên quan. Việc hiệu chỉnh bề mặt cục bộ, chà nhám hoặc trét mastic có thể được bổ sung khi tình trạng chi tiết yêu cầu; đây là các xử lý hỗ trợ chứ không phải các bước cố định cho mọi chi tiết.
Phốt phát hóa, rửa nước và sấy khô
Sau khi loại bỏ chất bẩn, quá trình phốt phát hóa có thể tạo ra một lớp chuyển đổi giúp tăng cường độ bám dính của sơn và khả năng chống ăn mòn. Rửa nước sẽ cuốn trôi bụi bẩn bong ra và dư lượng hóa chất xử lý khỏi bề mặt, trong khi sấy khô hoàn toàn ngăn hơi ẩm đọng lại dưới lớp sơn bột. Quy trình được ghi nhận của Yuzhen Furniture kết hợp tẩy dầu mỡ, tẩy rỉ sét và phốt phát hóa cho các chi tiết áp dụng.
Che chắn giúp bảo vệ ren vít, bề mặt tiếp xúc lắp ráp, điểm tiếp xúc điện, lỗ gia công và các vị trí khác cần giữ sạch không bị bám sơn. Một số chi tiết cũng có thể được chà nhám, trét bột hoặc gia nhiệt sơ bộ khi tình trạng bề mặt hoặc yêu cầu sơn đòi hỏi. Trình tự tiền xử lý chính luôn rõ ràng: loại bỏ chất bẩn, chuẩn bị bề mặt kim loại, rửa và sấy khô, sau đó bảo vệ những khu vực không được sơn phủ.
Phun sơn bột tĩnh điện
Nguyên lý hoạt động của phun sơn bột tĩnh điện
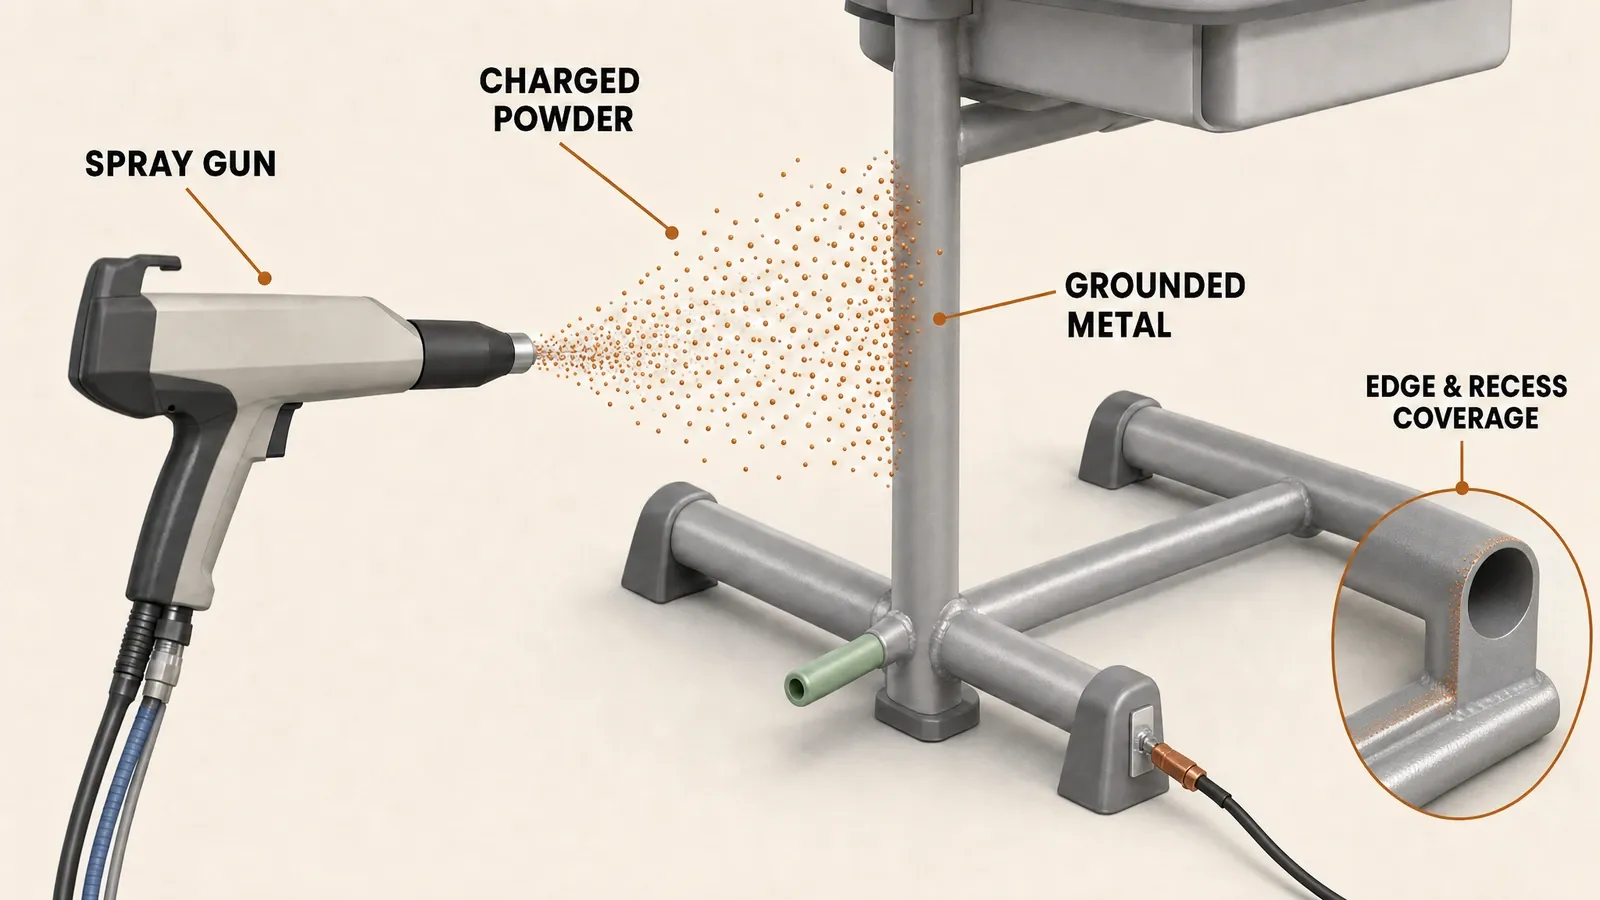
Trong quy trình sơn bột tĩnh điện, khí nén vận chuyển bột sơn qua súng phun, nơi các hạt bột được tích điện tích. Phôi gia công được treo trên băng chuyền hoặc đồ gá đã được nối đất. Điện trường và luồng khí di chuyển đưa các hạt mang điện tích về phía kim loại, và lực hút tĩnh điện giữ chúng bám trên bề mặt tạo thành lớp bột chưa đóng rắn.
Việc nối đất đáng tin cậy tạo đường dẫn cho điện tích đi qua phôi và cho phép bột sơn tích tụ trên bề mặt dự định. Lưu lượng bột, khoảng cách phun, chuyển động của súng, vị trí chi tiết và tốc độ băng chuyền sau đó sẽ quyết định mức độ đồng đều của lớp sơn hình thành. Ở giai đoạn này, lớp sơn vẫn là dạng bột rời rạc; lò sấy sau đó sẽ biến nó thành màng sơn rắn chắc.
Đảm bảo độ phủ tại các cạnh, góc và khu vực lõm
Nội thất trường học bằng kim loại không chỉ bao gồm các bề mặt phẳng thoáng. Khung ống thép có các mối nối hàn, tấm tủ gấp mép tạo thành các góc bên trong và bát giằng kết cấu có thể chứa các khe hẹp hoặc mặt lõm. Bột sơn thường tiếp cận các mặt thoáng dễ dàng hơn so với các góc sâu và rãnh hẹp.
Hình học dạng hốc lõm có thể tạo ra hiệu ứng lồng Faraday, nơi điện trường tập trung gần miệng khe và ít bột sơn đến được khu vực sâu nhất. Góc súng phun, khoảng cách phun, luồng khí, thông số cài đặt điện, hướng đặt phôi và việc nối đất có thể được điều chỉnh để cải thiện khả năng tiếp cận và độ phủ sơn. Các biện pháp kiểm soát này giúp bột phủ theo sát hình dạng thực tế của khung bàn hoặc tủ thay vì bám dày ở các bề mặt dễ phun và bám mỏng ở các vùng lõm.
Sấy đóng rắn: Biến bột sơn thành lớp phủ bảo vệ
Nóng chảy, dàn phẳng và đóng rắn
Nhiệt biến lớp bột đã bám dính thành màng sơn hoàn thiện. Các hạt bột nóng chảy, liên kết với nhau và dàn đều trên bề mặt để tạo thành màng liên tục. Với bột nhiệt rắn, nhiệt cũng kích hoạt phản ứng khâu mạch tạo nên lớp phủ rắn cuối cùng. Bột nhiệt dẻo mềm ra và dàn phẳng dưới tác động của nhiệt mà không có cơ chế khâu mạch hóa học tương tự.
Khi màng sơn phát triển, màu sắc, độ bóng, kết cấu bề mặt, độ cứng, độ bám dính và hiệu quả bảo vệ của màng sơn bắt đầu hình thành. Quá trình đóng rắn hoàn chỉnh tạo ra bề mặt liên tục; đóng rắn chưa đủ hoặc quá nhiệt có thể làm thay đổi ngoại quan và tính năng kỹ thuật. Do đó, tài liệu kỹ thuật của nhà cung cấp bột sơn sẽ cung cấp biểu đồ chế độ sấy đóng rắn cho loại vật liệu đã chọn.
Kiểm soát nhiệt độ kim loại và thời gian đóng rắn
Nhiệt độ không khí trong lò và nhiệt độ kim loại của chi tiết thể hiện hai điều kiện khác nhau. Không khí có thể đạt đến nhiệt độ cài đặt trước khi ống thép, khung hàn hoặc bát giằng dày đạt được nhiệt độ theo yêu cầu của bột sơn. Thời gian nâng nhiệt bao gồm giai đoạn gia nhiệt này. Thời gian duy trì bắt đầu sau khi kim loại đạt nhiệt độ quy định và được giữ ở mức đó trong khoảng thời gian cần thiết.
Độ dày, khối lượng, hình học chi tiết, cách xếp đặt phôi và luồng khí đều ảnh hưởng đến đường cong nhiệt. Biểu đồ nhiệt của lò cho thấy cách chi tiết gia công thực tế nóng lên và giúp xác nhận nhiệt độ kim loại của chi tiết tuân theo đúng chế độ sấy đóng rắn của bột.
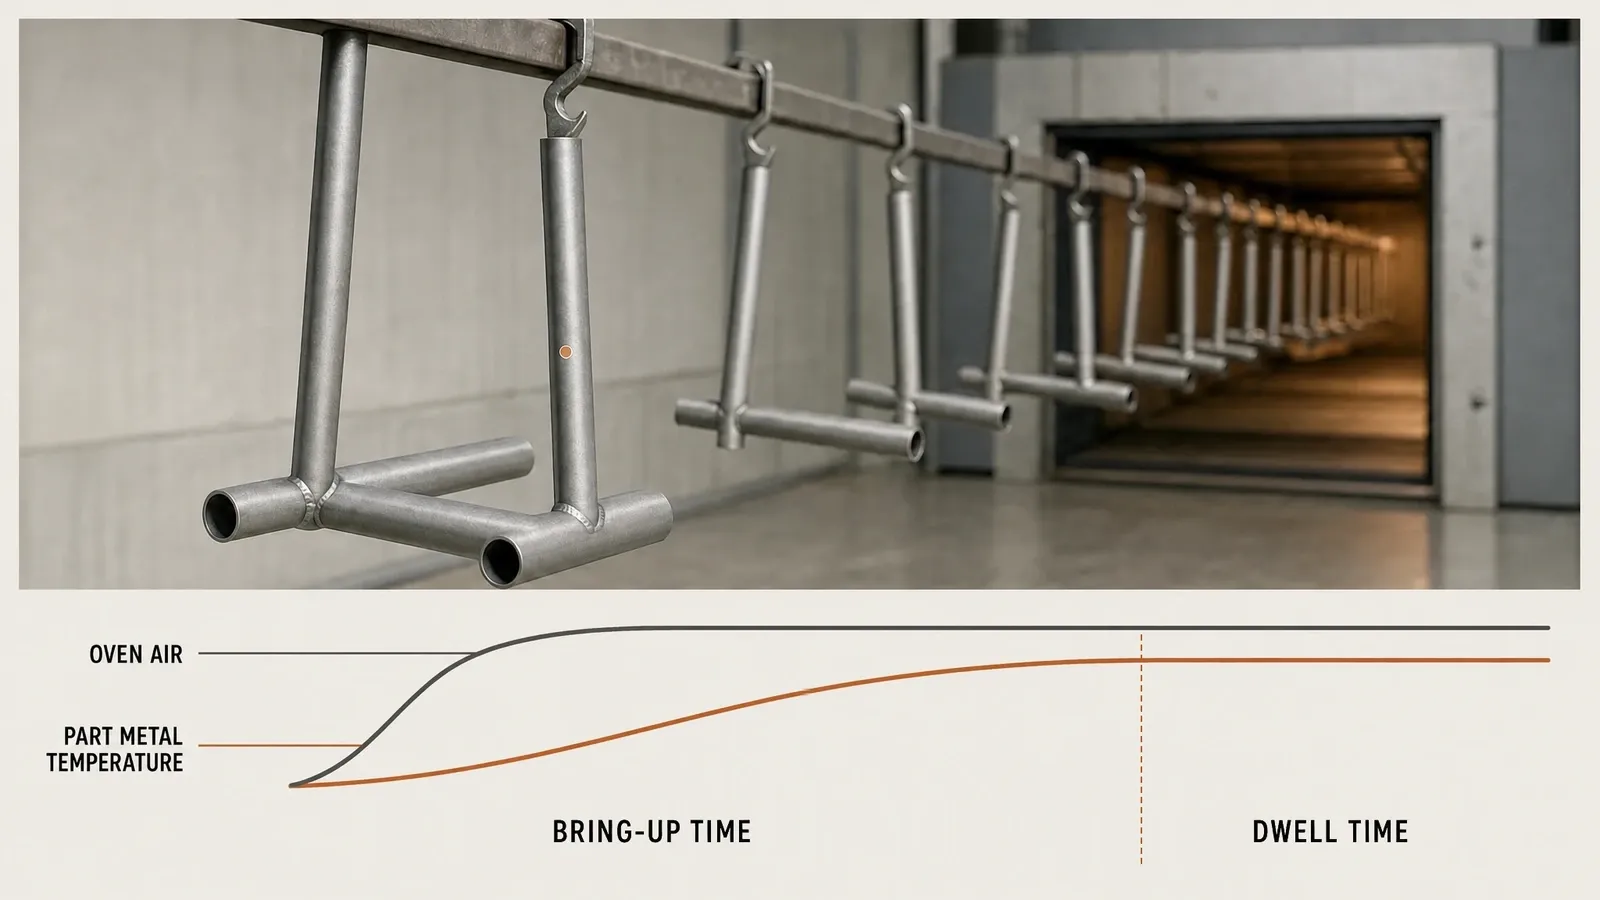
Quy trình được ghi nhận trong tài liệu của Yuzhen Furniture sử dụng mức cài đặt lò là 180–200°C và thời gian gia nhiệt được ghi nhận là 15–20 phút cho các chi tiết gia công tương ứng. Đây là hồ sơ quy trình của công ty cho quy trình sơn áp dụng. Thông số bột sơn được chọn và nhiệt độ kim loại thực tế của chi tiết cho thấy các thiết lập này được áp dụng như thế nào cho một cấu kiện cụ thể.
Làm nguội và kiểm tra chất lượng
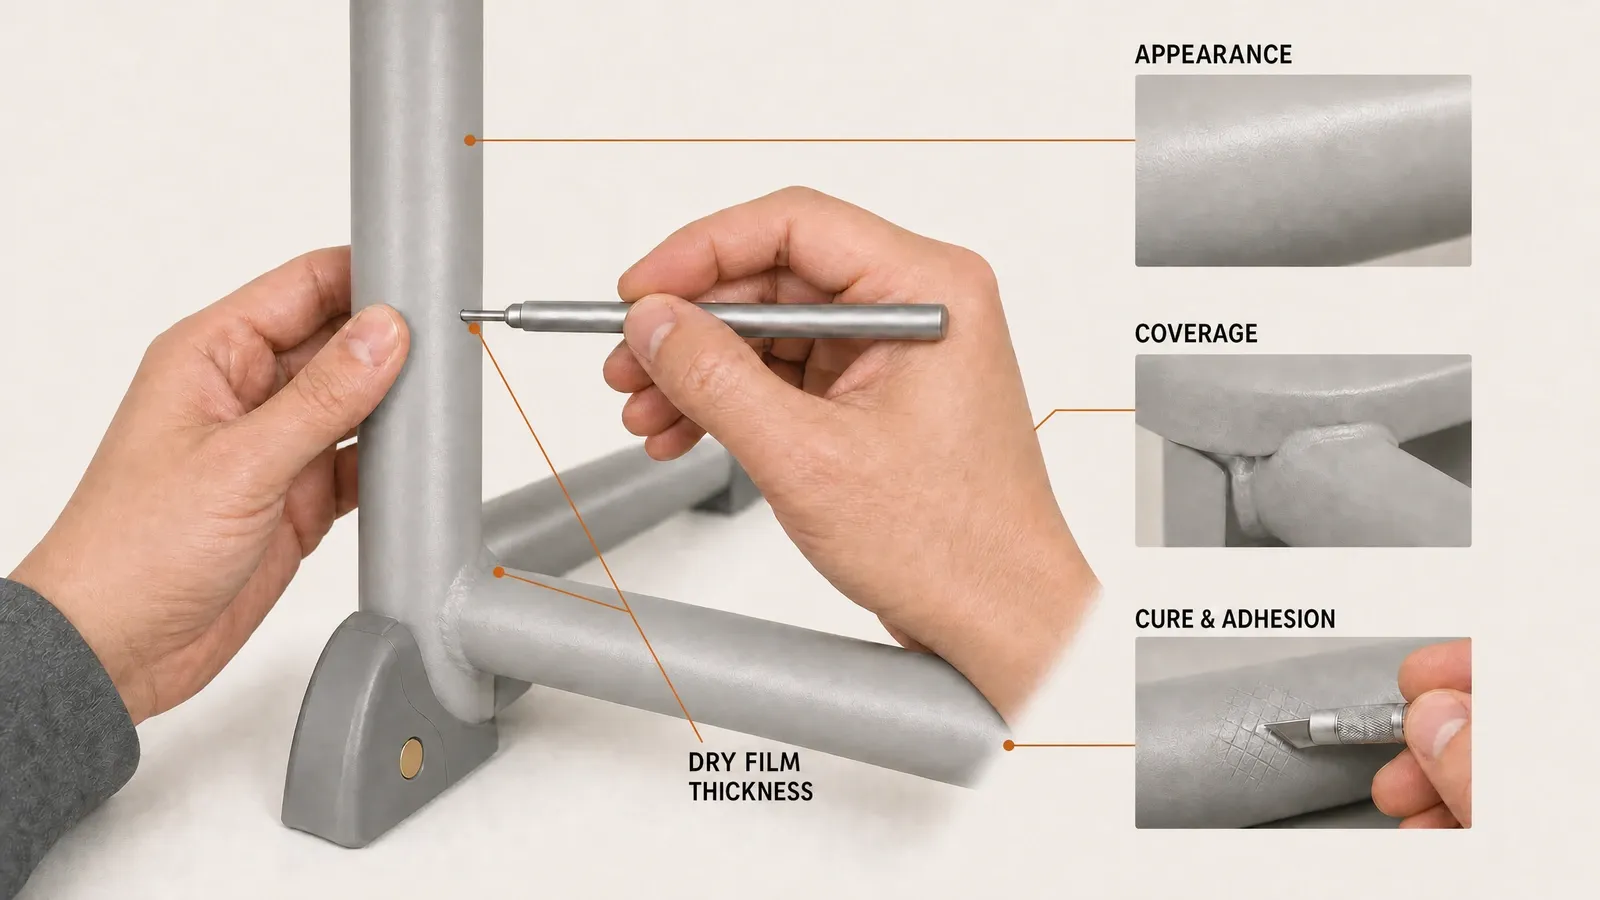
Chi tiết sau khi sơn cần được làm nguội trước khi tiến hành bốc xếp, lắp ráp hoặc đóng gói thông thường. Sau khi nguội, bề mặt có thể được kiểm tra theo đúng trình tự đánh giá: ngoại quan bề mặt và độ bao phủ trước, tiếp theo là độ dày màng sơn, độ đóng rắn và độ bám dính.
Ngoại quan và độ bao phủ bề mặt
Kiểm tra bằng mắt nhằm đánh giá lớp hoàn thiện có đồng đều hay không và toàn bộ các bề mặt quy định đã được che phủ chưa. Màu sắc, độ bóng và kết cấu phải phù hợp với mẫu hoàn thiện đã duyệt. Người kiểm tra cũng tìm kiếm các vị trí sót sơn, hạt bụi, lỗ kim, vết lõm, bọt khí, vết xước, dấu vết do va chạm và lớp sơn mỏng quanh các mép, góc, mối hàn hoặc khu vực lõm.
Vị trí và dạng khuyết tật giúp xác định nguyên nhân tiềm ẩn. Tạp chất bề mặt có thể gây lỗi cục bộ trên màng sơn; phun sơn không đều có thể để lại các vùng quá mỏng hoặc quá dày; điều kiện sấy đóng rắn có thể ảnh hưởng đến độ chảy, độ bóng hoặc độ cứng; và khâu bốc dỡ có thể để lại vết trầy xước sau khi chi tiết ra khỏi lò. Các phát hiện sau đó có thể được xử lý và khu vực bị ảnh hưởng sẽ được kiểm tra lại.
Độ dày màng sơn khô và tính năng của lớp phủ
Độ dày màng sơn khô (DFT) đo lớp phủ đã đóng rắn trên bề mặt kim loại. Kết quả đo được đối chiếu với thông số kỹ thuật áp dụng cho sản phẩm hoặc đơn hàng và phương pháp đo đã nêu. Phạm vi màng sơn hoàn thiện được ghi nhận trong tài liệu của Yuzhen Furniture là 50–100 µm cho quy trình sơn tĩnh điện được đề cập.
Độ dày màng sơn chỉ giải quyết một phần bài toán chất lượng. Xác nhận độ đóng rắn giúp kiểm tra xem kim loại có đạt nhiệt độ yêu cầu trong thời gian quy định hay không, trong khi kiểm tra độ bám dính đánh giá khả năng liên kết của màng sơn với bề mặt nền đã xử lý. Cùng với kiểm tra bằng mắt, các thử nghiệm này cho thấy lớp sơn có đạt ngoại quan, độ bao phủ, độ dày màng, độ đóng rắn và độ bám dính dự kiến hay không.
Các điểm cần kiểm tra ở nội thất trường học sơn tĩnh điện
Quy trình sản xuất cung cấp cho người mua và nhân viên kiểm tra chất lượng phương pháp thiết thực để đánh giá nội thất thành phẩm. Những bước kiểm tra hữu ích nhất tập trung trực tiếp vào bề mặt và bản thân cấu kiện kim loại:
| Hạng mục kiểm tra | Tiêu chí cần quan sát | Ý nghĩa quan trọng |
|---|---|---|
| Bề mặt hoàn thiện tổng thể | Độ đồng đều về màu sắc, độ bóng hoặc vân bề mặt giữa các chi tiết ăn khớp | Xác nhận kết quả cảm quan đáp ứng đúng quy cách |
| Độ bao phủ bề mặt | Lớp phủ liền mạch trên các mặt phẳng, cạnh, góc, mối hàn và vị trí lõm | Phát hiện các khu vực bị bỏ sót hoặc có lớp phủ quá mỏng |
| Khuyết tật nhìn thấy bằng mắt thường | Không có hạt bụi bám ngoài ý muốn, lỗ kim, vết lõm, bọt khí, vết trầy xước hoặc hư hại do thao tác | Xác định các vấn đề phát sinh trong quá trình phun sơn, sấy hoặc bốc xếp xử lý |
| Độ dày màng sơn khô | Kết quả đo nằm trong phạm vi áp dụng cho sản phẩm hoặc đơn hàng | Xác nhận độ dày lớp sơn đạt yêu cầu trên bề mặt kim loại |
| Độ đóng rắn và độ bám dính | Kết quả đáp ứng các yêu cầu kiểm tra và tiêu chuẩn lớp phủ đã chọn | Xác nhận màng sơn đã đóng rắn hoàn toàn và bám dính chắc chắn vào bề mặt kim loại đã xử lý |
Việc đánh giá sản phẩm mẫu cũng giúp đối chiếu lớp hoàn thiện trực tiếp trên hình học thực tế của đồ nội thất. Một tấm mẫu thử phẳng không thể thể hiện hết từng mối hàn, điểm giao giữa các thanh ống, mép gấp hay hốc tủ trên thành phẩm. Kiểm tra các vị trí này giúp gắn liền yêu cầu kỹ thuật của lớp phủ với sản phẩm thực tế mà học sinh và nhân viên sẽ sử dụng.
Chất lượng sơn tĩnh điện cũng nằm trong quy trình sản xuất nội thất tổng thể. Khâu gia công cơ khí ảnh hưởng đến mối hàn và mép cạnh trước khi sơn; việc lắp ráp và bốc xếp có thể tác động đến lớp hoàn thiện sau đó. Bản hướng dẫn kiểm soát chất lượng sản xuất nội thất sẽ giải thích rõ cách thức kiểm tra lớp phủ liên kết với khâu vật liệu, gia công, lắp ráp, kiểm định thành phẩm và đóng gói. Yuzhen Furniture có thể xem xét cấu kiện kim loại, lớp hoàn thiện, màu sắc, thị trường mục tiêu, số lượng và các yêu cầu dự án thông qua mục tổng quan về nhà máy và yêu cầu dự án của chúng tôi.
Quy trình sơn tĩnh điện: Câu hỏi thường gặp
Quy trình sơn tĩnh điện trên nội thất trường học bằng kim loại hoạt động như thế nào?
Sơn tĩnh điện sử dụng súng phun để tích điện cho bột sơn khô và phủ lên chi tiết kim loại đã được nối đất. Lực hút tĩnh điện giữ bột chưa đóng rắn trên bề mặt. Sau đó, nhiệt làm nóng chảy và liên kết các hạt thành một màng sơn liên tục; bột nhiệt rắn cũng tạo liên kết chéo khi đóng rắn. Quá trình xử lý bề mặt, độ bao phủ khi phun, đóng rắn và kiểm tra thành phẩm quyết định chất lượng cuối cùng.
Tại sao tiền xử lý lại quan trọng trước khi sơn tĩnh điện?
Tiền xử lý giúp loại bỏ dầu mỡ, rỉ sét, vảy cán, bụi bẩn và cặn gia công có thể ảnh hưởng đến độ bám dính của lớp phủ. Làm sạch và xử lý chuyển đổi bề mặt phù hợp tạo nên bề mặt kim loại dễ liên kết hơn, trong khi rửa sạch và sấy khô giúp loại bỏ cặn cùng độ ẩm trước khi sơn. Trình tự thực tế phụ thuộc vào vật liệu nền, tình trạng bề mặt và yêu cầu hoàn thiện.
Nhiệt độ và thời gian sấy đóng rắn sơn tĩnh điện được xác định như thế nào?
Bắt đầu với thông số đóng rắn của nhà cung cấp bột sơn, trong đó nêu rõ nhiệt độ kim loại của chi tiết và thời gian yêu cầu. Kim loại trước tiên cần đạt đến nhiệt độ đó, sau đó duy trì trong khoảng thời gian quy định. Độ dày, khối lượng, hình học của chi tiết, cách xếp lò và luồng khí đều ảnh hưởng đến đường cong gia nhiệt, vì vậy biểu đồ nhiệt của lò sấy có thể xác nhận điều kiện thực tế của chi tiết. Cài đặt lò sấy 180–200°C và thời gian gia nhiệt 15–20 phút theo tài liệu của Yuzhen Furniture chỉ áp dụng cho quy trình được đề cập.
Lớp sơn tĩnh điện trên nội thất trường học bằng kim loại dày bao nhiêu?
Độ dày sơn tĩnh điện được đo sau khi đóng rắn dưới dạng độ dày màng sơn khô và cần được đối chiếu với thông số kỹ thuật áp dụng cho sản phẩm hoặc đơn hàng. Hồ sơ quy trình đã duyệt của Yuzhen Furniture áp dụng dải màng sơn hoàn thiện 50–100 µm cho lớp phủ được đề cập. Các loại bột và cấu kiện khác áp dụng độ dày được chỉ định cho mục đích sử dụng riêng của chúng.
Người mua nên kiểm tra những khuyết tật sơn tĩnh điện nào trên nội thất trường học bằng kim loại?
Kiểm tra các vị trí sót sơn hoặc lớp phủ mỏng, hạt lạ, lỗ kim, vết lõm, bọt khí, vết trầy xước, vết hằn do thao tác và màu sắc, độ bóng hoặc kết cấu không đồng đều. Các cạnh, mối hàn, góc trong và hốc lõm cần được chú ý kỹ vì hình học của chúng có thể ảnh hưởng đến độ bao phủ. Việc kiểm tra độ dày màng sơn khô, độ đóng rắn và độ bám dính cung cấp thêm dữ liệu mà kiểm tra trực quan đơn thuần không thể phát hiện.
Tài liệu phương pháp tham khảo: Powder Coating Institute: Sơn tĩnh điện là gì?, Powder Coating Institute: Câu hỏi thường gặp, APCS: Sơn tĩnh điện 101, TIGER : Giải thích quy trình sơn tĩnh điện, TIGER : Tiền xử lý sơn tĩnh điện, Seattle Powder Coat : Quy trình sơn tĩnh điện, PPG : Ưu điểm của sơn tĩnh điện, và Thermaset : Câu hỏi thường gặp về bột sơn tĩnh điện.