กระบวนการพ่นสีฝุ่นสำหรับเฟอร์นิเจอร์โรงเรียนโครงโลหะ: ตั้งแต่การเตรียมพื้นผิวไปจนถึงการตรวจสอบ
คู่มือเน้นกระบวนการที่อธิบายถึงการเตรียมพื้นผิว การพ่นเคลือบด้วยไฟฟ้าสถิต การอบแห้ง การระบายความร้อน และการตรวจสอบ เพื่อสร้างผิวเคลือบสีฝุ่นสำเร็จรูปบนเฟอร์นิเจอร์โรงเรียนโครงโลหะ
สารบัญ
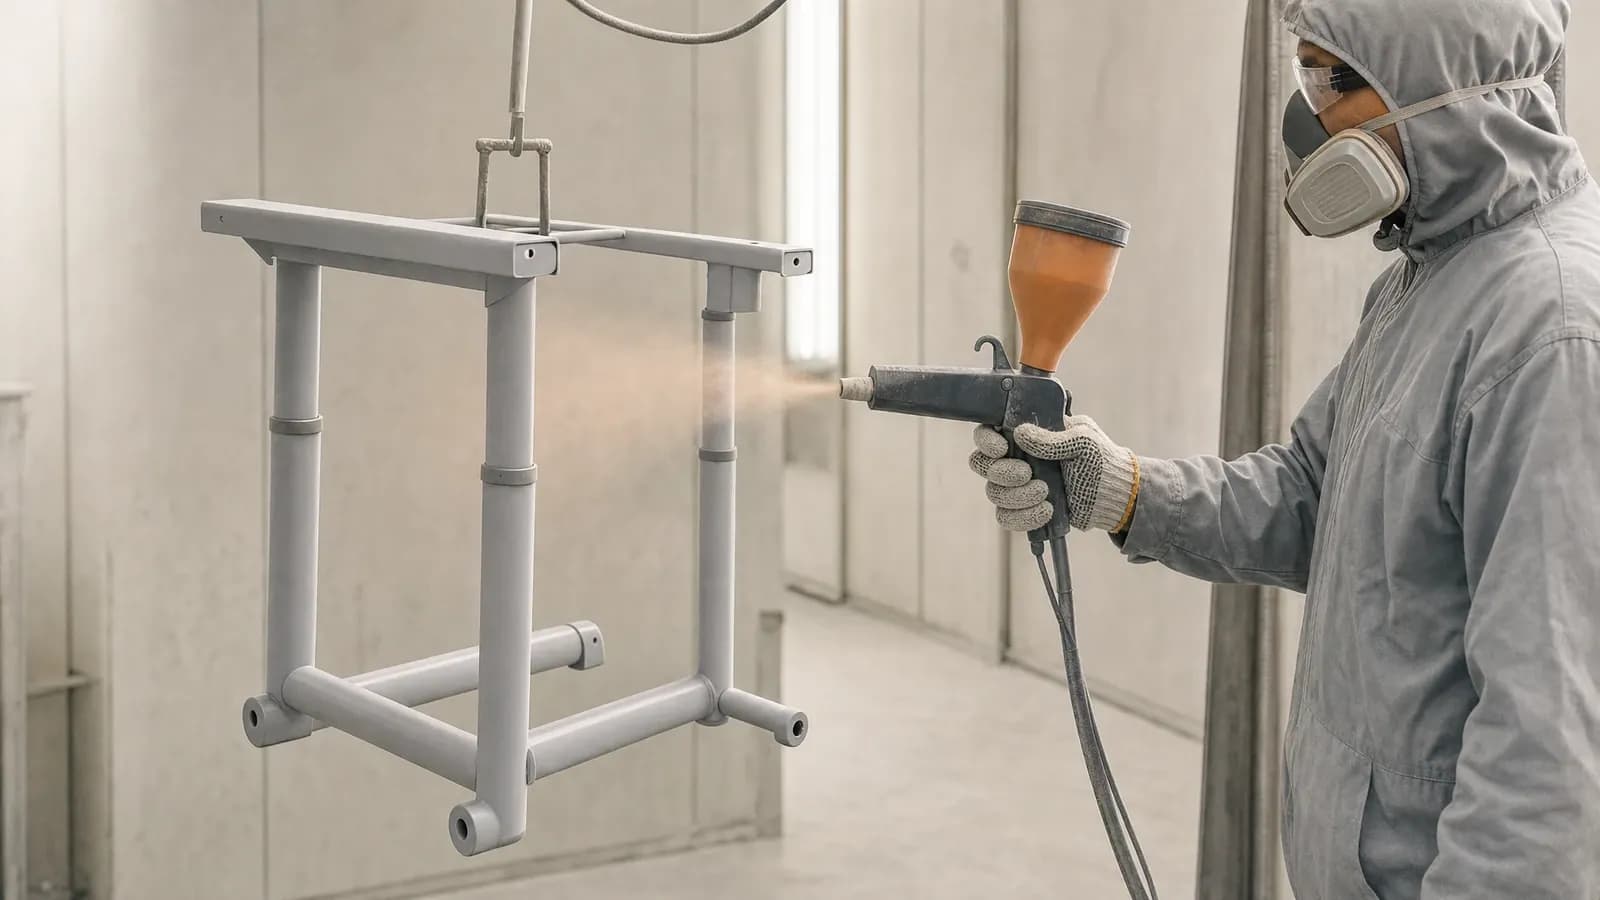
การพ่นสีฝุ่นช่วยให้โครงโต๊ะและเก้าอี้เหล็ก ตู้โลหะ ฉากยึด และชิ้นส่วนเฟอร์นิเจอร์โรงเรียนอื่นๆ มีพื้นผิวที่สวยงามพร้อมคุณสมบัติปกป้อง คู่มือนี้จะติดตามชิ้นส่วนโลหะผ่านกระบวนการพ่นสีฝุ่น ตั้งแต่การเตรียมผิวและการพ่นด้วยไฟฟ้าสถิต ไปจนถึงการอบ การระบายความร้อน และการตรวจสอบขั้นสุดท้าย
การพ่นสีฝุ่นคืออะไร และเหตุใดจึงนิยมใช้กับเฟอร์นิเจอร์โรงเรียนแบบโลหะ
การพ่นสีฝุ่นคือกระบวนการเคลือบผิวโลหะแบบแห้ง โดยจะพ่นผงสีที่มีความละเอียดสูงลงบนพื้นผิวโลหะด้วยระบบไฟฟ้าสถิต จากนั้นนำไปผ่านความร้อนเพื่อให้ผงสีหลอมละลายเป็นเนื้อฟิล์มต่อเนื่อง ชั้นผิวเคลือบที่ได้จะปกคลุมพื้นผิวชิ้นงานโดยไม่ต้องใช้ตัวทำละลายเหลวเหมือนในสีน้ำมันหรือสีพ่นทั่วไป
ผิวเคลือบชนิดนี้เหมาะสำหรับชิ้นส่วนโลหะหลายชนิดที่ใช้ในโรงเรียน เช่น โครงโต๊ะและเก้าอี้นักเรียนแบบท่อเหล็ก ขาโต๊ะ โครงสร้างเชื่อมรับน้ำหนัก แผ่นตู้ล็อกเกอร์ บานตู้ และข้อต่อโลหะ ชิ้นส่วนเหล่านี้ต้องถูกเคลื่อนย้าย สัมผัส ทำความสะอาด และอาจถูกกระแทกเป็นครั้งคราวระหว่างการใช้งานประจำวัน สีฝุ่นที่ผ่านการเตรียมผิวและอบอย่างเหมาะสมจะสร้างพื้นผิวที่แข็งแกร่ง ทนทานต่อแรงกระแทก การสึกหรอ และการกัดกร่อน พร้อมทั้งปกป้องเนื้อโลหะด้านใน นอกจากนี้ การเลือกผิวเคลือบแบบเงา ด้าน มีผิวสัมผัส หรือสีสันต่างๆ ยังช่วยให้กระบวนการเดียวกันนี้ตอบโจทย์การออกแบบห้องเรียนและพื้นที่จัดเก็บที่หลากหลายได้
การพ่นสีฝุ่นยังช่วยให้ใช้วัสดุเคลือบผิวได้อย่างคุ้มค่า สีส่วนเกินที่ฟุ้งกระจายสามารถดักเก็บและนำกลับมาใช้ใหม่ได้ด้วยระบบรีไซเคิลที่เหมาะสม และกระบวนการแบบแห้งยังช่วยลดการพึ่งพาตัวทำละลายและลดการปล่อยสาร VOC ที่เกี่ยวข้อง กระบวนการที่มีการบันทึกไว้ของ Yuzhen Furniture มีการบันทึกการดักเก็บผงสี อัตราการใช้วัสดุที่สูงกว่า 95% และการใช้ผงสีปราศจากตัวทำละลายซึ่งไม่มีการปล่อยสาร VOC สำหรับการเคลือบผิวที่ครอบคลุม ประสิทธิภาพของผิวเคลือบจริงจะขึ้นอยู่กับผงสีที่เลือก ชิ้นงานโลหะ การเตรียมผิว ความหนาของชั้นฟิล์ม และกระบวนการอบ
ภาพรวมของกระบวนการพ่นสีฝุ่น
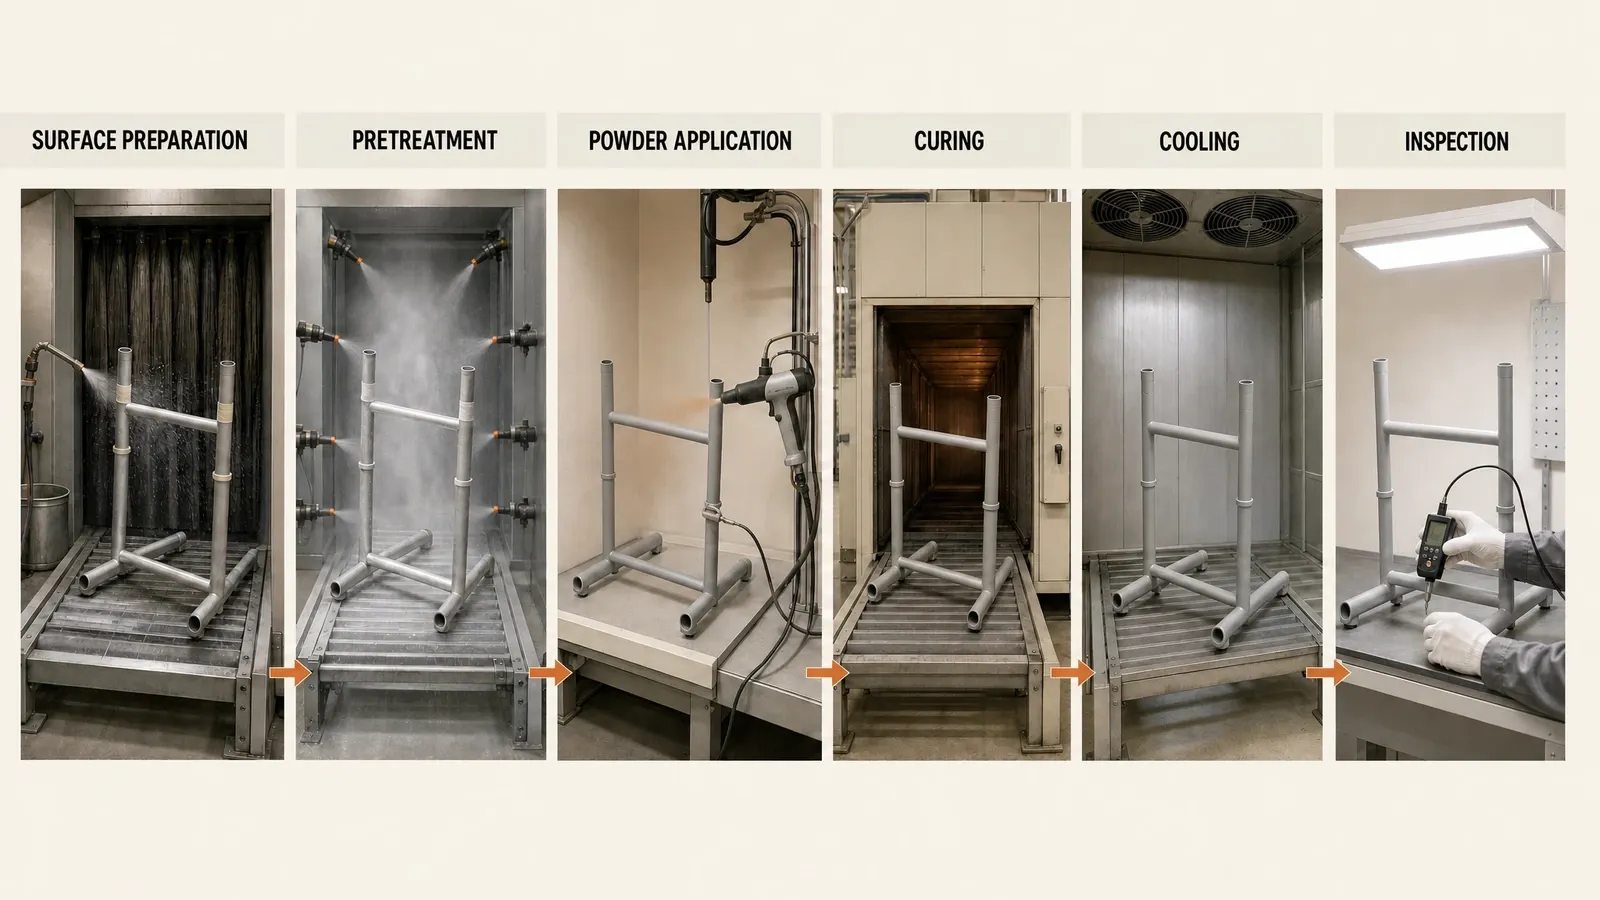
ขั้นตอนหลักของกระบวนการพ่นสีฝุ่นดำเนินไปตามลำดับขั้นตอนต่อเนื่องกันดังนี้:
- การเตรียมพื้นผิว: ขจัดคราบน้ำมัน สนิม คราบสะเก็ด ฝุ่น และสิ่งตกค้างจากการผลิต
- การปรับสภาพผิวก่อนพ่น: ทำความสะอาดและสร้างชั้นแปลงสภาพบนผิวโลหะ จากนั้นล้างน้ำ เป่าแห้ง และติดเทปกันสีในจุดที่กำหนด
- การพ่นด้วยระบบไฟฟ้าสถิต: พ่นผงสีที่มีประจุไฟฟ้าลงบนชิ้นงานที่ต่อลงดิน
- การอบสี: ให้ความร้อนแก่ผงสีที่เกาะอยู่บนชิ้นงานจนหลอมละลายและก่อตัวเป็นชั้นฟิล์มเคลือบผิว
- การระบายความร้อน: ปล่อยให้ชิ้นส่วนที่เคลือบผิวแล้วเย็นตัวลงก่อนนำไปจัดการหรือดำเนินการต่อ
- การตรวจสอบ: ตรวจสอบลักษณะภายนอก ความครอบคลุม ความหนาของชั้นฟิล์ม การสุกตัวของสี และการยึดเกาะ
แต่ละขั้นตอนมีหน้าที่เตรียมชิ้นงานให้พร้อมสำหรับขั้นตอนถัดไป เนื้อหาในส่วนต่อไปนี้จะอธิบายรายละเอียดของแต่ละจุดและผลลัพธ์ที่มีต่อพื้นผิวสำเร็จ
การปรับสภาพผิวโลหะก่อนพ่น: การเตรียมพื้นผิวสำหรับการเคลือบ
กระบวนการเตรียมผิวก่อนพ่นสีฝุ่นเป็นการสร้างพื้นผิวที่พร้อมรับการเคลือบฟิล์มสี น้ำมัน สนิม สะเก็ดผิวดำ ฝุ่น และเศษตกค้างจากการผลิตจะขัดขวางการสัมผัสของสารเคลือบ และอาจแสดงผลตามมาภายหลังเป็นการยึดเกาะที่อ่อนแอ การพองตัว หรือการกัดกร่อนใต้ชั้นฟิล์ม การเตรียมผิวจึงช่วยขจัดสิ่งปนเปื้อนเหล่านี้และทิ้งไว้ซึ่งพื้นผิวโลหะที่สะอาดและพร้อมต่อการยึดเกาะ
การทำความสะอาดและการขจัดสิ่งปนเปื้อนบนพื้นผิว
วิธีการทำความสะอาดจะขึ้นอยู่กับสภาพของชิ้นงาน การล้างคราบไขมันช่วยขจัดน้ำมันและสารตกค้างจากกระบวนการผลิต สนิมและออกไซด์ที่หลุดร่อนสามารถกำจัดออกได้ด้วยสารเคมีหรือวิธีทางกล เช่น การพ่นทราย ส่วนสะเก็ดผิวที่หนากว่าหรือคราบตกค้างที่ฝังแน่นอาจต้องใช้การทำความสะอาดทางกลที่เข้มข้นขึ้น ดังนั้นแผงเหล็กขึ้นรูป โครงท่อเชื่อมประกอบ และชิ้นส่วนที่สัมผัสอากาศมาก่อนจึงอาจต้องใช้วิธีเตรียมผิวที่แตกต่างกัน
ขั้นตอนการเตรียมผิวตามเอกสารของ Yuzhen Furniture ใช้การล้างไขมันและกำจัดสนิมบนชิ้นส่วนโลหะที่เกี่ยวข้อง การปรับแต่งพื้นผิวเฉพาะจุด การขัดกระดาษทราย หรือการโป๊วแต่งอาจนำมาใช้เพิ่มเติมตามที่สภาพชิ้นงานกำหนด โดยสิ่งเหล่านี้เป็นการบำบัดเสริมมากกว่าจะเป็นขั้นตอนคงที่สำหรับทุกชิ้นงาน
การฟอสเฟต การล้างน้ำ และการอบแห้ง
หลังจากขจัดสิ่งปนเปื้อนออกแล้ว การฟอสเฟตสามารถสร้างชั้นเคลือบแปลงผิวที่ช่วยส่งเสริมการยึดเกาะของฟิล์มสีและการป้องกันการกัดกร่อน การล้างน้ำจะชะล้างสิ่งสกปรกที่หลุดออกและสารตกค้างจากการปรับสภาพออกจากพื้นผิว ขณะที่การอบแห้งสนิทจะป้องกันไม่ให้มีความชื้นหลงเหลืออยู่ใต้ชั้นสีฝุ่น ขั้นตอนตามเอกสารของ Yuzhen Furniture ได้รวมการล้างไขมัน การกำจัดสนิม และการฟอสเฟตเข้าด้วยกันสำหรับชิ้นส่วนที่เกี่ยวข้อง
การปิดพราง (Masking) ช่วยปกป้องเกลียว พื้นผิวประกบ จุดสัมผัสทางไฟฟ้า รู และตำแหน่งอื่นๆ ที่จำเป็นต้องเว้นว่างจากการเคลือบสี ชิ้นส่วนบางชิ้นอาจได้รับการขัด การโป๊ว หรือการให้ความร้อนล่วงหน้าเพิ่มเติมเมื่อสภาพพื้นผิวหรือข้อกำหนดการเคลือบสีต้องการเช่นนั้น ลำดับการเตรียมผิวหลักยังคงชัดเจน ได้แก่ ขจัดสิ่งปนเปื้อน เตรียมพื้นผิวโลหะ ล้างน้ำและเป่าแห้ง จากนั้นจึงปกป้องบริเวณที่ไม่ควรสัมผัสสี
การพ่นสีฝุ่นด้วยระบบไฟฟ้าสถิต
หลักการทำงานของการพ่นสีฝุ่นด้วยระบบไฟฟ้าสถิต
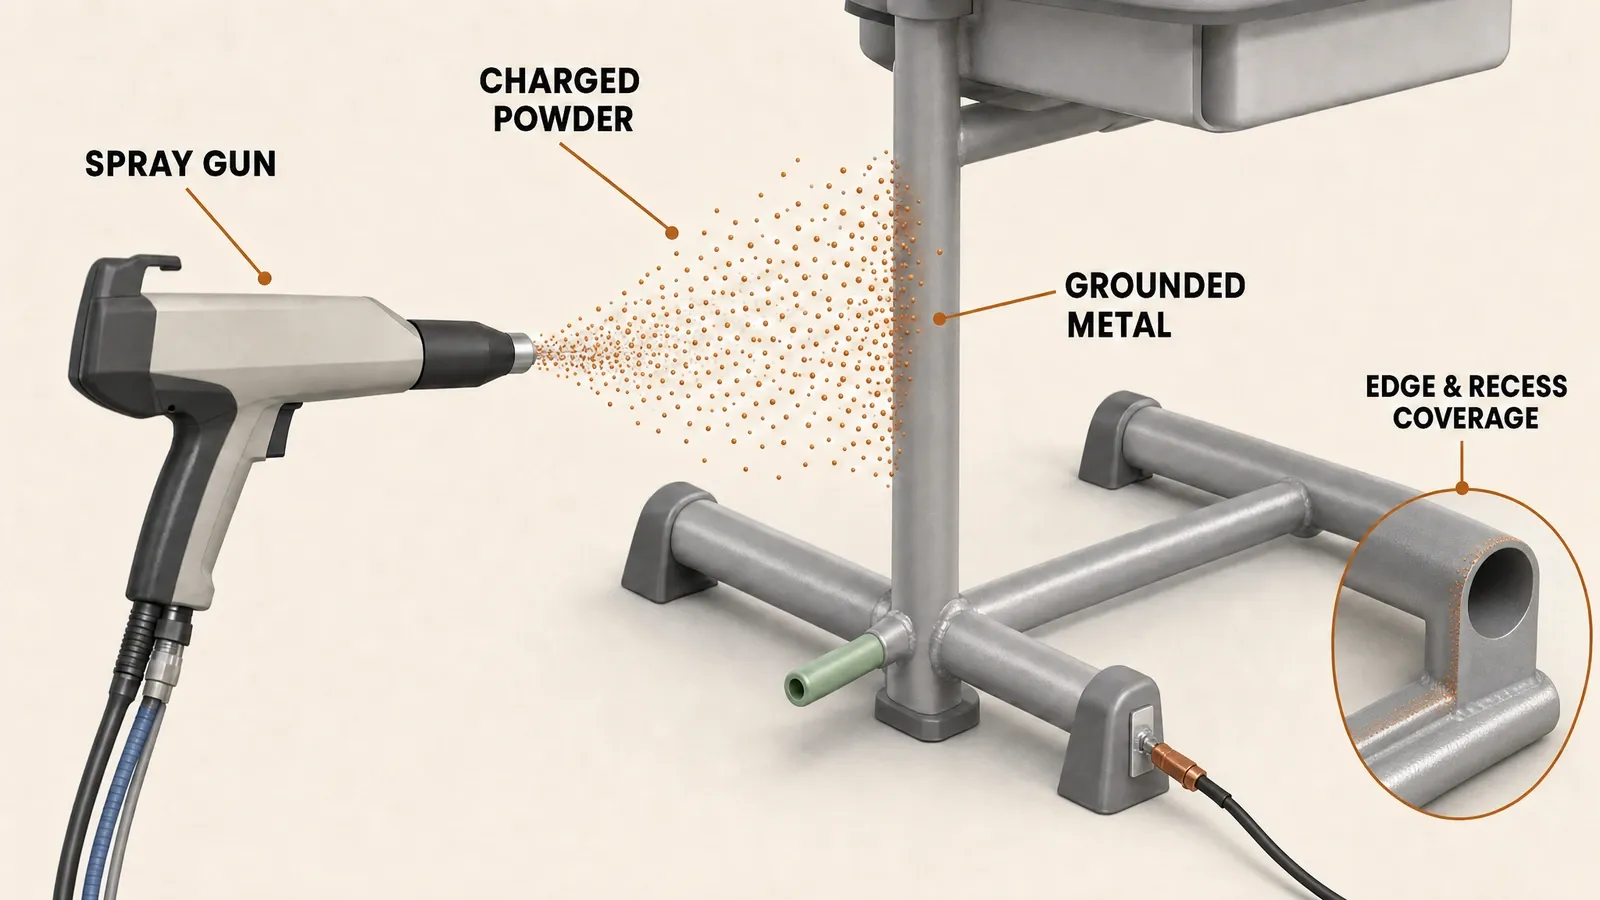
ในกระบวนการพ่นสีฝุ่นด้วยระบบไฟฟ้าสถิต ลมอัดจะลำเลียงผงสีผ่านปืนพ่น ซึ่งอนุภาคผงสีจะได้รับประจุไฟฟ้า ชิ้นงานจะแขวนอยู่บนสายพานลำเลียงหรือจิ๊กยึดที่ต่อสายดิน สนามไฟฟ้าและกระแสลมที่เคลื่อนที่จะพัดพาอนุภาคที่มีประจุไปยังโลหะ และแรงดึงดูดทางไฟฟ้าสถิตจะยึดผงสีไว้บนพื้นผิวเป็นชั้นสีฝุ่นที่ยังไม่ผ่านการอบแห้ง
การต่อสายดินที่เชื่อถือได้จะเปิดทางให้ประจุไหลผ่านชิ้นงานและช่วยให้ผงสีก่อตัวบนพื้นผิวที่ต้องการ อัตราการไหลของผงสี ระยะห่างในการพ่น การเคลื่อนที่ของปืนพ่น ตำแหน่งชิ้นงาน และความเร็วของสายพานลำเลียง ล้วนส่งผลต่อความสม่ำเสมอของชั้นสี ในขั้นตอนนี้สารเคลือบยังคงเป็นเพียงผงสีที่เกาะหลวมๆ ซึ่งเตาอบจะเปลี่ยนให้กลายเป็นชั้นฟิล์มแข็งในภายหลัง
การเคลือบสีให้ครอบคลุมขอบ มุม และพื้นที่เว้าลึก
เฟอร์นิเจอร์โรงเรียนโลหะมีมากกว่าพื้นผิวเรียบเปิดโล่ง โครงท่อเหล็กมีรอยต่อเชื่อม แผงตู้พับขึ้นรูปทำให้เกิดมุมด้านใน และขายึดอาจมีช่องแคบหรือพื้นผิวเว้า โดยปกติแล้วผงสีจะเข้าถึงพื้นผิวเปิดโล่งได้ง่ายกว่าซอกมุมและร่องลึก
รูปทรงเว้าลึกอาจก่อให้เกิดปรากฏการณ์กรงฟาราเดย์ (Faraday cage effect) ซึ่งสนามไฟฟ้าจะกระจุกตัวอยู่ใกล้บริเวณปากช่องเปิดและส่งผลให้ผงสีเข้าไปถึงส่วนที่ลึกที่สุดได้น้อยลง มุมปืนพ่น ระยะห่างในการพ่น การไหลเวียนอากาศ การตั้งค่าทางไฟฟ้า ทิศทางการวางชิ้นงาน และการต่อสายดินสามารถปรับแต่งได้เพื่อเพิ่มการเข้าถึงและความครอบคลุม การควบคุมเหล่านี้ช่วยให้ผงสีเคลื่อนไปตามรูปทรงจริงของโครงโต๊ะหรือตู้ แทนที่จะพอกหนาเฉพาะบนพื้นผิวที่เข้าถึงง่ายและบางเกินไปในซอกลึก
การบ่มสี: การเปลี่ยนผงสีให้เป็นชั้นเคลือบป้องกัน
การหลอมเหลว การไหลตัว และการบ่มตัว
ความร้อนจะเปลี่ยนผงสีที่เกาะอยู่ให้กลายเป็นชั้นเคลือบสำเร็จ อนุภาคจะหลอมเหลว ผสานรวมกัน และไหลตัวทั่วพื้นผิวเพื่อก่อตัวเป็นฟิล์มต่อเนื่อง สำหรับสีฝุ่นประเภทเทอร์โมเซตติง ความร้อนยังกระตุ้นปฏิกิริยาเชื่อมขวาง (cross-linking) ที่สร้างชั้นเคลือบแข็งขั้นสุดท้าย ส่วนสีฝุ่นประเภทเทอร์โมพลาสติกจะอ่อนตัวและไหลเมื่อได้รับความร้อนโดยไม่มีกลไกการเชื่อมขวางทางเคมีแบบเดียวกัน
เมื่อฟิล์มสีก่อตัวขึ้น สี ความเงา ผิวสัมผัส ความแข็ง การยึดเกาะ และประสิทธิภาพการป้องกันจะเริ่มเป็นรูปเป็นร่าง การบ่มตัวอย่างสมบูรณ์จะทำให้ได้พื้นผิวที่ต่อเนื่อง การบ่มตัวที่ไม่สมบูรณ์หรือมากเกินไปสามารถเปลี่ยนแปลงรูปลักษณ์และประสิทธิภาพได้ ข้อมูลทางเทคนิคของผู้จำหน่ายผงสีจึงให้ตารางและเงื่อนไขการอบบ่ม (cure schedule) สำหรับวัสดุที่เลือกใช้
การควบคุมอุณหภูมิเนื้อโลหะและระยะเวลาการอบบ่ม
อุณหภูมิอากาศในเตาอบและอุณหภูมิเนื้อโลหะของชิ้นงานหมายถึงสภาวะที่ต่างกัน อากาศอาจมีอุณหภูมิถึงจุดที่ตั้งไว้ก่อนที่ท่อเหล็ก โครงเชื่อม หรือขายึดหนาจะถึงอุณหภูมิที่ผงสีต้องการ ช่วงเวลาเร่งอุณหภูมิ (Bring-up time) คือระยะเวลาในการให้ความร้อนนี้ ส่วนช่วงเวลารักษาอุณหภูมิ (Dwell time) จะเริ่มต้นหลังจากที่โลหะมีอุณหภูมิตามที่กำหนดและคงอยู่อย่างต่อเนื่องตามระยะเวลาที่กำหนด
ความหนา มวล รูปทรงเรขาคณิต รูปแบบการจัดวางชิ้นงาน และการไหลเวียนของอากาศ ล้วนส่งผลต่อเส้นโค้งความร้อน (heating curve) ทั้งสิ้น กราฟแสดงโปรไฟล์ความร้อนของเตาอบ (oven profile) จะแสดงให้เห็นว่าชิ้นงานจริงได้รับความร้อนอย่างไร และช่วยยืนยันว่าอุณหภูมิเนื้อโลหะเป็นไปตามข้อกำหนดการอบแห้งของสีฝุ่น (cure schedule)
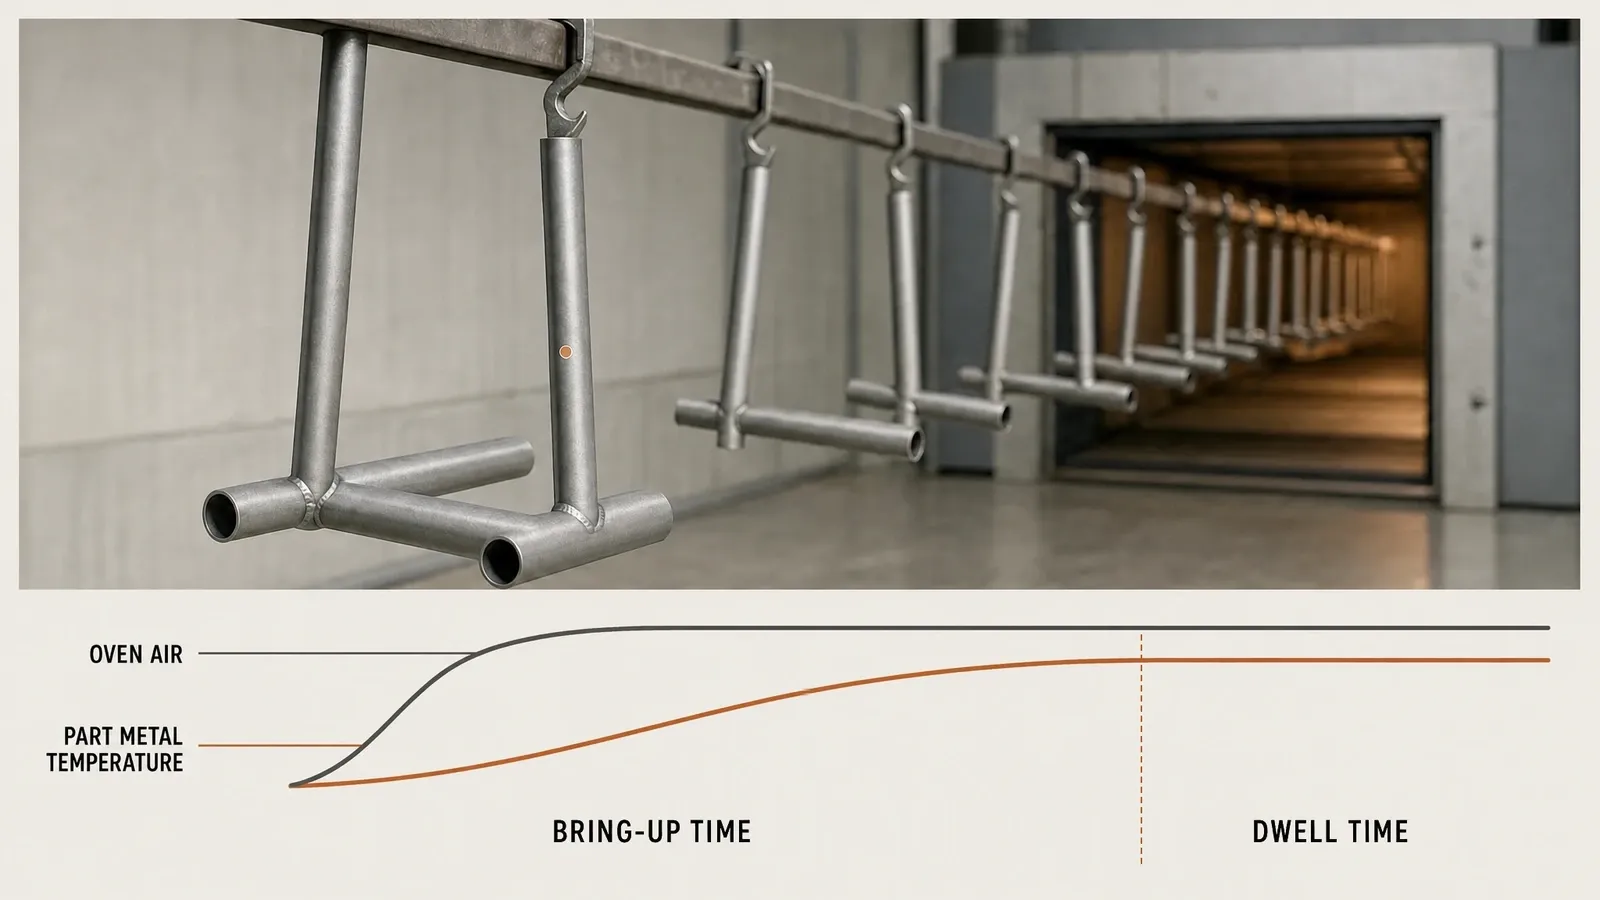
กระบวนการที่บันทึกไว้ของ Yuzhen Furniture มีการตั้งค่าอุณหภูมิเตาอบไว้ที่ 180–200°C และมีเวลาทำความร้อนที่บันทึกไว้คือ 15–20 นาที สำหรับชิ้นงานที่ครอบคลุม ทั้งนี้เป็นบันทึกกระบวนการของบริษัทสำหรับสายงานการพ่นเคลือบที่เกี่ยวข้อง ข้อมูลสีฝุ่นที่เลือกใช้และอุณหภูมิเนื้อโลหะจริงของชิ้นงานจะแสดงให้เห็นว่าการตั้งค่าเหล่านี้ถูกนำไปปรับใช้กับชิ้นส่วนแต่ละชิ้นอย่างไร
การระบายความร้อนและการตรวจสอบคุณภาพ
ชิ้นส่วนที่ผ่านการเคลือบสีต้องได้รับการระบายความร้อนก่อนเข้าสู่การเคลื่อนย้ายทั่วไป การประกอบ หรือการบรรจุหีบห่อ เมื่อเย็นตัวลงแล้ว พื้นผิวสามารถตรวจสอบได้ตามลำดับขั้นตอนที่ผู้ตรวจสอบพบเห็น ได้แก่ ผิวสัมผัสและความครอบคลุมที่มองเห็นได้ก่อน ตามด้วยความหนาของชั้นฟิล์ม การบ่มแห้ง และการยึดเกาะ
ลักษณะภายนอกและความครอบคลุมของพื้นผิว
การตรวจสอบด้วยสายตาจะตรวจดูว่าผิวงานสม่ำเสมอหรือไม่ และพื้นผิวที่กำหนดทั้งหมดได้รับการเคลือบหรือไม่ สี ความเงา และผิวสัมผัสควรตรงกับผิวงานที่ได้รับอนุมัติ ผู้ตรวจสอบยังต้องตรวจหาจุดที่พ่นไม่ถึง เม็ดฝุ่น รูตามด รอยหลุม ฟองอากาศ รอยขีดข่วน รอยจากการหยิบจับ และการเคลือบที่บางบริเวณขอบ มุม แนวเชื่อม หรือส่วนที่เป็นซอกหลืบ
ตำแหน่งและลักษณะของตำหนิจะช่วยระบุแหล่งที่มาที่น่าจะเป็นไปได้ การปนเปื้อนที่พื้นผิวอาจรบกวนชั้นฟิล์มเฉพาะจุด การพ่นที่ไม่สม่ำเสมออาจทำให้เกิดบริเวณที่สีบางหรือหนาเกินไป สภาวะการบ่มแห้งอาจส่งผลต่อการไหลตัว ความเงา หรือความแข็ง และการเคลื่อนย้ายอาจทำให้เกิดรอยบนชั้นเคลือบหลังจากออกจากเตาอบ ผลการตรวจสอบสามารถนำไปแก้ไขและตรวจซ้ำบริเวณดังกล่าวได้
ความหนาของฟิล์มแห้งและประสิทธิภาพการเคลือบ
ความหนาของฟิล์มแห้ง (DFT) คือการวัดชั้นเคลือบที่บ่มแห้งแล้วบนผิวโลหะ ผลการวัดจะถูกนำไปเปรียบเทียบกับข้อกำหนดของผลิตภัณฑ์หรือคำสั่งซื้อที่เกี่ยวข้อง รวมถึงวิธีการวัดที่ระบุไว้ ช่วงความหนาของฟิล์มสำเร็จรูปที่บันทึกไว้ของ Yuzhen Furniture คือ 50–100 µm สำหรับกระบวนการพ่นสีฝุ่นที่ครอบคลุม
ความหนาของฟิล์มตอบโจทย์คุณภาพได้เพียงส่วนหนึ่ง การยืนยันการบ่มแห้งจะตรวจสอบว่าโลหะได้รับอุณหภูมิที่กำหนดตามระยะเวลาที่ต้องการหรือไม่ ในขณะที่การทดสอบการยึดเกาะจะตรวจสอบว่าฟิล์มยึดติดกับพื้นผิวที่เตรียมไว้ได้ดีเพียงใด เมื่อรวมกับการตรวจสอบด้วยสายตา การตรวจสอบเหล่านี้จะแสดงให้เห็นว่าการเคลือบมีลักษณะภายนอก ความครอบคลุม ความหนาฟิล์ม การบ่มแห้ง และการยึดเกาะตรงตามที่ตั้งเป้าหมายไว้หรือไม่
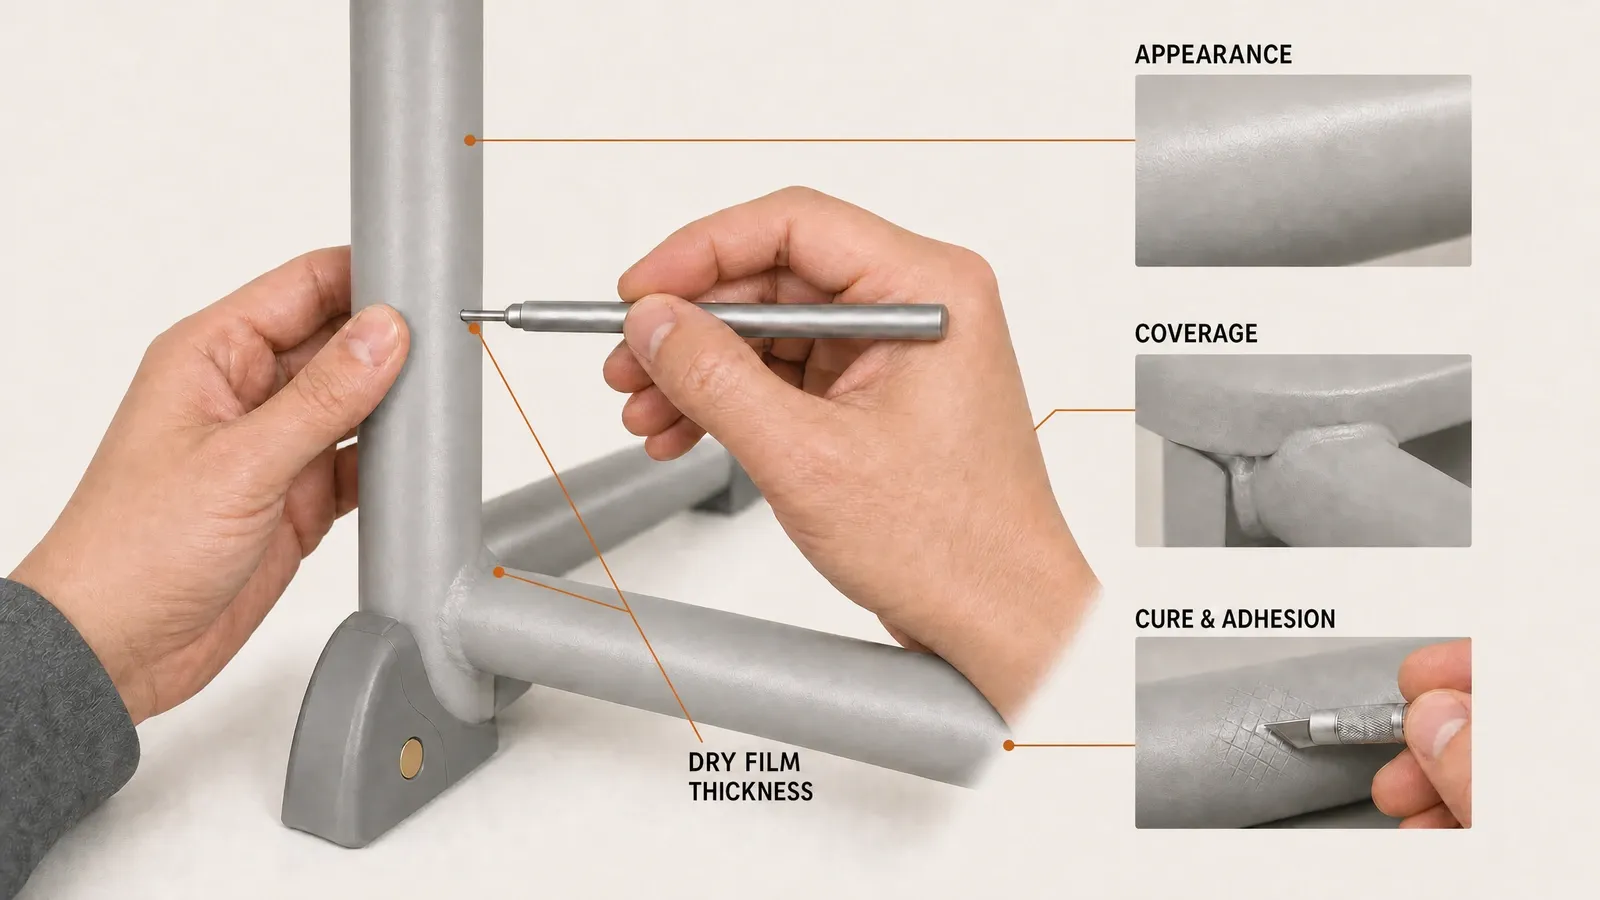
สิ่งที่ควรตรวจสอบในเฟอร์นิเจอร์โรงเรียนที่พ่นสีฝุ่น
กระบวนการผลิตช่วยให้ฝ่ายจัดซื้อและผู้ตรวจสอบคุณภาพมีแนวทางปฏิบัติจริงในการตรวจสอบเฟอร์นิเจอร์สำเร็จรูป การตรวจสอบที่มีประโยชน์ที่สุดควรเน้นที่พื้นผิวและตัวชิ้นส่วนโลหะเป็นหลัก:
| รายการตรวจสอบ | สิ่งที่ต้องตรวจดู | เหตุผลที่มีความสำคัญ |
|---|---|---|
| ผิวเคลือบโดยรวม | สี ความเงา หรือผิวสัมผัสสม่ำเสมอตลอดชิ้นส่วนที่เข้าชุดกัน | ยืนยันผลลัพธ์ด้านรูปลักษณ์ตามที่ระบุไว้ |
| การปกคลุมของพื้นผิว | การเคลือบผิวอย่างต่อเนื่องบนระนาบ ขอบ มุม รอยเชื่อม และส่วนเว้า | ช่วยระบุบริเวณที่พ่นไม่ทั่วถึงหรือเคลือบบางเกินไป |
| ตำหนิที่มองเห็นได้ | ไม่มีสิ่งแปลกปลอม รูตามด รอยหลุม ฟองอากาศ รอยขีดข่วน หรือความเสียหายจากการเคลื่อนย้าย | ระบุประเด็นที่พบจากการพ่นเคลือบ การอบแห้ง หรือการเคลื่อนย้าย |
| ความหนาของฟิล์มแห้ง | ค่าที่วัดได้อยู่ภายในช่วงที่กำหนดของผลิตภัณฑ์หรือคำสั่งซื้อ | ยืนยันความหนาของชั้นฟิล์มบนเนื้อโลหะว่าเป็นไปตามเป้าหมาย |
| การบ่มตัวและการยึดเกาะ | ผลลัพธ์ตรงตามข้อกำหนดการเคลือบและการตรวจสอบที่เลือกใช้ | ยืนยันว่าชั้นฟิล์มบ่มตัวและยึดเกาะกับพื้นผิวที่เตรียมไว้ |
การตรวจสอบชิ้นงานตัวอย่างยังช่วยเปรียบเทียบผิวเคลือบบนรูปทรงจริงของเฟอร์นิเจอร์ แผ่นตัวอย่างแบบเรียบไม่สามารถแสดงรอยต่อเชื่อม จุดตัดของท่อ ขอบพับ หรือส่วนเว้าของตู้ทุกจุดที่พบในผลิตภัณฑ์จริงได้ การตรวจสอบตำแหน่งเหล่านี้จึงเชื่อมโยงข้อกำหนดการเคลือบผิวเข้ากับชิ้นส่วนที่นักเรียนและบุคลากรจะได้ใช้งานจริง
คุณภาพการพ่นสีฝุ่นยังเป็นส่วนหนึ่งของกระบวนการผลิตเฟอร์นิเจอร์โดยรวม การแปรรูปขึ้นรูปส่งผลต่อรอยเชื่อมและขอบก่อนการเคลือบผิว ส่วนการประกอบและการเคลื่อนย้ายอาจส่งผลต่อผิวเคลือบในภายหลังได้ ทั้งนี้ คู่มือการควบคุมคุณภาพการผลิตเฟอร์นิเจอร์ ได้อธิบายว่าการตรวจสอบการเคลือบผิวสอดรับกับขั้นตอนด้านวัสดุ การขึ้นรูป การประกอบ การตรวจสอบขั้นสุดท้าย และการบรรจุหีบห่ออย่างไร Yuzhen Furniture สามารถประเมินชิ้นส่วนโลหะ ผิวเคลือบ สี ตลาดเป้าหมาย ปริมาณ และข้อกำหนดของโครงการผ่านทางหน้า ภาพรวมโรงงาน และ สอบถามข้อมูลโครงการ ของเราได้
กระบวนการพ่นเคลือบสีฝุ่น: คำถามที่พบบ่อย
การพ่นเคลือบสีฝุ่นบนเฟอร์นิเจอร์โรงเรียนโลหะทำงานอย่างไร?
การพ่นเคลือบสีฝุ่นใช้ปืนพ่นเพื่อสร้างประจุให้กับผงสีแห้งและพ่นไปยังชิ้นส่วนโลหะที่ต่อสายดิน แรงดึงดูดทางไฟฟ้าสถิตจะยึดผงสีที่ยังไม่บ่มไว้บนพื้นผิว จากนั้นความร้อนจะหลอมละลายและทำให้ผงสีไหลรวมตัวกันเป็นชั้นฟิล์มต่อเนื่อง สำหรับผงสีประเภทเทอร์โมเซตติงจะเกิดการเชื่อมขวางของพันธะโมเลกุล (cross-link) ขณะบ่มตัว ทั้งนี้การเตรียมผิว การครอบคลุมของการพ่น การอบบ่ม และการตรวจสอบขั้นตอนสุดท้ายล้วนส่งผลต่อคุณภาพของชิ้นงานสำเร็จ
เหตุใดการปรับสภาพผิวก่อนพ่นเคลือบสีฝุ่นจึงมีความสำคัญ?
การปรับสภาพผิวจะช่วยขจัดคราบน้ำมัน สนิม คราบสะเก็ด ฝุ่น และสิ่งตกค้างจากกระบวนการผลิตที่อาจรบกวนการยึดเกาะของชั้นเคลือบ การทำความสะอาดและการปรับสภาพผิวเพื่อเปลี่ยนรูปทางเคมีอย่างเหมาะสมจะช่วยให้พื้นผิวโลหะยึดเกาะได้ดียิ่งขึ้น ในขณะที่การล้างน้ำและการทำให้แห้งจะช่วยขจัดสารตกค้างและความชื้นก่อนทำการพ่นเคลือบ ลำดับขั้นตอนจริงจะเป็นไปตามชนิดของวัสดุโลหะ สภาพพื้นผิว และลักษณะการเคลือบผิวที่ต้องการ
อุณหภูมิและเวลาในการอบบ่มสีฝุ่นกำหนดขึ้นอย่างไร?
เริ่มต้นจากตารางการอบบ่มของผู้จำหน่ายสีฝุ่น ซึ่งระบุอุณหภูมิที่เนื้อโลหะของชิ้นงานต้องได้รับและระยะเวลาที่กำหนด โดยโลหะจะต้องมีอุณหภูมิถึงระดับดังกล่าวก่อน จากนั้นจึงนับเวลาคงอุณหภูมิที่ระบุ ความหนา มวล รูปร่างทางเรขาคณิตของชิ้นงาน ปริมาณการบรรจุเข้าเตาอบ และการไหลเวียนของลม ล้วนส่งผลต่อกราฟความร้อน ดังนั้นการตรวจวัดโปรไฟล์อุณหภูมิของเตาอบจึงสามารถช่วยยืนยันสภาวะจริงของชิ้นงานได้ ทั้งนี้ การตั้งค่าเตาอบที่ Yuzhen Furniture ระบุไว้ในเอกสารคือ 180–200°C และเวลาในการทำความร้อน 15–20 นาที ใช้เฉพาะกับกระบวนการที่ระบุไว้เท่านั้น
ความหนาของสีฝุ่นบนเฟอร์นิเจอร์โรงเรียนโลหะควรมีความหนาเท่าใด?
ความหนาของการเคลือบสีฝุ่นจะวัดหลังจากบ่มตัวแล้วในรูปแบบของความหนาฟิล์มแห้ง และควรตรวจสอบเทียบกับข้อกำหนดเฉพาะของผลิตภัณฑ์หรือคำสั่งซื้อที่เกี่ยวข้อง บันทึกกระบวนการที่ผ่านการอนุมัติของ Yuzhen Furniture กำหนดช่วงความหนาของฟิล์มสำเร็จรูปไว้ที่ 50–100 µm สำหรับการเคลือบที่ระบุ ส่วนสีฝุ่นและชิ้นส่วนอื่นๆ จะใช้ความหนาตามที่กำหนดไว้สำหรับการใช้งานนั้นๆ
ข้อบกพร่องของสีฝุ่นประเภทใดที่ผู้ซื้อควรตรวจสอบบนเฟอร์นิเจอร์โรงเรียนโลหะ?
ตรวจสอบบริเวณที่พ่นไม่ทั่วถึงหรือฟิล์มบางเกินไป เม็ดฝุ่นแปลกปลอม รูเข็ม รอยหลุมฟองอากาศ รอยฟองพอง รอยขีดข่วน รอยจากการหยิบจับ ตลอดจนสี ความเงา หรือผิวสัมผัสที่ไม่สม่ำเสมอ ขอบ รอยเชื่อม มุมด้านใน และรอยเว้าต้องได้รับการดูแลเป็นพิเศษเนื่องจากรูปทรงอาจส่งผลต่อการครอบคลุมของสี ทั้งนี้ การตรวจสอบความหนาของฟิล์มแห้ง การบ่มตัว และการยึดเกาะ จะให้ข้อมูลเพิ่มเติมที่การตรวจด้วยสายตาเพียงอย่างเดียวไม่สามารถระบุได้
เอกสารอ้างอิงวิธีดำเนินงาน: Powder Coating Institute: การพ่นเคลือบสีฝุ่นคืออะไร?, Powder Coating Institute: คำถามที่พบบ่อย, APCS: การพ่นเคลือบสีฝุ่น 101, TIGER : คำอธิบายกระบวนการพ่นเคลือบสีฝุ่น, TIGER : การปรับสภาพผิวก่อนการพ่นเคลือบสีฝุ่น, Seattle Powder Coat : กระบวนการพ่นเคลือบสีฝุ่น, PPG : ข้อดีของการเคลือบสีฝุ่นและ Thermaset : คำถามที่พบบ่อยเกี่ยวกับผงสีสำหรับการพ่นเคลือบสีฝุ่น.