金属校用家具粉末喷涂工艺:从预处理到检验
一份聚焦工艺的指南,介绍预处理、静电喷涂、固化、冷却和检验如何在金属校用家具上形成粉末喷涂成品表面。
目录
粉末喷涂为钢制课桌椅架、金属柜、支架以及其他学校家具部件提供了兼具防护性与装饰性的涂层。本指南详细梳理金属部件经历的粉末喷涂全流程,从表面预处理、静电喷涂,到固化、冷却以及最终质检。
什么是粉末喷涂?为何将其用于金属学校家具?
粉末喷涂是一种干式金属表面处理工艺。通过静电喷涂将研磨细致的涂料粉末附着在金属表面,随后加热使其熔融流平成连续涂层。成品涂层能够覆盖基材,且无需传统湿性油漆所用的液体载体。
该涂层非常适合学校常见的各类金属部件:管状学生课桌椅架、桌腿、焊接支架、储物柜门板、柜门及金属连接件。这些部件在日常使用中频繁挪动、接触、清洁并偶有碰撞。经过合理预处理与充分固化的粉末涂层可形成坚硬表面,在抵御冲击、磨损和腐蚀的同时保护内部金属基体。此外,同一工艺还支持定制色彩、亮光、哑光及纹理质感,满足不同教室与收纳空间的设计需求。
粉末喷涂还能实现高效的涂料利用。过喷的粉末可通过适配的回收系统收集再利用,干式工艺也减少了对溶剂的依赖以及伴随的VOC排放。玉枕家具规范记录的工艺涵盖粉末回收、95%以上的材料利用率,且所用涂料为无VOC排放的无溶剂粉末。涂层的实际性能取决于所选粉末、金属基材、预处理工艺、涂膜厚度及固化程度。
粉末喷涂工艺流程概览
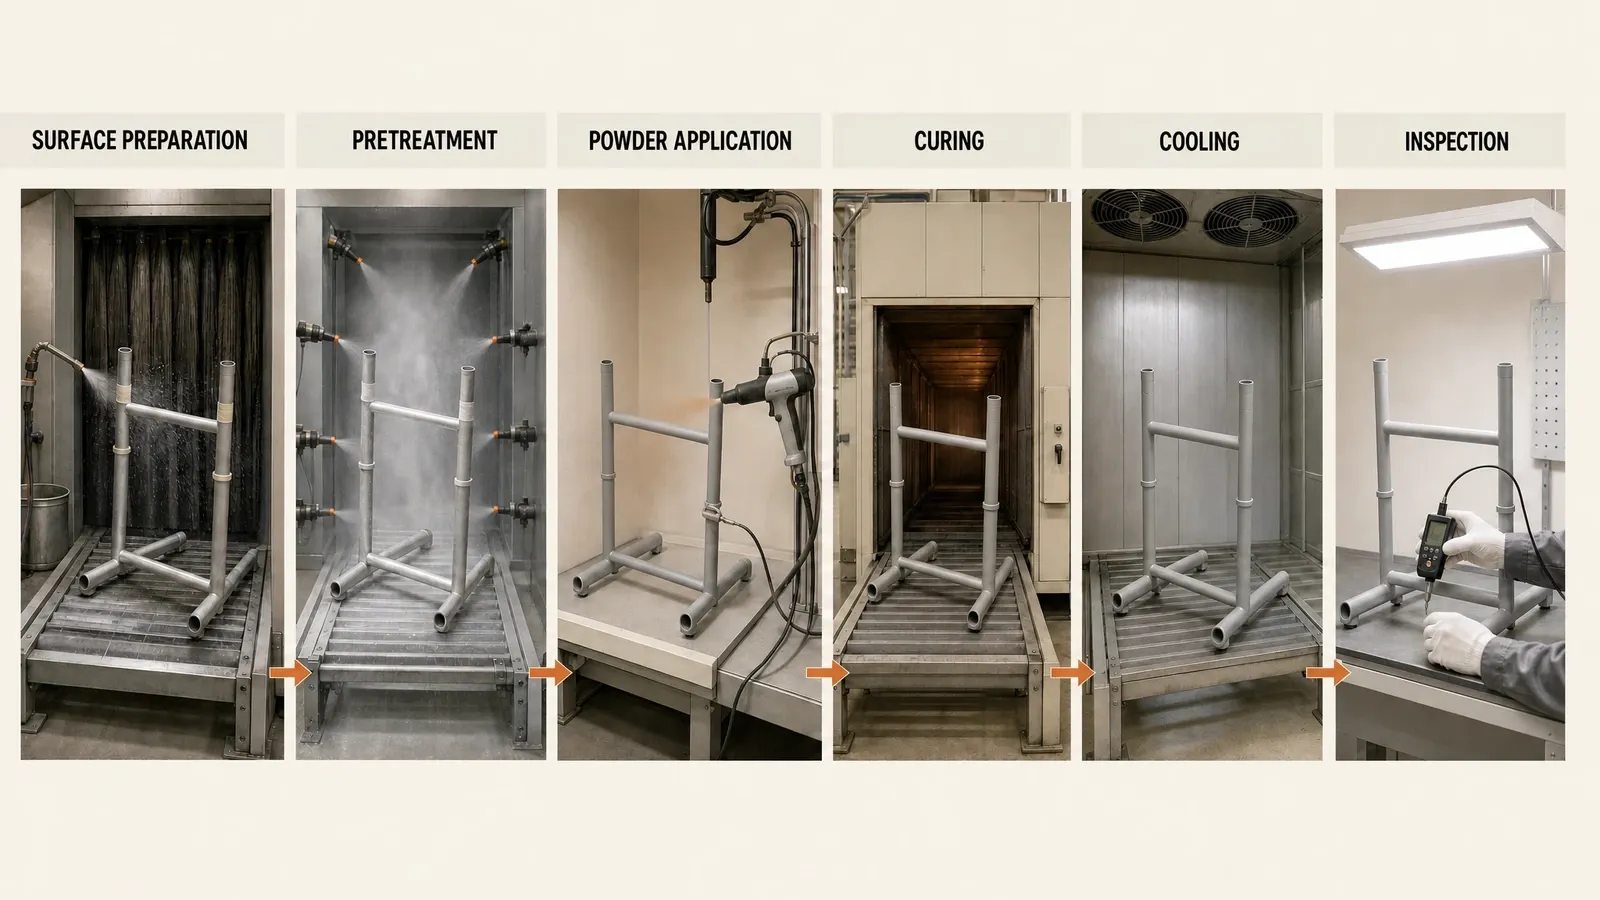
主要的粉末喷涂流程包含以下连贯工序:
- 表面预清洁: 清除油污、锈迹、氧化皮、灰尘及加工残留物。
- 预处理: 清洗并对金属表面进行转化处理,随后经漂洗、干燥,并对指定区域进行遮蔽保护。
- 静电喷涂: 将带电粉末均匀喷涂至接地的工件表面。
- 固化: 对附着的粉末加热烘烤,使其熔融流平,形成坚固涂层。
- 冷却: 喷涂成型的部件降温冷却后,方可转入后续工序或搬运操作。
- 检验: 检测外观、涂布完整性、涂膜厚度、固化程度及附着力。
每个阶段都为下一道工序打下基础。以下章节将逐一阐述各工序的操作内容及其对成膜质量的具体影响。
金属前处理:为涂装做好表面准备
粉末喷涂的前处理工艺构筑了附着涂膜的基底表面。油污、锈迹、氧化皮、粉尘及加工残留物会阻碍涂层的附着接触,后期可能表现为附着力差、起泡或涂层下锈蚀。前处理可清除这些污染物,留下清洁且具备良好结合力的金属表面。
清洁与去除表面污染物
清洗方式取决于工件的表面状态。脱脂可去除油脂和加工残留物。铁锈和松散的氧化物可通过化学方式或喷砂等机械方式清除。较厚的氧化皮或顽固附着物可能需要更彻底的机械清理。因此,成型钢板、焊接管状框架以及先前暴露存放的构件往往需要不同的预备处理。
玉枕家具文件规范的前处理工艺对所涉金属部件采用脱脂和除锈。在工件表面状态有需要时,可增加局部表面修补、打磨或填补;这些属于辅助处理,而非针对每个构件的固定工序。
磷化、水洗与烘干
污染物清除完毕后,磷化可生成一层转化膜,有助于提升涂层附着力与防腐蚀性能。水洗可将脱落的污垢和处理残液冲离工件表面,而彻底烘干则能防止水分残留于粉末层下方。玉枕家具规范的工艺路线针对适用部件综合了脱脂、除锈与磷化工序。
遮蔽保护可防止螺纹、配合面、电气接点、孔洞以及其他需要保持无涂层的部位附着粉末。部分工件在表面状态或涂装要求需要时,也可进行打磨、填补或预热。主要的前处理流程非常明确:清除污染、处理金属表面、水洗并烘干,随后保护无需喷涂的区域。
静电粉末喷涂
静电粉末喷涂的工作原理
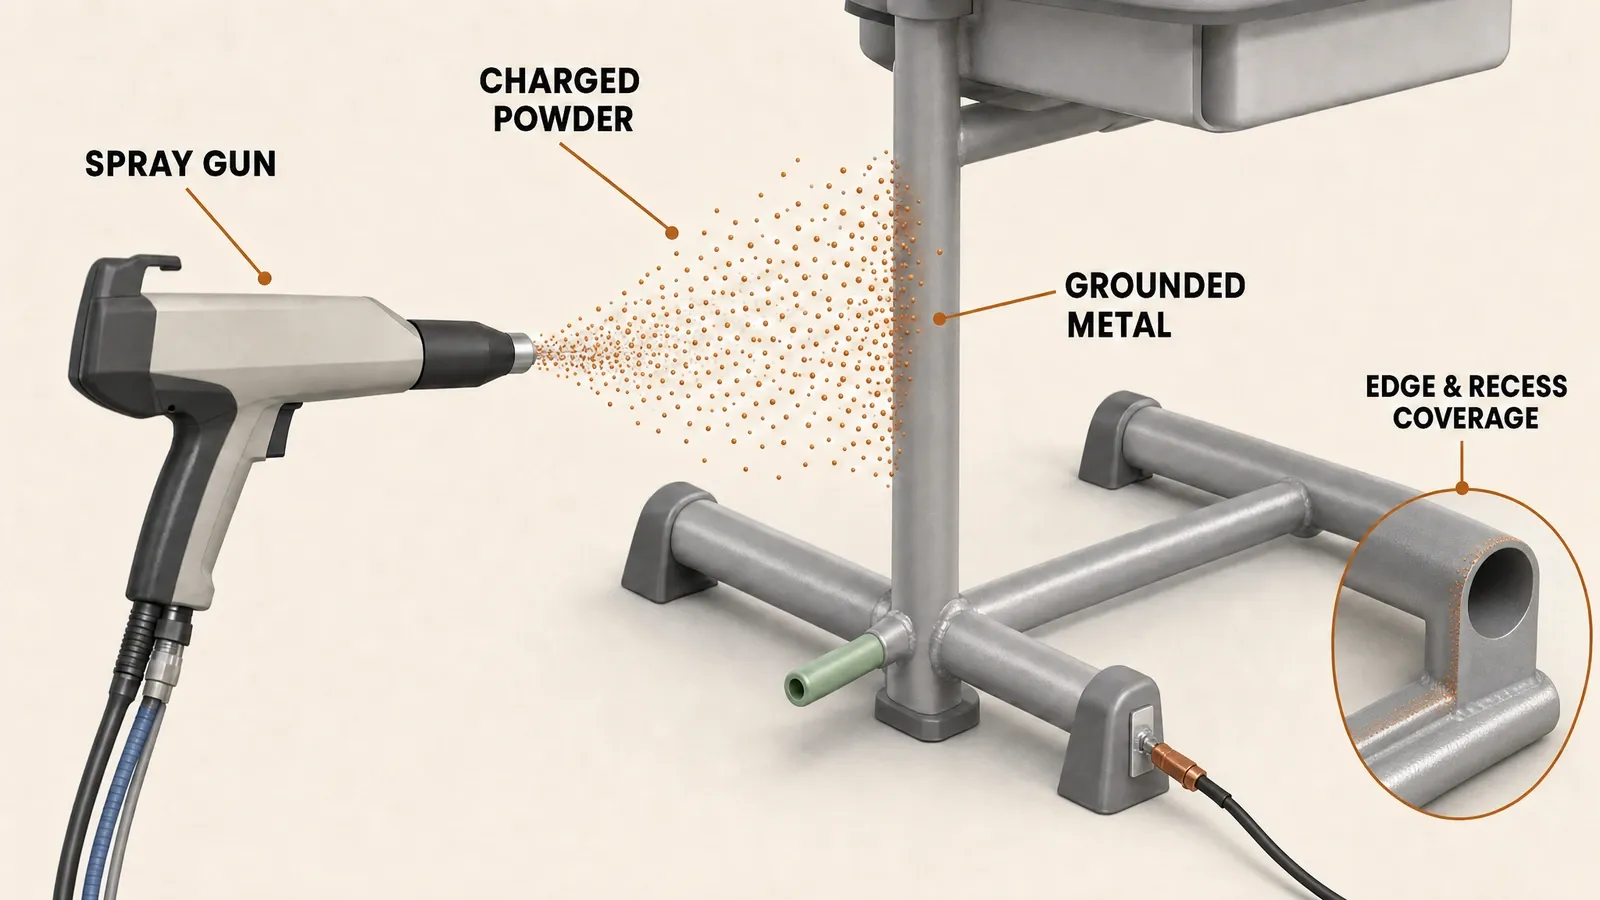
在静电粉末喷涂工艺中,压缩空气将粉末输送穿过喷枪,粉末颗粒在其中带上电荷。工件悬挂在接地的输送线或挂具上。电场与流动空气将带电颗粒引向金属工件,静电引力使其吸附在表面,形成未固化的粉末层。
可靠的接地为电荷穿过工件提供了回路,使粉末能够在目标表面聚积。出粉量、喷涂距离、喷枪移动、工件摆放位置及输送线速度随后决定了涂层成形的均匀程度。在此阶段,涂层仍是松散的粉末;后续通过烘箱加热才会转变为坚固的涂膜。
确保边缘、死角及凹陷区域的覆盖
金属校用家具不仅包含开阔平整的表面。钢管框架具有焊接接缝,折弯柜体板材会形成内角,支架也可能带有狭窄缝隙或凹陷面。粉末到达开阔平面的难度通常远低于深凹拐角和槽道。
凹陷结构容易产生法拉第笼效应,即电场集中在开口附近,导致较少粉末到达最深区域。可通过调节喷枪角度、喷涂距离、风量流动、电气参数、工件朝向及接地状态来改善喷涂可达性与覆盖效果。这些控制手段有助于粉末贴合课桌架或储物柜的实际形态,避免出现易喷表面粉层过厚而凹陷处粉层过薄的情况。
固化:将粉末转化为保护性涂层
熔融、流平与固化
受热使沉积的粉末转化为成型涂层。粉末颗粒受热熔融、相互熔接并在表面流平,形成连续涂膜。对于热固性粉末,受热还会引发交联反应,形成最终坚固的涂层。热塑性粉末在受热下软化流平,但不发生相同的化学交联机制。
随着涂膜成形,其颜色、光泽、纹理、硬度、附着力及防护性能逐步确立。完全固化可形成致密的连续表面;固化不足或过度固化都会改变外观与性能。因此,粉末供应商的技术数据为所选材料提供了明确的固化规范。
控制工件金属温度与固化时间
烘箱空气温度与工件金属温度代表不同的状态。在钢管、焊接框架或较厚支架达到粉末要求的温度之前,空气可能已先达到设定温度。升温时间即涵盖这一加热阶段。保温时间则始于金属达到规定温度并在该温度下维持所需时长的阶段。
工件厚度、质量、几何形状、装载方式及气流均会影响加热曲线。炉温曲线可展示实际工件的升温过程,并有助于确认其金属温度符合粉末的固化工艺要求。
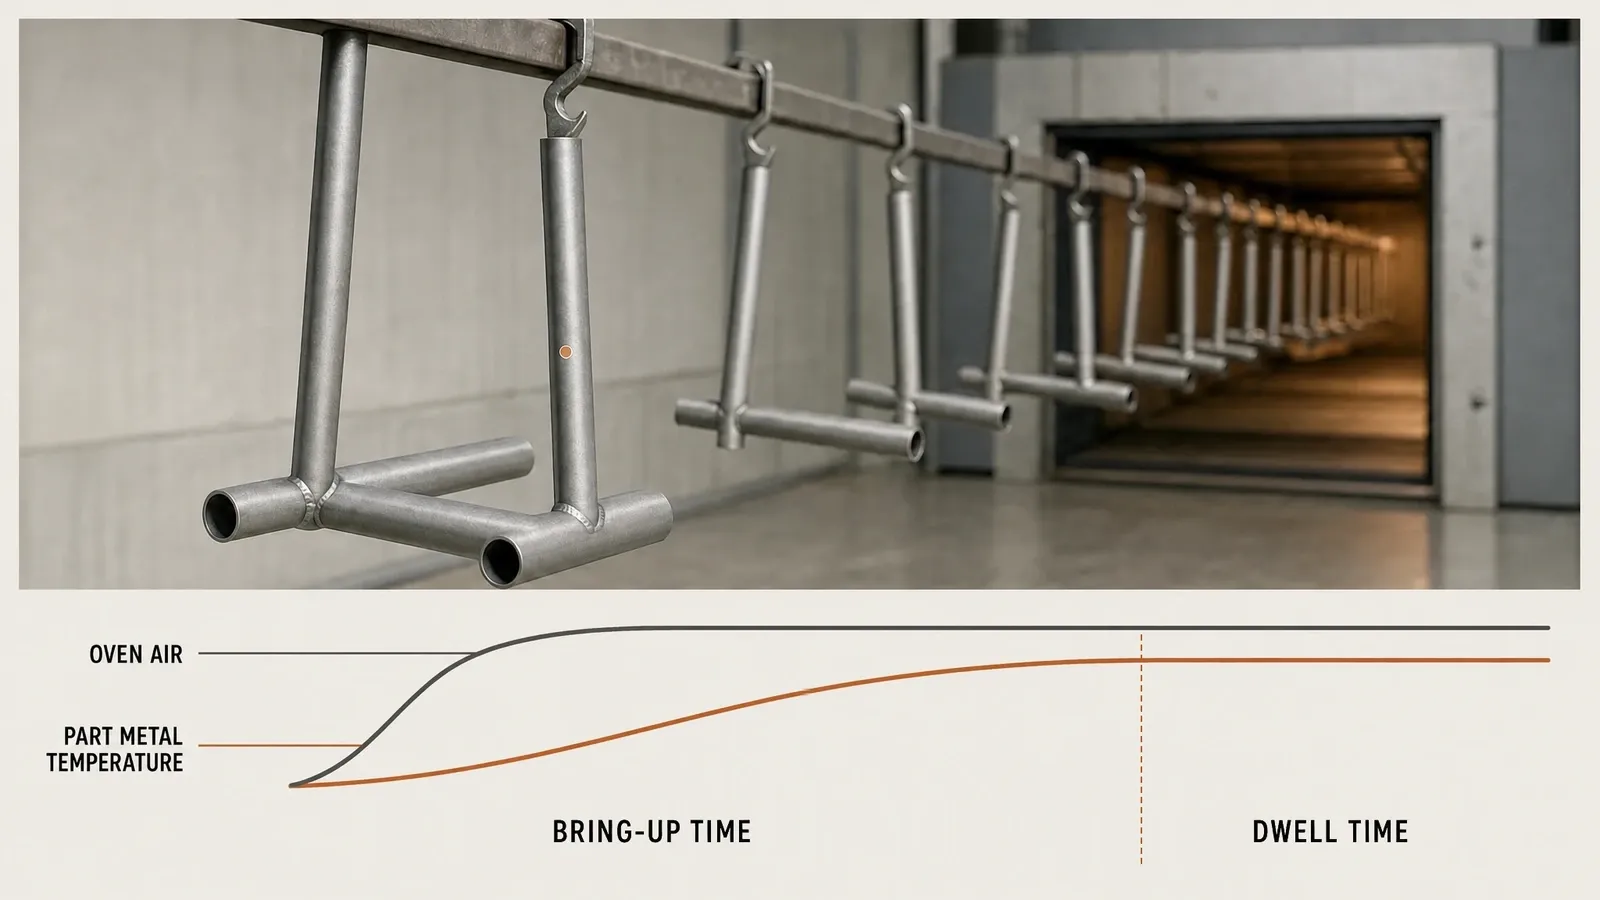
玉枕家具文件记录的工艺采用的固化炉设定温度为 180–200°C ,且所涉及工件的记录加热时间为 15–20 分钟 。这些均为相应喷涂路线的公司工艺记录。所选粉末数据与工件实际金属温度展示了各项设定如何具体应用于特定部件。
冷却与质量检验
喷涂后的工件需冷却后才能进行常规搬运、组装或包装。冷却后,即可按检验流程顺次检验涂层表面:首先是外观质感与覆盖完整性,随后是漆膜厚度、固化程度及附着力。
外观质感与表面覆盖
外观检验旨在检查涂层是否均匀,以及所有指定表面是否均已覆盖。颜色、光泽与纹理应符合确认的涂层效果。检验人员还会排查漏涂、颗粒、针孔、缩孔、气泡、划痕、搬运压痕,以及边缘、拐角、焊缝或凹陷区域涂层过薄等问题。
缺陷的位置与形态有助于判断其可能的成因。表面杂质可能造成局部漆膜缺陷;喷涂不均匀可能导致涂层过薄或过厚;固化条件会影响流平、光泽或硬度;出炉后的搬运可能对涂层造成擦碰痕迹。排查出的问题经纠正后,需对受影响区域再次复检。
干膜厚度与涂层性能
干膜厚度(DFT)用于衡量金属基材上固化后的涂层厚度。测量结果需对照适用的产品或订单规范以及规定的测量方法进行评估。玉枕家具文件中记录的成品涂层厚度范围为 50–100 µm (适用于所涉及的粉末喷涂工艺)。
漆膜厚度仅能解答质量的部分指标。固化确认用于核验金属是否在规定时间内达到了规定温度,而附着力测试则检验漆膜与预处理基材的结合强度。结合外观检验,这些检测可全面验证涂层是否达到预期的外观、覆盖率、膜厚、固化度及结合力。
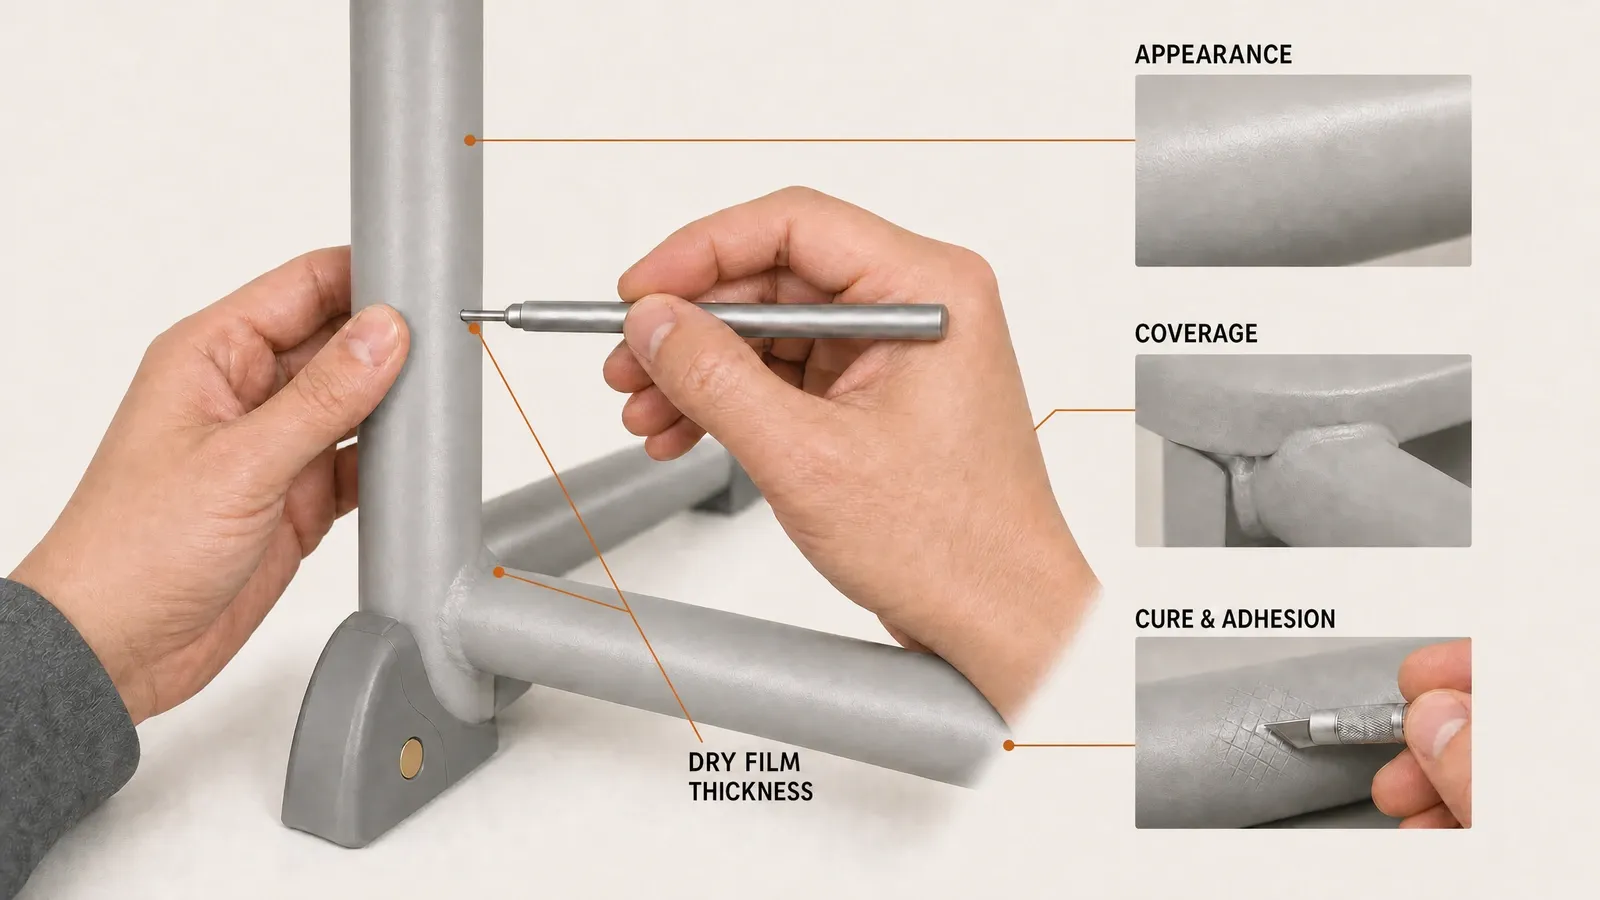
粉末喷涂学校家具检验要点
该生产流程为采购方与质检人员提供了检验成品家具的实用方法。最有效的检查主要围绕涂层表面及金属部件本身展开:
| 检验项目 | 核查要点 | 重要性 |
|---|---|---|
| 整体外观效果 | 配套部件之间的颜色、光泽或纹理保持一致 | 确认达到规定的视觉效果 |
| 表面覆盖率 | 平面、边缘、拐角、焊缝及凹陷处涂层连续完整 | 查验是否存在漏涂或涂层过薄的区域 |
| 可见缺陷 | 无附着杂质、针孔、缩孔、气泡、划痕或搬运磕碰损伤 | 识别喷涂、固化或搬运过程中产生的问题 |
| 干膜厚度 | 测量值符合适用产品或订单规格范围 | 确认金属基材上的涂层厚度符合预期设计 |
| 固化与附着力 | 检测结果符合所选涂装与检验标准要求 | 确认涂层已充分固化并牢固附着于处理后的表面 |
样品检验还可对照实际家具结构评估涂装效果。平整的参考样板无法完整呈现成品上的每个焊接接头、管件交汇处、折边或柜体凹陷处。核验这些关键位置,才能切实确保涂装要求落实到师生日常使用的构件上。
粉末喷涂质量同样贯穿于整个家具生产流程之中。下料与金工成型在喷涂前会影响焊缝与边缘状态;而组装与搬运则可能在喷涂后影响漆面完好度。 家具制造质量控制指南 详细阐述了涂层检验如何与原材料、金属加工、组装、成品检验及包装环节相配合。玉枕家具可通过其 工厂概况 与 项目咨询 页面,评估金属构件、涂层表面、颜色、目标市场、采购数量及具体项目要求。
粉末喷涂工艺:常见问题解答
金属校用家具的粉末喷涂是如何进行的?
粉末喷涂使用喷枪使干燥粉末带电,并将其喷涂到接地的金属工件上。静电吸附作用将未固化的粉末吸附在表面。随后加热使粉末颗粒熔融、流平并形成连续的涂膜;热固性粉末在固化过程中还会发生交联反应。表面前处理、喷涂覆盖率、固化及成品检验共同决定了最终涂装质量。
为什么粉末喷涂前的前处理很重要?
前处理可去除油污、锈蚀、氧化皮、灰尘以及可能阻碍涂层附着的加工残留物。清洗与适当的转化处理可构建更易结合的金属表面,而水洗与烘干则在喷涂前去除了残留杂质与水分。实际处理顺序取决于基材种类、工件状态及所需表面效果。
粉末喷涂的固化温度与时间是如何确定的?
首先依据粉末供应商提供的固化规范,其中明确了工件金属需达到的温度与保持时间。金属首先需要达到该温度,随后按规定时间进行保温。工件厚度、质量、几何形状、装炉量以及气流都会影响升温曲线,因此可通过炉温曲线测试来确认工件的实际状态。玉枕家具工艺文件中记录的180–200°C烘箱设置与15–20分钟加热时间仅适用于所涉及的具体工艺。
金属校用家具上的粉末喷涂层有多厚?
粉末喷涂厚度是在固化后作为干膜厚度进行测量的,应与适用的产品或订单技术规范进行对照。玉枕家具核准的工艺记录针对所涉及涂层采用50–100 µm的成品膜厚范围。其他粉末与部件则执行针对其各自应用所规定的厚度标准。
买家在验收金属校用家具时应检查哪些粉末喷涂缺陷?
应检查是否存在漏喷或喷涂过薄、外来杂质颗粒、针孔、缩孔、气泡、划痕、搬运压痕,以及颜色、光泽或纹理不一致等问题。边缘、焊缝、内角及凹槽处由于几何形状会影响喷涂覆盖,需重点关注。干膜厚度、固化程度和附着力检测可提供目视检验无法单独获取的质量信息。
方法参考来源: Powder Coating 协会:什么是粉末喷涂?, Powder Coating 协会:常见问题解答, APCS:粉末喷涂基础 101, TIGER :粉末喷涂工艺解析, TIGER :粉末喷涂前处理, Seattle Powder Coat :粉末喷涂工艺, PPG :粉末涂料的优势,以及 Thermaset :喷涂粉末常见问题解答.