金屬校園家具的粉末噴塗製程:從預處理到檢驗
這是一份專注於製程的指南,介紹預處理、靜電噴塗、固化、冷卻和檢驗如何為金屬校園家具打造粉末噴塗成型表面。
目錄
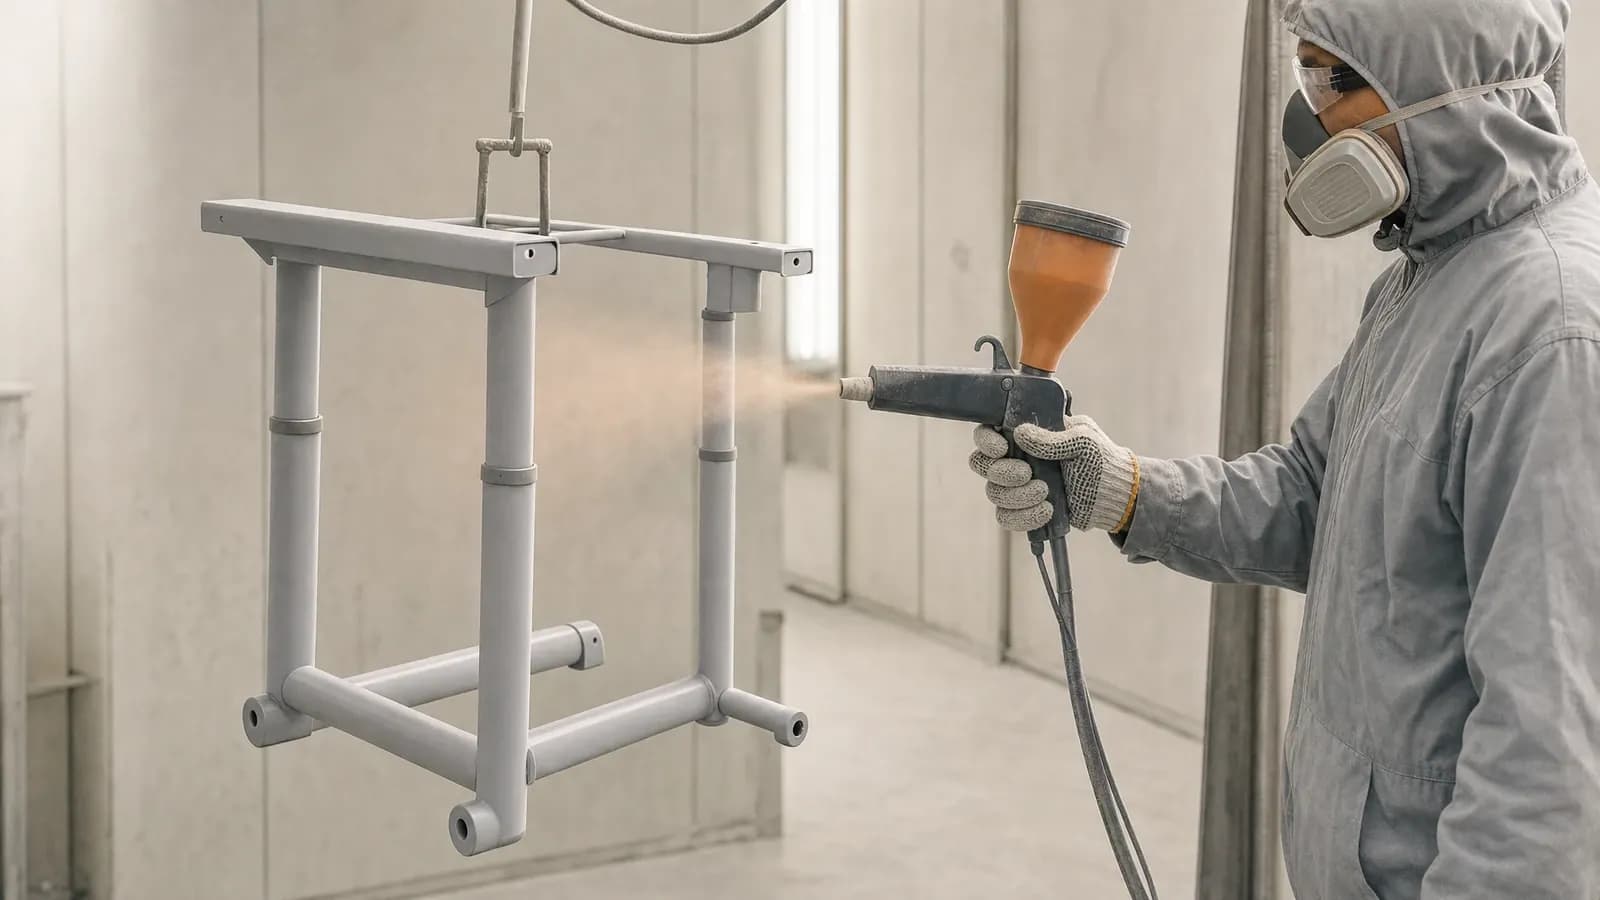
粉體塗裝為鋼製課桌椅框架、金屬儲物櫃、支架及其他學校家具組件提供保護性與裝飾性塗層。本指南帶您全面了解金屬工件從表面處理、靜電噴塗到固化、冷卻以及最終檢驗的粉體塗裝完整流程。
什麼是粉體塗裝?為何金屬學校家具要採用粉體塗裝?
粉體塗裝是一種乾式金屬表面處理工藝。將研磨細緻的塗料粉末透過靜電噴塗施加於金屬表面,經加熱熔融後形成連續的塗膜。成型後的塗層直接包覆基材,無需傳統液態油漆所使用的液態載體。
這種塗層非常適合學校中常見的多種金屬零件:管狀學生課桌椅框架、桌腿、焊接支架、置物櫃面板、櫃門以及金屬連接件。這些組件在日常使用中經常被移動、觸摸、清潔,且偶爾會受到碰撞。經過良好預處理與固化的粉體塗層可形成一層堅硬表面,既能抗衝擊、耐磨損、耐腐蝕,又能保護內部的金屬基材。同時,透過色彩、高光、啞光和紋理效果,同一工藝還可滿足不同教室與儲物空間的設計需求。
粉體噴塗還能高效率利用塗層材料。過噴的粉末可透過相應的回收系統加以收集並重複利用,且乾式工藝減少了對溶劑的依賴以及隨之產生的 VOC 排放。玉枕家具有記錄的生產製程顯示,該塗層工藝具備粉末回收能力、材料利用率超過 95%,且使用無溶劑粉末,無 VOC 排放。最終塗層的實際性能取決於所選粉末、金屬基材、預處理、塗膜厚度及固化情況。
粉體塗裝製程概述
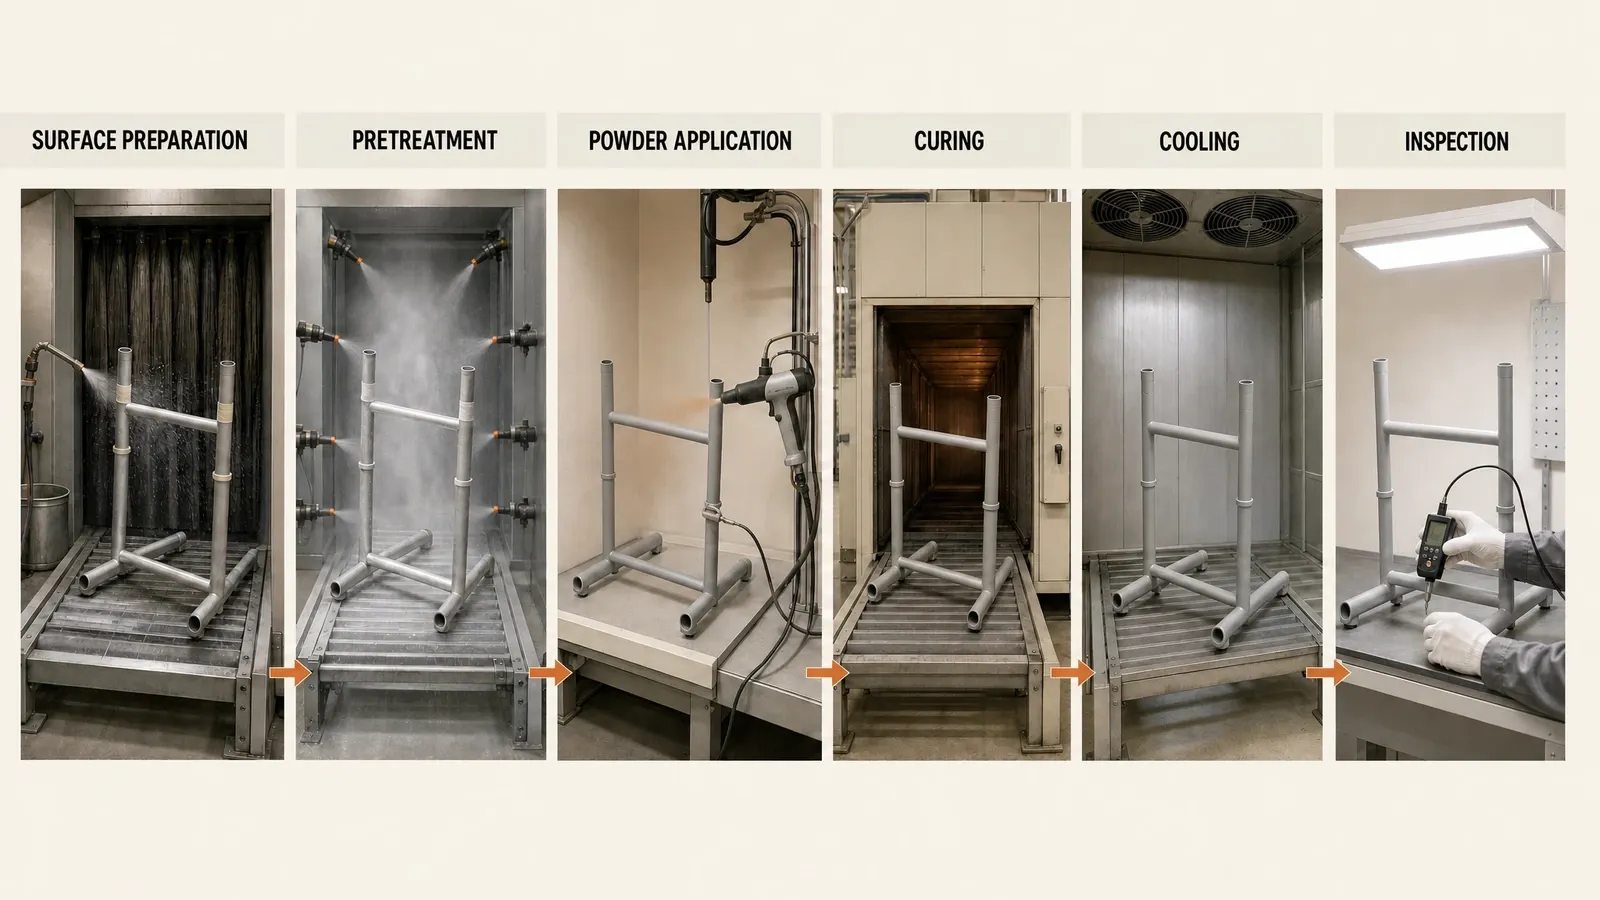
主要的粉體塗裝製程步驟依循一條連續流程:
- 表面準備: 去除油污、鐵銹、氧化皮、灰塵及生產殘留物。
- 前處理: 清潔並轉化金屬表面,隨後進行水洗、烘乾,並對指定區域進行遮蔽。
- 靜電噴塗: 將帶電粉末噴塗至接地的工件上。
- 固化: 加熱沉積的粉末,使其流平成型為最終塗層。
- 冷卻: 讓已塗裝的工件冷卻,以便後續搬運與進一步作業。
- 檢驗: 檢查外觀、覆蓋率、塗膜厚度、固化程度及附著力。
每個階段都為下一道工序做好準備。以下各節將詳細說明每個環節的操作內容,以及它如何改變最終的表面效果。
金屬前處理:為塗裝做好表面準備
粉末塗裝的前處理工藝旨在形成可附著塗膜的表面。油脂、鐵鏽、氧化皮、灰塵及加工殘留物都會阻礙塗層附著,日後可能引發附著力不足、起泡或塗膜下方腐蝕等問題。前處理可清除這些污染物,留下潔淨且易於結合的受塗金屬表面。
清潔與去除表面污染物
清洗方式取決於工件的具體狀況。脫脂可去除油脂及加工殘留物;鐵鏽與疏鬆的氧化物可藉由化學方式或噴砂等機械方式去除;較厚的氧化皮或頑固沉積物則可能需要更深度的機械清潔。因此,成型鋼板、焊接管架以及先前曾暴露於環境中的構件,可能需要各不相同的前處理工序。
玉枕家具的規範前處理工藝路徑對涵蓋的金屬部件進行脫脂與除鏽。在工件表面狀況有需要時,可視情況增加局部表面修整、打磨或補土;這些均屬於輔助性處理,而非每個構件的固定步驟。
磷化、水洗與烘乾
去除污染物後,磷化可生成一層有助於提高塗層附著力與防腐性能的轉化膜。水洗可將脫落的污垢與處理殘留物沖離表面,而徹底乾燥則能防止水分殘留在粉末層下方。玉枕家具的規範工藝路徑針對適用部件整合了脫脂、除鏽與磷化工序。
遮蔽保護可用於螺紋、配合面、電氣接觸點、孔洞以及其他需要保持無塗層的部位。部分部件在表面狀況或塗裝要求有需要時,亦可進行打磨、補土或預熱。前處理的核心順序始終明確:去除污染、處理金屬表面、水洗並烘乾,最後保護無需塗覆的區域。
靜電粉末噴塗
靜電粉末噴塗的運作原理
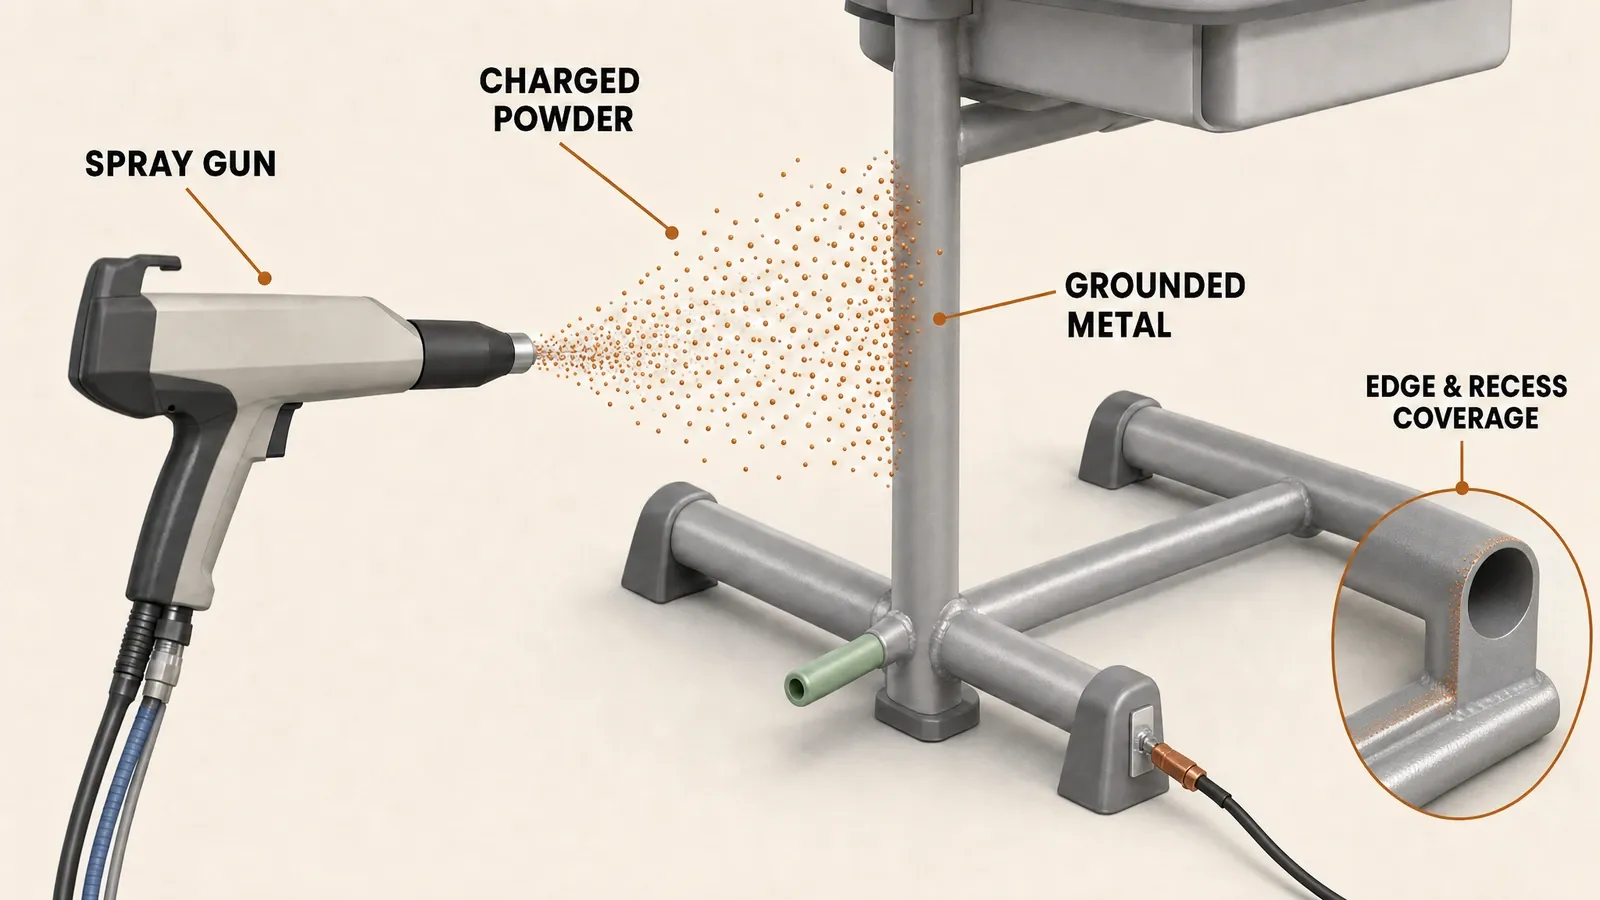
在靜電粉末噴塗工藝中,壓縮空氣將粉末輸送穿過噴槍,粉末顆粒在此帶上電荷。工件懸掛於接地的輸送線或治具上。電場與氣流將帶電顆粒導向金屬,靜電吸附作用使粉末附著於金屬表面,形成未固化的粉末層。
可靠的接地可為電荷穿過工件提供導通迴路,使粉末能夠在目標表面沉積。出粉量、噴塗距離、噴槍移動、工件位置及輸送線速度,共同決定了塗層成型的均勻程度。在此階段,塗層仍為鬆散的粉末;後續的烘烤爐將使其固化為緻密塗膜。
實現邊緣、死角與凹陷區域的覆蓋
金屬學校家具的結構往往不限於開闊平整的表面。鋼管架包含焊接節點,折彎櫃體板件會形成內角,而支架亦可能帶有狹縫或凹槽面。粉末通常比進入深角和凹槽更容易到達開闊平整表面。
凹陷的幾何形狀可能會產生法拉第籠效應,導致電場集中在開口附近,而較少粉末能夠到達最深處。透過調整噴槍角度、噴塗距離、氣流動態、電氣參數、工件擺放方向及接地狀態,可改善粉末的進入與覆蓋效果。這些控制措施有助於粉末貼合課桌椅框架或櫃體的實際外形,避免在易噴表面堆積過厚而在凹陷處塗層過薄。
固化:將粉末轉化為保護性塗層
熔融、流平與固化
熱量使沉積的粉末轉變為成品塗層。粉末顆粒受熱熔融、相互結合並在表面流平,形成連續平整的塗膜。對於熱固性粉末,加熱還會引發交聯反應,從而建立最終堅固的塗層;熱塑性粉末在受熱時會軟化流平,但不具備相同的化學交聯機制。
隨著塗膜形成,其顏色、光澤、紋理、硬度、附著力以及防護性能亦隨之成型。充分固化可產生均勻連續的表面;固化不足或過度固化均可能改變外觀與性能。因此,粉末供應商的技術資料會提供所選材料專用的固化規範參數。
控制金屬工件溫度與固化時間
烘爐空氣溫度與工件金屬溫度代表不同的工藝條件。在鋼管、焊接框架或厚重支架達到粉末所需的溫度之前,空氣溫度可能已先達到設定值。升溫時間即涵蓋此段加熱過程;保溫時間則在金屬達到規定溫度後開始計算,並需在該溫度下維持規定時長。
工件厚度、質量、幾何形狀、擺放方式以及氣流均會影響加熱曲線。爐溫曲線圖可呈現工件的實際升溫過程,並有助於確認其金屬溫度符合粉末的固化規範。
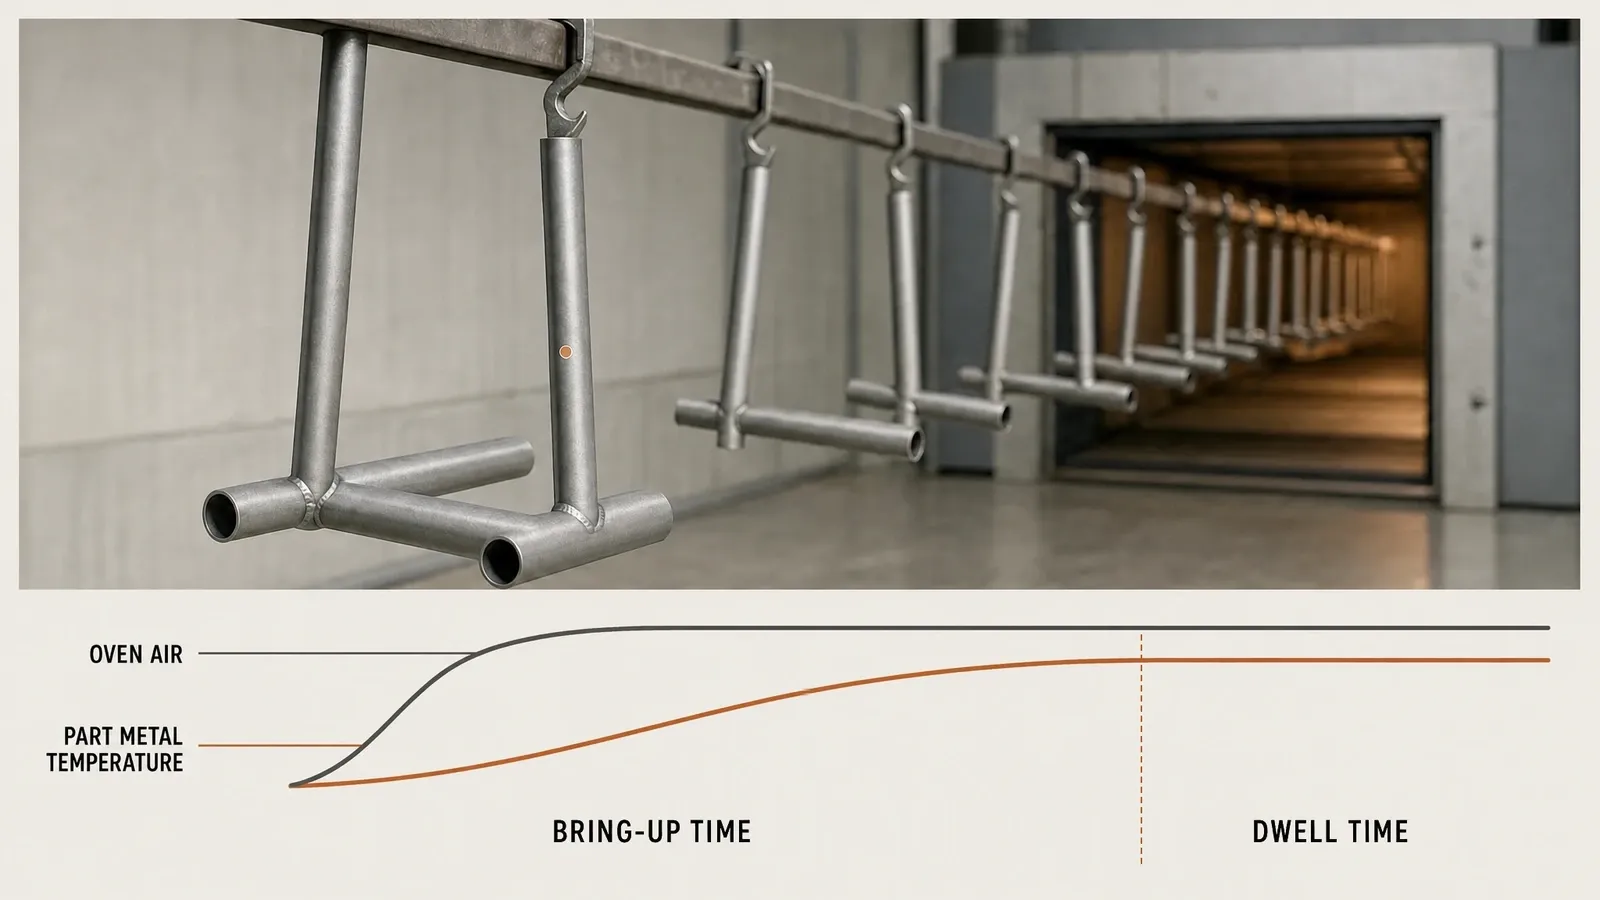
玉枕家具的文件記錄製程所採用的烘爐設定為 180–200°C ,記錄的加熱時間為 15至20分鐘 (適用於涵蓋的工件)。以上為該適用塗裝工藝的企業工藝記錄。所選粉末數據與實際部件金屬溫度能呈現各項設定如何對應特定構件。
冷卻與品質檢驗
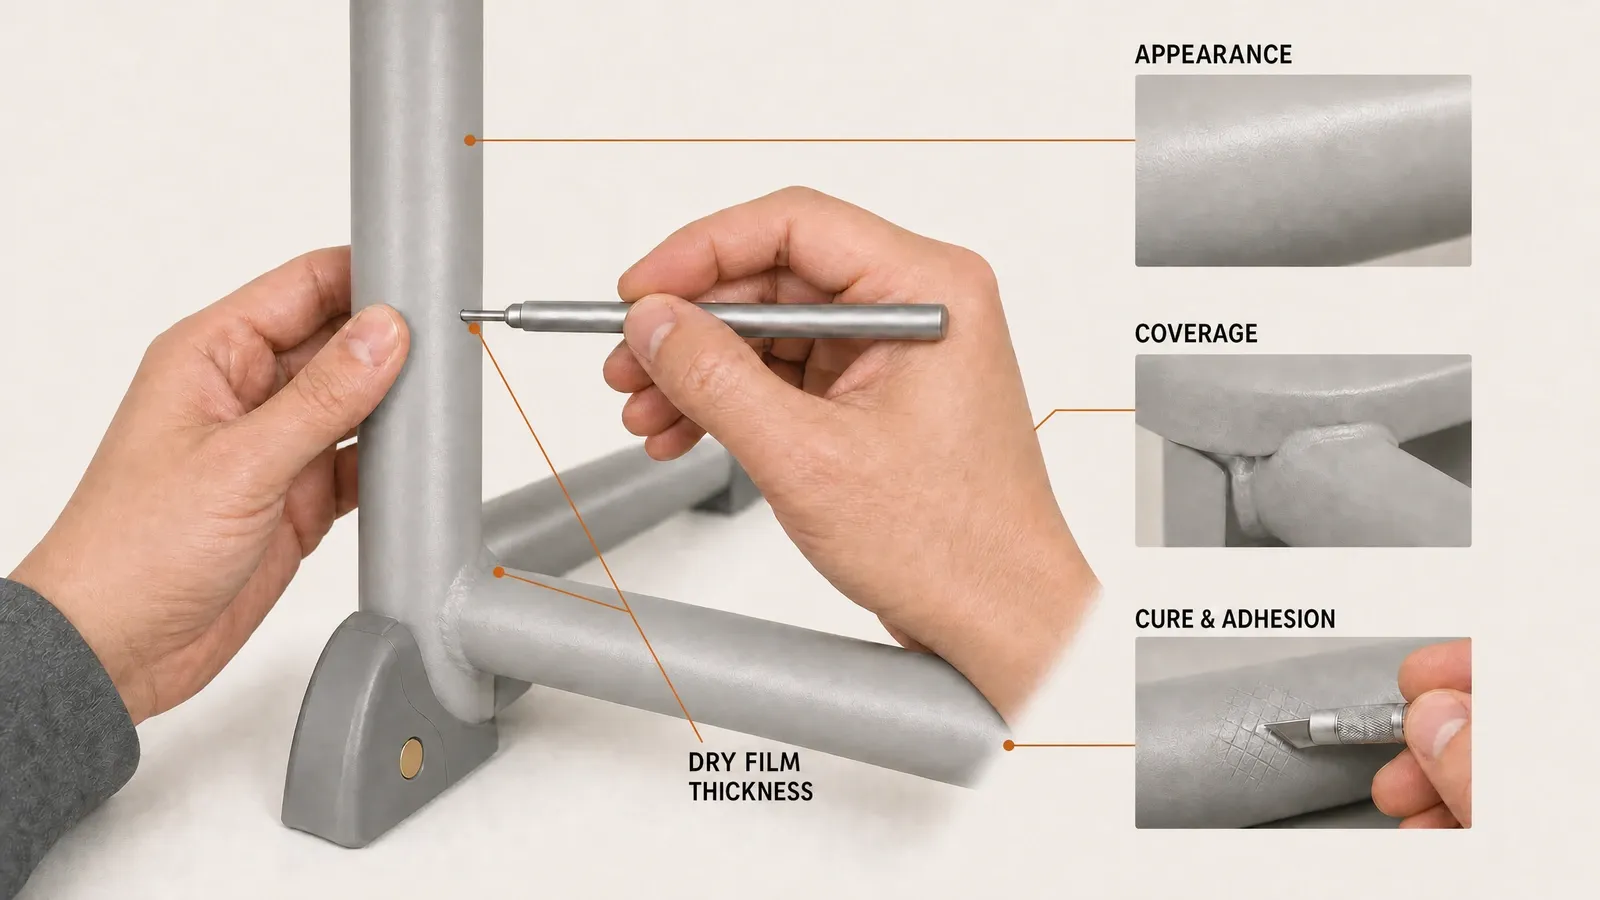
塗裝後的部件需經冷卻,方可進行例行搬運、組裝或包裝。冷卻完成後,即可依照檢驗人員的觀察順序對表面進行檢查:首先是外觀效果與覆蓋率,接著是膜厚、固化度及附著力。
外觀效果與表面覆蓋率
目視檢驗用於確認塗裝表面是否均勻,以及所有指定表面是否皆已覆蓋。顏色、光澤及紋理應符合核准的表面處理標準。檢驗人員亦會檢查是否有漏塗、顆粒、針孔、火山口、氣泡、刮痕、搬運痕跡,以及邊緣、轉角、焊縫或凹槽區域的覆蓋過薄問題。
缺陷的位置與形態有助於判定其可能成因。表面污染會造成局部塗膜異常;噴塗不均可能導致膜層偏薄或偏厚;固化條件會影響流平性、光澤或硬度;而搬運過程則可能在工件出爐後留下痕跡。檢驗結果隨後可用於改善問題,並對受影響區域重新檢查。
乾膜厚度與塗層性能
乾膜厚度(DFT)用於測量金屬上已固化的塗層厚度。檢驗結果會對照適用的產品或訂單規格以及指定的測量方法。針對所涵蓋的粉體塗裝工藝,玉枕家具的文件記錄塗膜厚度範圍為 50–100 µm 。
膜厚測量解答了品質問題的一部分。固化確認用於驗證金屬是否在所需時間內達到所需溫度,而附著力測試則用於檢驗塗膜與處理後基材的結合狀況。配合外觀目視檢驗,這些檢查能完整確認塗層是否符合預期的外觀、覆蓋率、塗膜厚度、固化度及結合力。
粉體塗裝校舍家具的檢驗要點
生產流程為採購方與品質檢驗人員提供了檢驗成品家具的實用方法。最有效的檢查項目主要聚焦於塗層表面與金屬構件本身:
| 檢驗項目 | 檢驗重點 | 重要性 |
|---|---|---|
| 整體外觀效果 | 相配部件之間的顏色、光澤或紋理保持一致 | 確認符合規定的外觀效果 |
| 表面覆蓋率 | 平面、邊緣、邊角、焊縫及凹陷處塗層連續 | 及時發現漏塗或塗層過薄區域 |
| 可見缺陷 | 無雜質顆粒、針孔、凹坑、氣泡、刮痕或搬運損傷 | 識別噴塗、固化或搬運過程中的問題 |
| 乾膜厚度 | 測量值在適用產品或訂單要求的範圍內 | 確認金屬表面達到預期的塗層厚度 |
| 固化程度與附著力 | 結果符合所選定的塗層與檢驗要求 | 確認塗膜已充分固化並牢固附著於預處理表面 |
樣品評估亦可比對實際家具幾何結構上的外觀效果。平整的參考樣板無法展示成品上所有的焊接接頭、管件交接處、折邊或櫃體凹陷部位。檢查這些位置,方能將塗層要求落實至師生實際使用的部件上。
粉末塗裝品質同樣取決於更廣泛的家具生產環節。噴塗前的金屬加工會影響焊縫與邊緣;噴塗後的組裝與搬運則可能影響塗層外觀。這份 家具製造品質控制指南 詳細說明了塗層檢驗如何與原材料、金屬加工、組裝、成品檢驗及包裝相輔相成。玉枕家具可透過其 工廠概況 與 專案諮詢 頁面,評估金屬構件、表面效果、顏色、目標市場、採購數量及專案具體要求。
粉末塗裝工藝:常見問題
金屬學校家具的粉末塗裝原理是什麼?
粉末塗裝使用噴槍使乾粉帶電,並將其噴塗至接地的金屬部件上。靜電吸附作用使未固化的粉末附著在表面。隨後加熱使顆粒熔化並流平成連續的塗膜;熱固性粉末在固化過程中也會發生交聯。表面處理、噴塗覆蓋率、固化及最終檢驗共同決定了成品效果。
為什麼粉末塗裝前的前處理很重要?
前處理可去除可能影響塗層接觸的油脂、鐵鏽、氧化皮、灰塵和加工殘留物。清洗與適當的皮膜轉化處理可打造更具附著力的金屬表面,而水洗與乾燥可在噴塗前清除殘留物及水分。實際順序取決於基材、其表面狀況以及所需的塗裝效果。
如何確定粉末塗裝的固化溫度與時間?
請參考粉末供應商的固化條件表,其中規定了工件金屬所需的溫度與時間。金屬首先需要達到該溫度,隨後維持指定的保溫時間。工件厚度、質量、幾何形狀、烤爐裝載量和氣流都會影響加熱曲線,因此爐溫分佈測試可確認工件的實際狀況。玉枕家具記錄的 180–200°C 烤爐設定及 15–20 分鐘加熱時間僅適用於所涵蓋的工藝。
金屬學校家具上的粉末塗層厚度是多少?
粉末塗裝厚度在固化後測量為乾膜厚度,且應與適用的產品或訂單規格進行對照。玉枕家具核准的工藝記錄中,所涵蓋塗層的成膜範圍為 50–100 µm。其他粉末與組件則採用針對其自身應用所指定的厚度。
買家在金屬學校家具上應檢查哪些粉末塗裝缺陷?
檢查是否有漏塗或過薄覆蓋、雜質顆粒、針孔、火山口(縮孔)、氣泡、刮痕、搬運痕跡,以及顏色、光澤或紋理不一致的情況。邊緣、焊縫、內角和凹槽的幾何形狀可能會影響覆蓋率,值得密切注意。乾膜厚度、固化程度和附著力檢查能補充僅憑外觀檢驗無法提供的資訊。
方法參考: Powder Coating 學會:什麼是粉末塗裝?, Powder Coating 學會:常見問題, APCS:粉末塗裝 101, TIGER :粉末塗裝工藝解析, TIGER :粉末塗裝前處理, Seattle Powder Coat :粉末塗裝工藝, PPG :粉末塗裝的優勢,以及 Thermaset :塗裝粉末常見問題.