Metal Okul Mobilyaları İçin Toz Boya İşlemi: Ön İşlemden Kalite Kontrole
Ön işlem, elektrostatik uygulama, fırınlama, soğutma ve kalite kontrolünün metal okul mobilyalarında nasıl bitmiş bir toz boyalı yüzey oluşturduğuna dair süreç odaklı bir rehber.
İçindekiler
Toz boya; çelik masa ve sandalye iskeletlerine, metal dolaplara, braketlere ve diğer okul mobilyası bileşenlerine koruyucu ve dekoratif bir yüzey kazandırır. Bu kılavuz, yüzey hazırlığı ve elektrostatik uygulamadan kürleme, soğutma ve son kontrole kadar bir metal parçanın toz boya sürecindeki yolculuğunu ele almaktadır.
Toz Boya Nedir ve Metal Okul Mobilyalarında Neden Kullanılır?
Toz boya, kuru bir metal yüzey işleme yöntemidir. İnce öğütülmüş kaplama tozu, elektrostatik püskürtme ile metal bir yüzeye uygulanır ve ardından kesintisiz bir film tabakası oluşturmak üzere ısıtılır. Bitmiş katman, geleneksel ıslak boyada kullanılan sıvı taşıyıcıya ihtiyaç duymadan alt tabakayı kaplar.
Bu kaplama türü okullarda bulunan birçok metal parça için uygundur: boru tipi öğrenci masası ve sandalye iskeletleri, masa ayakları, kaynaklı destekler, kilitli dolap panelleri, dolap kapakları ve metal bağlantı elemanları. Bu bileşenler günlük kullanım sırasında taşınır, temas edilir, temizlenir ve zaman zaman darbe alır. Düzgün şekilde hazırlanmış ve kürlenmiş bir toz boya, alttaki metali korurken darbeye, aşınmaya ve korozyona dayanıklı sert bir yüzey kazandırır. Renk, parlak, mat ve dokulu yüzey seçenekleri de aynı sürecin farklı sınıf ve depolama tasarımlarını desteklemesine olanak tanır.
Toz boya uygulaması, kaplama malzemesini verimli bir şekilde de kullanabilir. Fazla püskürtülen toz (overspray) uygun bir geri kazanım sisteminde toplanıp yeniden kullanılabilir; ayrıca kuru işlem, solventlere ve bunlarla ilişkili VOC emisyonlarına olan bağımlılığı azaltır. Yuzhen Furniture'nin belgelenmiş süreci; toz geri kazanımını, %95'in üzerinde malzeme kullanım oranını ve uygulanan kaplama için sıfır VOC emisyonlu solventsiz tozu kayıt altına almaktadır. Nihai yüzey performansı; seçilen toz, metal alt tabaka, ön işlem, film kalınlığı ve kürleme aşamalarıyla elde edilir.
Toz Boya Sürecine Genel Bakış
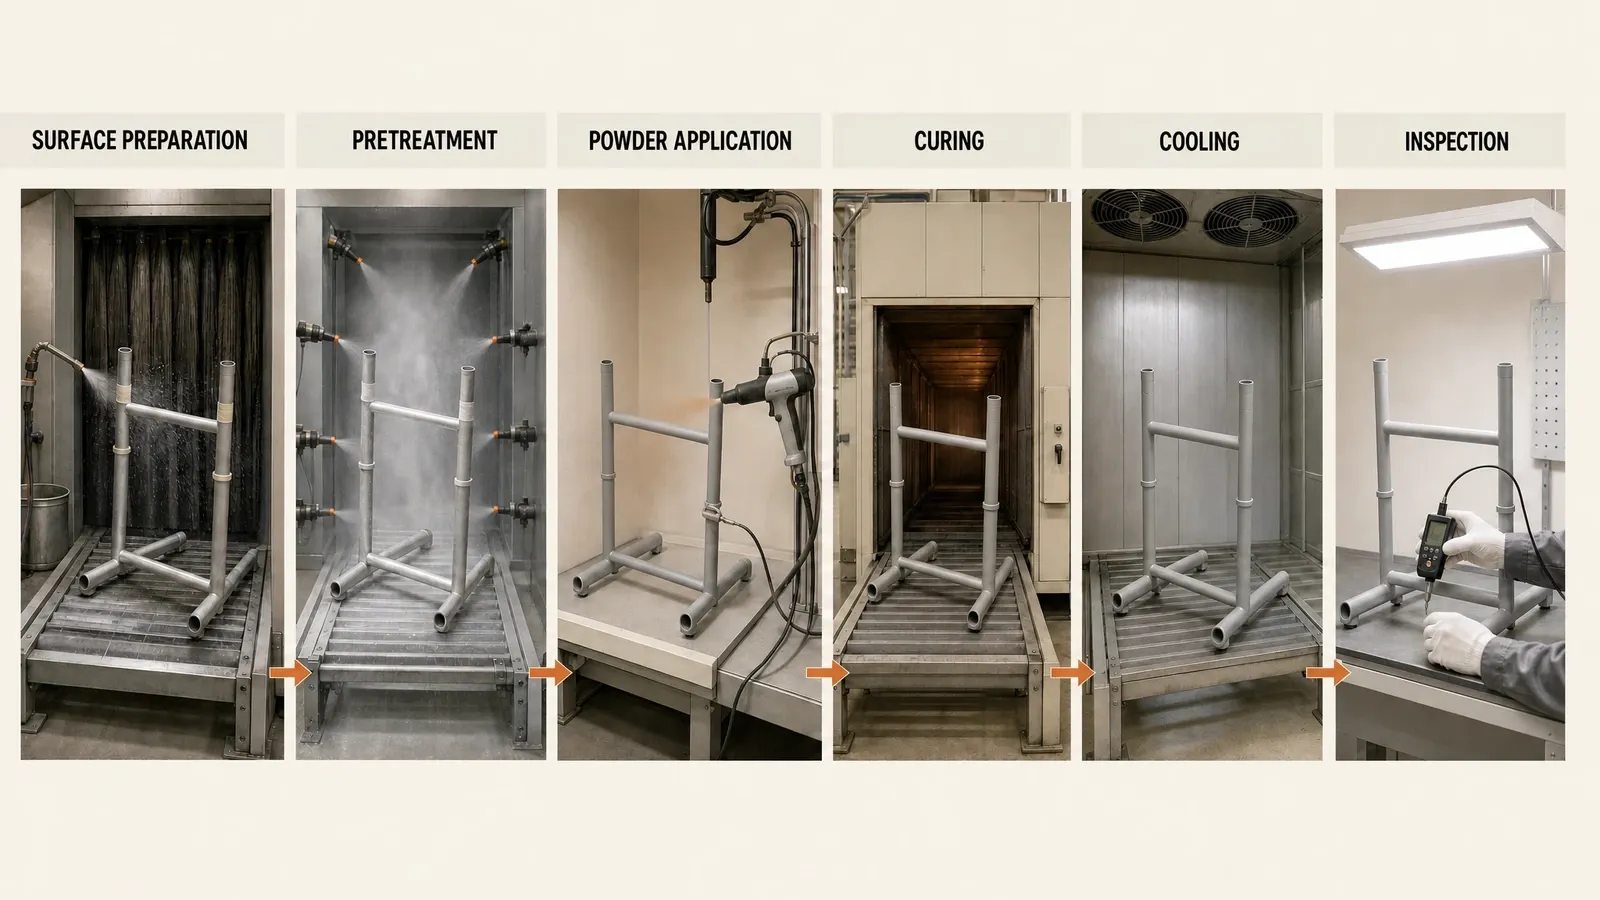
Temel toz boya süreci adımları kesintisiz tek bir rotayı takip eder:
- Yüzey hazırlığı: yağ, pas, tufal, toz ve üretim kalıntılarını temizleyin.
- Ön işlem: metal yüzeyi temizleyin ve dönüştürün, ardından durulayın, kurutun ve belirlenen alanları maskeleyin.
- Elektrostatik uygulama: yüklenmiş tozu topraklanmış iş parçasına püskürtün.
- Kürleme: biriken tozu akışkan hale gelip nihai kaplamayı oluşturana kadar ısıtın.
- Soğutma: kaplanmış parçayı elleçleme ve sonraki işlemlerden önce soğumaya bırakın.
- Kontrol: görünüm, kaplama alanı, film kalınlığı, kürlenme ve yapışmayı kontrol edin.
Her aşama parçayı bir sonrakine hazırlar. Aşağıdaki bölümlerde her noktada nelerin gerçekleştiği ve bitmiş yüzeyi nasıl değiştirdiği açıklanmaktadır.
Metal Ön İşlemi: Yüzeyi Kaplamaya Hazırlama
Toz boya için ön işlem süreci, kaplama tabakasını tutacak yüzeyi oluşturur. Yağ, pas, tufal, toz ve üretim artıkları kaplamanın temasını keser; sonrasında film altında zayıf yapışma, kabarma veya korozyon şeklinde görülebilir. Ön işlem bu kirleticileri gidererek temiz, boya tutmaya uygun bir metal yüzey bırakır.
Yüzey Kirleticilerinin Temizlenmesi ve Giderilmesi
Temizleme yöntemi parçanın durumuna göre belirlenir. Yağ alma işlemi yağı ve işleme artıklarını giderir. Pas ve gevşek oksit tabakası kimyasal yollarla ya da kumlama gibi mekanik yöntemlerle temizlenebilir. Daha ağır tufal veya inatçı kalıntılar daha yoğun mekanik temizlik gerektirebilir. Dolayısıyla şekillendirilmiş bir çelik panel, kaynaklı boru profil iskelet ve önceden açıkta kalmış bir bileşen farklı hazırlıklar gerektirebilir.
Yuzhen Furniture'ın belgelenmiş ön işlem rotası, kapsama dahil metal parçalarda yağ alma ve pas giderme işlemlerini kullanır. Parça durumunun gerektirdiği yerlerde bölgesel yüzey düzeltme, zımparalama veya macunlama eklenebilir; bunlar her bileşen için sabit adımlar değil, destekleyici işlemlerdir.
Fosfatlama, Durulama ve Kurutma
Kirleticiler giderildikten sonra fosfatlama, kaplama yapışmasını ve korozyon korumasını destekleyen bir dönüşüm tabakası oluşturabilir. Durulama, sökülen kiri ve işlem kalıntılarını yüzeyden uzaklaştırırken tam kurutma, toz tabakasının altında nem kalmasını engeller. Yuzhen Furniture'ın belgelenmiş rotası ilgili parçalar için yağ alma, pas giderme ve fosfatlamayı bir arada yürütür.
Maskeleme; vida dişlerini, birleşme yüzeylerini, elektriksel temas noktalarını, delikleri ve kaplamasız kalması gereken diğer alanları korur. Yüzey durumları veya kaplama gereksinimleri gerektirdiğinde bazı parçalar zımparalama, macunlama veya ön ısıtma işlemlerinden de geçebilir. Temel ön işlem sırası nettir: kirleri giderin, metal yüzeyi hazırlayın, durulayıp kurutun ve ardından boyanmaması gereken alanları korumaya alın.
Elektrostatik Toz Uygulaması
Elektrostatik Toz Boya Uygulaması Nasıl Çalışır?
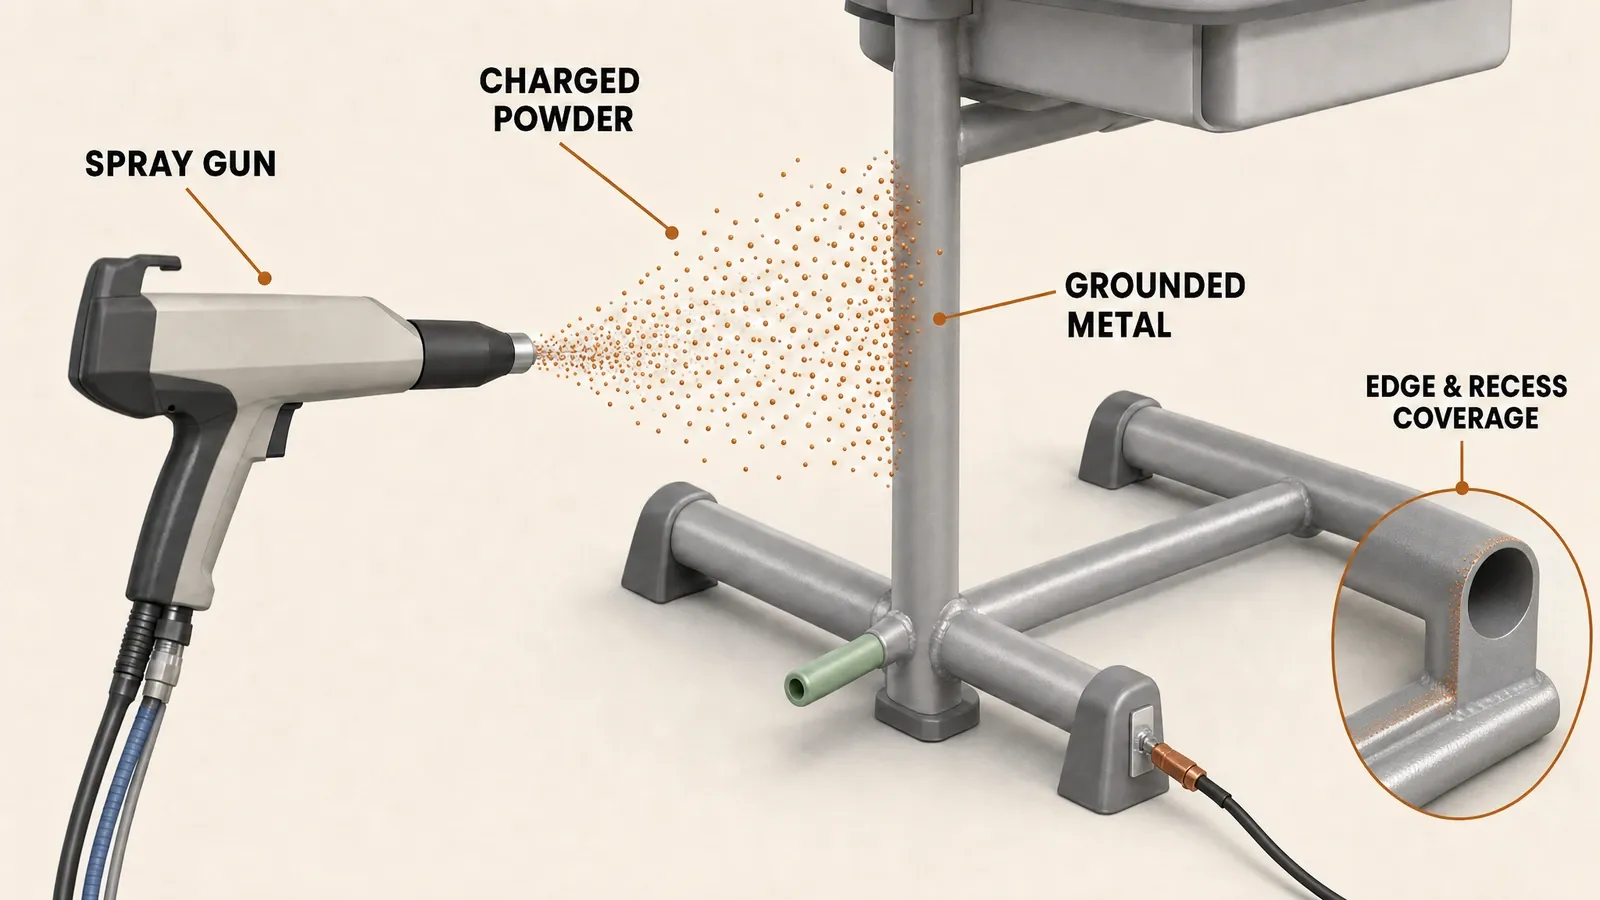
Elektrostatik toz kaplama sürecinde, basınçlı hava tozu sprey tabancasına taşır ve parçacıklar burada elektrik yükü kazanır. İş parçası topraklanmış bir konveyöre veya askı aparatına asılır. Elektrik alanı ve hareket eden hava, yüklü parçacıkları metale doğru taşır; elektrostatik çekim kuvveti ise parçacıkları henüz kürlenmemiş bir toz tabakası halinde yüzeyde tutar.
Güvenilir topraklama, yüke iş parçası üzerinden bir iletim yolu sağlar ve tozun hedeflenen yüzeyde tutunmasına imkan tanır. Toz debisi, püskürtme mesafesi, tabanca hareketi, parça konumu ve konveyör hızı tabakanın ne kadar homojen oluşacağını belirler. Bu aşamada kaplama halen gevşek toz halindedir; fırınlama daha sonra bunu katı bir filme dönüştürecektir.
Kenarlarda, Köşelerde ve Girintili Alanlarda Kaplama Sağlama
Metal okul mobilyaları sadece açık düz yüzeylerden ibaret değildir. Çelik boru iskeletlerde kaynaklı birleşim yerleri bulunur, bükümlü dolap panelleri iç köşeler oluşturur ve bağlantı saclarında dar boşluklar veya girintili yüzeyler yer alabilir. Toz genellikle açık yüzeylere derin köşe ve kanallardan daha kolay ulaşır.
Girintili geometriler, elektrik alanının açıklık yakınında yoğunlaştığı ve en derin alana daha az tozun ulaştığı bir Faraday kafesi etkisi yaratabilir. Erişimi ve kaplamayı iyileştirmek için tabanca açısı, püskürtme mesafesi, hava hareketi, elektriksel ayarlar, iş parçası yönü ve topraklama ayarlanabilir. Bu kontroller, tozun yalnızca en kolay yüzeylerde kalın, girintilerde ise ince kalması yerine bir sıra iskeletinin veya dolabın gerçek formunu takip etmesine yardımcı olur.
Kürleme: Tozun Koruyucu Kaplamaya Dönüştürülmesi
Erime, Akış ve Kürleme
Isı, uygulanan tozu nihai kaplamaya dönüştürür. Parçacıklar erir, birleşir ve yüzey üzerinde yayılarak kesintisiz bir film oluşturur. Termoset toz boyada ısı, son katı kaplamayı oluşturan bir çapraz bağlanma reaksiyonunu da tetikler. Termoplastik toz boya ise aynı kimyasal çapraz bağlanma mekanizması olmadan ısıyla yumuşar ve yayılır.
Film oluştukça rengi, parlaklığı, dokusu, sertliği, yapışması ve koruyucu performansı son şeklini alır. Tam bir kürleme kesintisiz bir yüzey sağlar; eksik veya aşırı kürleme görünümü ve performansı değiştirebilir. Bu nedenle toz boya tedarikçisinin teknik veri föyü, seçilen malzeme için fırınlama/kürleme programını sunar.
Metal Sıcaklığını ve Kürleme Süresini Kontrol Etme
Fırın hava sıcaklığı ile parça metal sıcaklığı farklı durumları ifade eder. Çelik bir boru, kaynaklı iskelet veya kalın bir bağlantı sacı tozun gerektirdiği sıcaklığa ulaşmadan önce hava kendi ayar noktasına gelebilir. Isınma süresi bu ısınma aralığını kapsar. Fırında bekleme süresi ise metalin belirtilen sıcaklığa ulaşmasından sonra başlar ve gerekli süre boyunca orada kalmasıyla tamamlanır.
Parça kalınlığı, kütle, geometri, yükleme düzeni ve hava akışının tümü ısınma eğrisini etkiler. Fırın sıcaklık profili, asıl iş parçasının nasıl ısındığını gösterir ve metal sıcaklığının tozun kürlenme programına uygun olduğunu doğrulamaya yardımcı olur.
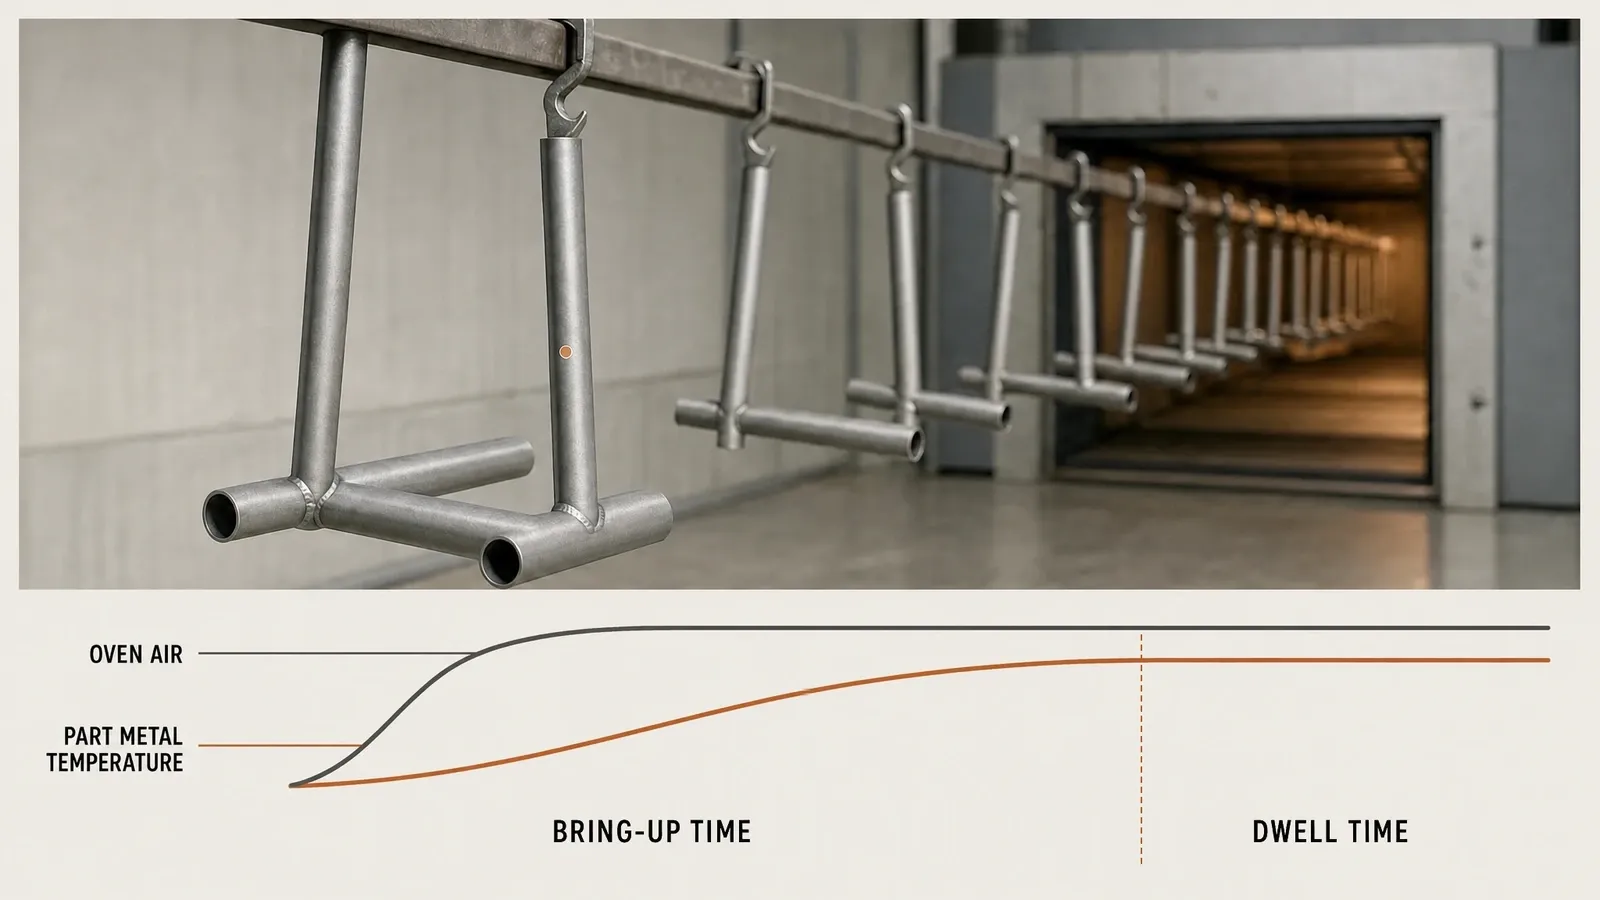
Yuzhen Furniture firmasının belgelenmiş sürecinde şu fırın ayarı kullanılır: 180–200°C ve kayıtlı ısıtma süresi: kapsamdaki iş parçaları için 15–20 dakika olarak belirlenmiştir. Bunlar, ilgili kaplama rotasına ait şirket proses kayıtlarıdır. Seçilen toz verileri ve parçanın gerçek metal sıcaklığı, ayarların belirli bir bileşene nasıl uygulanacağını gösterir.
Soğutma ve Kalite Denetimi
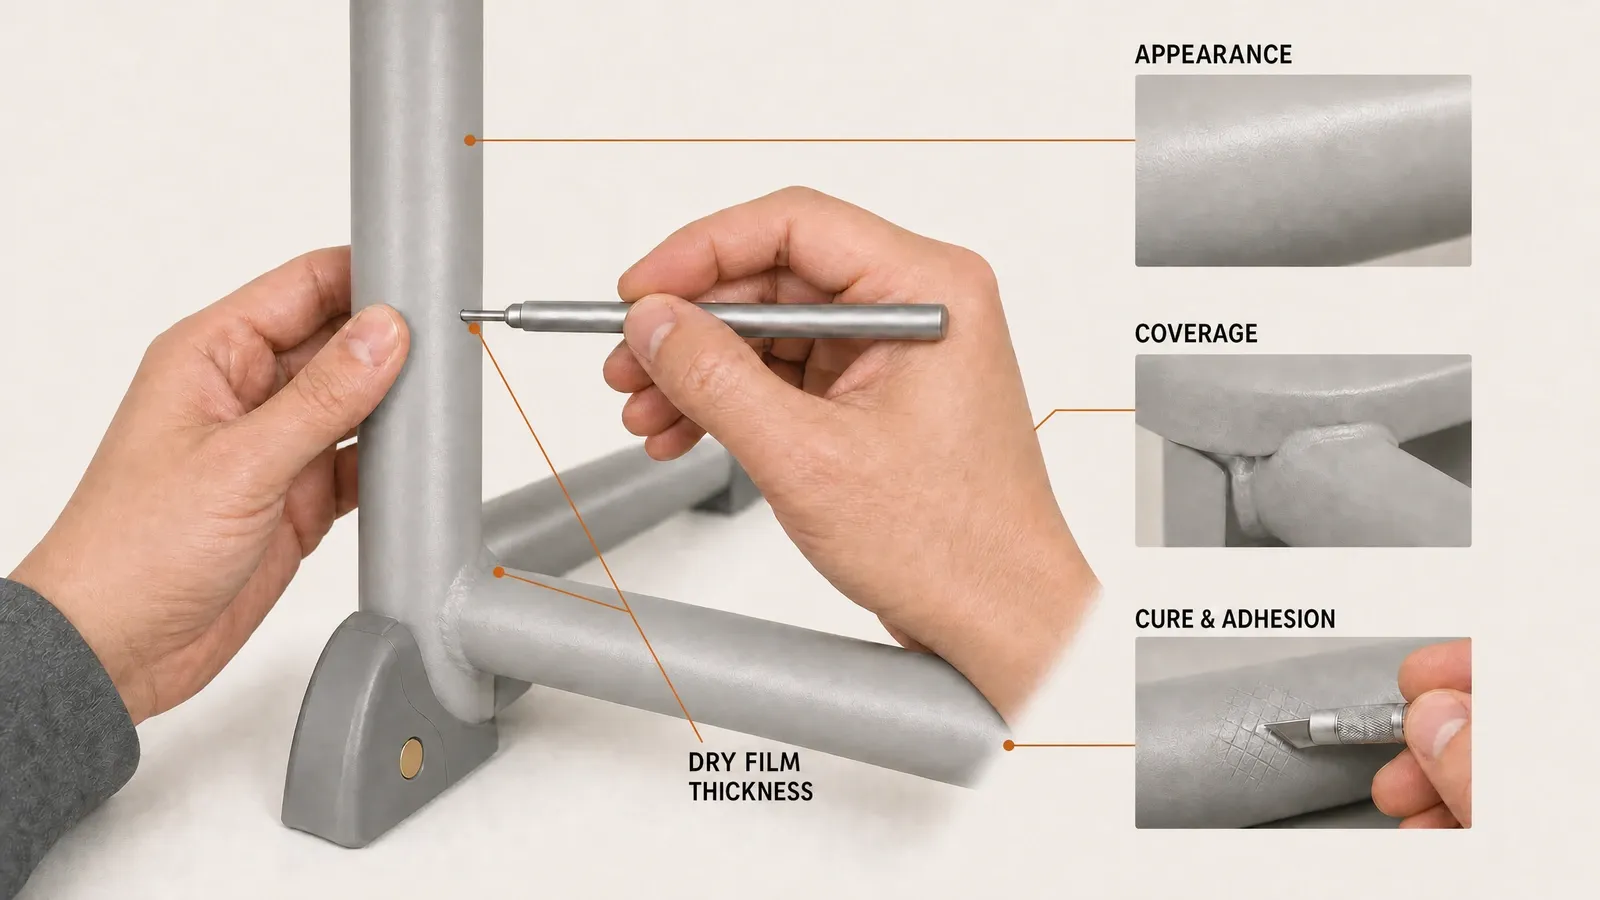
Kaplanan parçanın rutin taşıma, montaj veya paketleme öncesinde soğuması gerekir. Soğuduktan sonra yüzey, bir denetçinin izlediği sırayla incelenebilir: önce görünür yüzey kalitesi ve kaplama örtücülüğü, ardından film kalınlığı, kürlenme ve yapışma.
Görsel Görünüm ve Yüzey Örtücülüğü
Görsel denetim, yüzey kaplamasının homojen olup olmadığını ve belirtilen tüm yüzeylerin örtülüp örtülmediğini kontrol eder. Renk, parlaklık ve doku onaylanan yüzey kalitesine uygun olmalıdır. Denetçi ayrıca boyanmamış alanları, partikülleri, iğne deliklerini, kraterleri, kabarcıkları, çizikleri, taşıma izlerini ve kenarlar, köşeler, kaynaklar veya girintili alanlar etrafındaki zayıf kaplamayı inceler.
Bir kusurun konumu ve deseni, olası kaynağını belirlemeye yardımcı olur. Yüzey kirliliği filmi bölgesel olarak bozabilir; dengesiz uygulama yetersiz veya aşırı kalın alanlara yol açabilir; kürlenme koşulları yayılmayı, parlaklığı veya sertliği etkileyebilir; taşıma ise kaplamayı fırından çıktıktan sonra çizebilir. Böylece tespit edilen sorunlar düzeltilebilir ve etkilenen alan yeniden kontrol edilebilir.
Kuru Film Kalınlığı ve Kaplama Performansı
Kuru film kalınlığı (DFT), metal üzerindeki kürlenmiş kaplamayı ölçer. Sonuç, geçerli ürün veya sipariş şartnamesine ve belirtilen ölçüm yöntemine göre değerlendirilir. Yuzhen Furniture firmasının belgelenmiş bitmiş film aralığı, 50–100 µm olarak kapsamdaki toz boya süreci için geçerlidir.
Film kalınlığı kalite kontrolünün bir yönünü karşılar. Kürlenme doğrulaması, metalin gereken sıcaklığa gereken süre boyunca ulaşıp ulaşmadığını kontrol ederken yapışma testi filmin hazırlanan yüzeye nasıl bağlandığını inceler. Görsel incelemeyle birlikte bu kontroller, kaplamanın hedeflenen görünüm, örtücülük, film yapısı, kürlenme ve bağlanma özelliklerine sahip olup olmadığını gösterir.
Toz Boyalı Okul Mobilyalarında Neler Kontrol Edilmeli?
Üretim süreci, satın almacılara ve kalite denetçilerine bitmiş mobilyaları incelemek için pratik bir yöntem sunar. En faydalı kontroller doğrudan yüzeye ve metal bileşenin kendisine odaklananlardır:
| Kontrol | Aranacak özellikler | Neden önemlidir |
|---|---|---|
| Genel yüzey bitişi | Uyumlu parçalar genelinde tutarlı renk, parlaklık veya doku | Belirtilen görsel sonucu doğrular |
| Yüzey kaplama alanı | Yüzeyler, kenarlar, köşeler, kaynaklar ve girintiler üzerinde kesintisiz kaplama | Atlanmış veya ince kaplanmış alanları ortaya çıkarır |
| Görünür kusurlar | İstenmeyen partikül, iğne deliği, krater, kabarcık, çizik veya taşıma hasarı olmaması | Uygulama, kürleme veya taşıma bulgularını tespit eder |
| Kuru film kalınlığı | Geçerli ürün veya sipariş aralığı içindeki ölçümler | Metal üzerindeki hedeflenen film kalınlığını doğrular |
| Kürlenme ve yapışma | Seçilen kaplama ve kontrol gereksinimlerini karşılayan sonuçlar | Filmin kürlendiğini ve hazırlanmış yüzeye tutunduğunu doğrular |
Numune incelemesi, yüzey kaplamasını mobilyanın gerçek geometrisi üzerinde de karşılaştırabilir. Düz bir referans paneli; bitmiş üründe bulunan her kaynaklı birleşimi, profil kesişimini, kıvrımlı kenarı veya dolap girintisini gösteremez. Bu noktaların kontrol edilmesi, kaplama gereksinimini öğrencilerin ve personelin kullanacağı asıl bileşenle doğrudan ilişkilendirir.
Toz boya kalitesi, mobilya üretim sürecinin genel akışının da bir parçasıdır. İmalat aşaması, kaplama öncesinde kaynakları ve kenarları etkiler; montaj ve taşıma ise kaplama sonrasındaki yüzey bitişini etkileyebilir. İlgili mobilya üretimi kalite kontrol kılavuzu kaplama denetiminin malzemeler, imalat, montaj, son kontrol ve paketleme süreçleriyle nasıl bir bütün oluşturduğunu açıklar. Yuzhen Furniture, metal bileşen, yüzey bitişi, renk, hedef pazar, miktar ve proje gereksinimlerini fabrika genel bakışı ve proje talebi sayfaları üzerinden değerlendirebilir.
Toz Boya Süreci: Sıkça Sorulan Sorular
Metal okul mobilyalarında toz boya nasıl uygulanır?
Toz boya işleminde, kuru tozu elektrikle yüklemek ve topraklanmış metal parçaya uygulamak için bir püskürtme tabancası kullanılır. Elektrostatik çekim, henüz fırınlanmamış tozu yüzeyde tutar. Ardından ısı, parçacıkları eritip akışkanlaştırarak kesintisiz bir film tabakasına dönüştürür; termoset tozlar ayrıca kürlenme sırasında çapraz bağlanır. Yüzey hazırlığı, uygulama kapsamı, kürlenme ve son kontrol, elde edilen sonucu belirler.
Toz boya öncesinde ön işlem neden önemlidir?
Ön işlem; kaplamanın yüzeyle temasını engelleyebilecek yağ, pas, tufal, toz ve işleme kalıntılarını temizler. Temizleme ve uygun bir dönüştürme işlemi daha iyi tutunma sağlayan bir metal yüzey oluştururken, durulama ve kurutma uygulama öncesinde kalıntıları ve nemi giderir. Uygulanan asıl sıralama alt tabakaya, durumuna ve istenen kaplama özelliklerine göre belirlenir.
Toz boya kürlenme sıcaklığı ve süresi nasıl belirlenir?
İşe, gerekli parça metal sıcaklığını ve süresini belirten toz tedarikçisinin kürlenme çizelgesiyle başlanır. Metalin öncelikle bu sıcaklığa ulaşması gerekir; ardından belirtilen bekleme süresi uygulanır. Parça kalınlığı, kütlesi, geometrisi, fırın yükü ve hava akışı ısınma eğrisini etkiler; bu nedenle fırın sıcaklık profili gerçek parça durumunu teyit edebilir. Yuzhen Furniture'ın belgelenmiş 180–200°C fırın ayarı ve 15–20 dakikalık ısıtma süresi yalnızca bahsi geçen süreç için geçerlidir.
Metal okul mobilyalarında toz boya kalınlığı ne kadardır?
Toz boya kalınlığı kürlenme sonrasında kuru film kalınlığı olarak ölçülür ve geçerli ürün ya da sipariş şartnamesine göre değerlendirilmelidir. Yuzhen Furniture'ın onaylı süreç kaydı, bahsi geçen kaplama için 50–100 µm bitmiş film aralığı kullanır. Diğer tozlar ve bileşenler, kendi uygulamaları için belirtilen kalınlığı esas alır.
Alıcılar metal okul mobilyalarında hangi toz boya kusurlarını kontrol etmelidir?
Ulaşılmamış veya ince kalmış bölgeleri, yabancı partikülleri, iğne deliklerini, kraterleri, kabarcıkları, çizikleri, taşıma izlerini ve renk, parlaklık veya doku tutarsızlıklarını kontrol edin. Kenarlar, kaynak dikişleri, iç köşeler ve girintiler, geometrileri kaplama kapsamını etkileyebileceğinden titiz bir inceleme gerektirir. Kuru film kalınlığı, kürlenme ve yapışma kontrolleri, tek başına görsel incelemenin sağlayamayacağı ek bilgiler sunar.
Yöntem kaynakları: Powder Coating Institute: Toz Boya Nedir?, Powder Coating Institute: Sıkça Sorulan Sorular, APCS: Toz Boya 101, TIGER : Toz Boya Sürecinin Açıklaması, TIGER : Toz Boya Ön İşlemi, Seattle Powder Coat : Toz Boya Süreci, PPG : Toz Boyaların Avantajlarıve Thermaset : Toz Boya Tozları Hakkında SSS.