Процесс порошковой окраски металлической школьной мебели: от подготовки поверхности до контроля качества
Технологическое руководство о том, как предварительная обработка, электростатическое напыление, отверждение, охлаждение и контроль качества создают готовое порошковое покрытие металлической школьной мебели.
Содержание
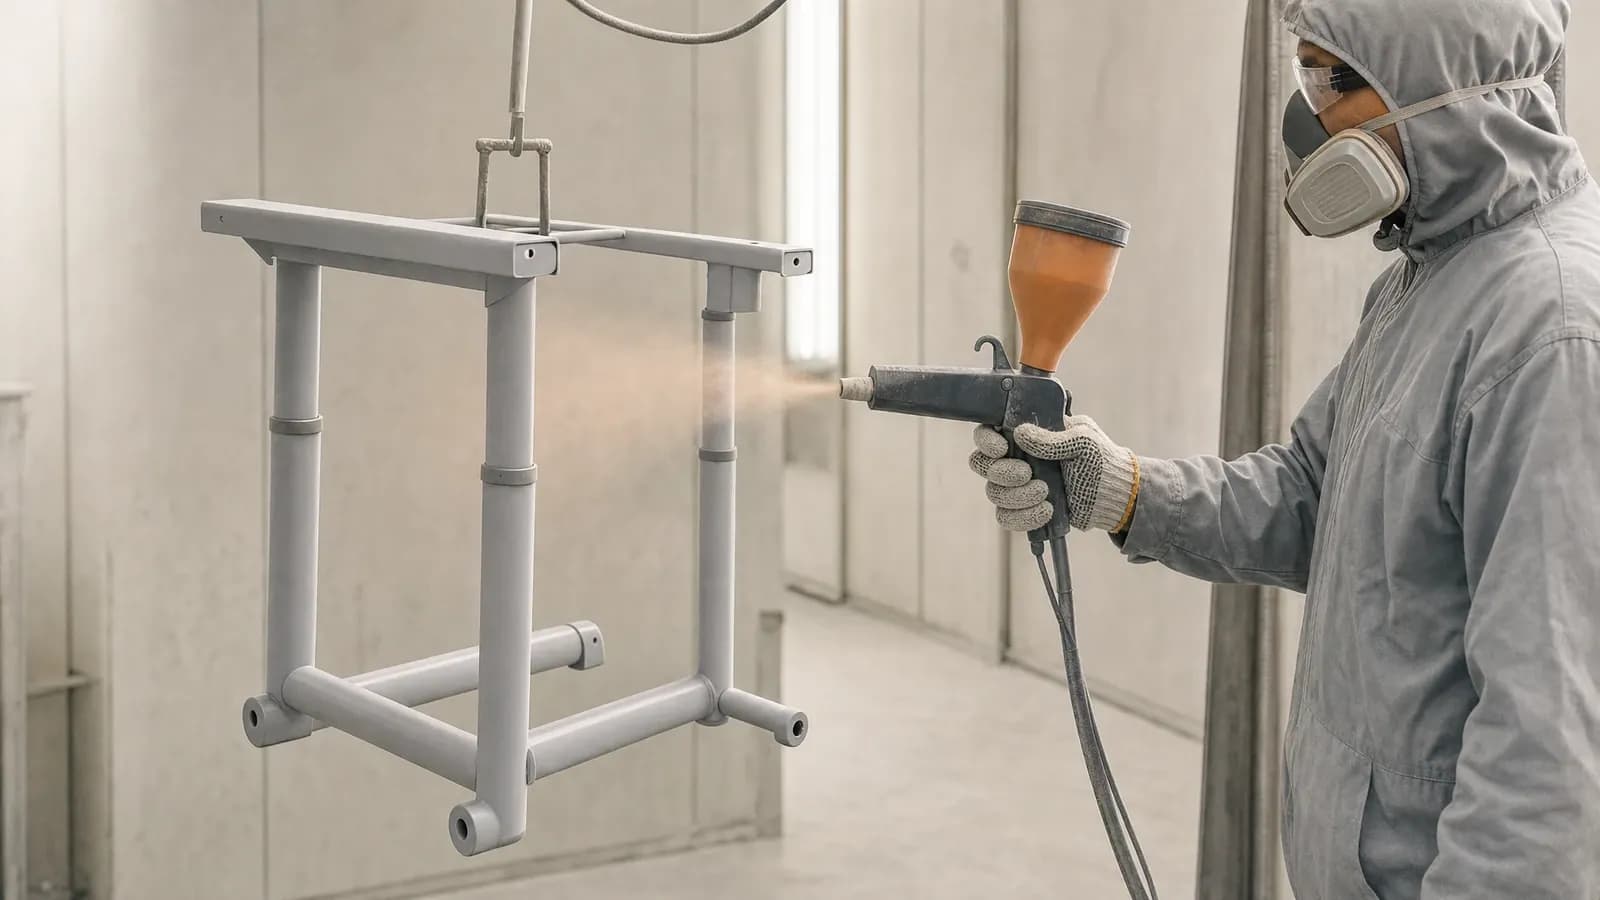
Порошковая окраска обеспечивает стальным каркасам парт и стульев, металлическим шкафам, кронштейнам и другим компонентам школьной мебели защитное и декоративное покрытие. В этом руководстве подробно рассмотрен путь металлической детали по всему циклу порошковой окраски: от подготовки поверхности и электростатического нанесения до полимеризации, охлаждения и финального контроля качества.
Что такое порошковая окраска и почему она применяется для металлической школьной мебели?
Порошковая окраска — это сухой технологический процесс отделки металла. Мелкодисперсный порошок наносится на металлическую поверхность методом электростатического распыления, а затем нагревается с образованием сплошной пленки. Полученный слой покрывает основу без использования жидких растворителей, применяемых в традиционных жидких красках.
Такое покрытие подходит для большинства металлических деталей школьной мебели: трубчатых каркасов ученических столов и стульев, ножек столов, сварных опор, панелей индивидуальных шкафчиков (локеров), дверец шкафов и металлической фурнитуры. В ходе ежедневной эксплуатации эти компоненты постоянно перемещают, касаются их, моют и периодически подвергают ударам. Правильно подготовленное и отвержденное порошковое покрытие создает твердую поверхность, устойчивую к ударам, износу и коррозии, надежно защищая металл под ней. Разнообразие цветов, а также глянцевые, матовые и текстурированные фактуры позволяют применять этот процесс для самых разных интерьеров учебных классов и систем хранения.
Нанесение порошка также обеспечивает эффективный расход лакокрасочного материала. Излишки распыляемого порошка собираются и повторно используются в подходящей системе рекуперации, а сухой процесс снижает зависимость от растворителей и выбросы ЛОС, связанных с ними. Документированный производственный процесс Yuzhen Furniture фиксирует рекуперацию порошка, коэффициент использования материала свыше 95% и применение порошковых составов без растворителей с нулевыми выбросами ЛОС для соответствующего покрытия. Фактические эксплуатационные характеристики готового покрытия определяются выбранным порошком, металлической основой, предварительной обработкой, толщиной пленки и режимом отверждения.
Обзор технологического процесса порошковой окраски
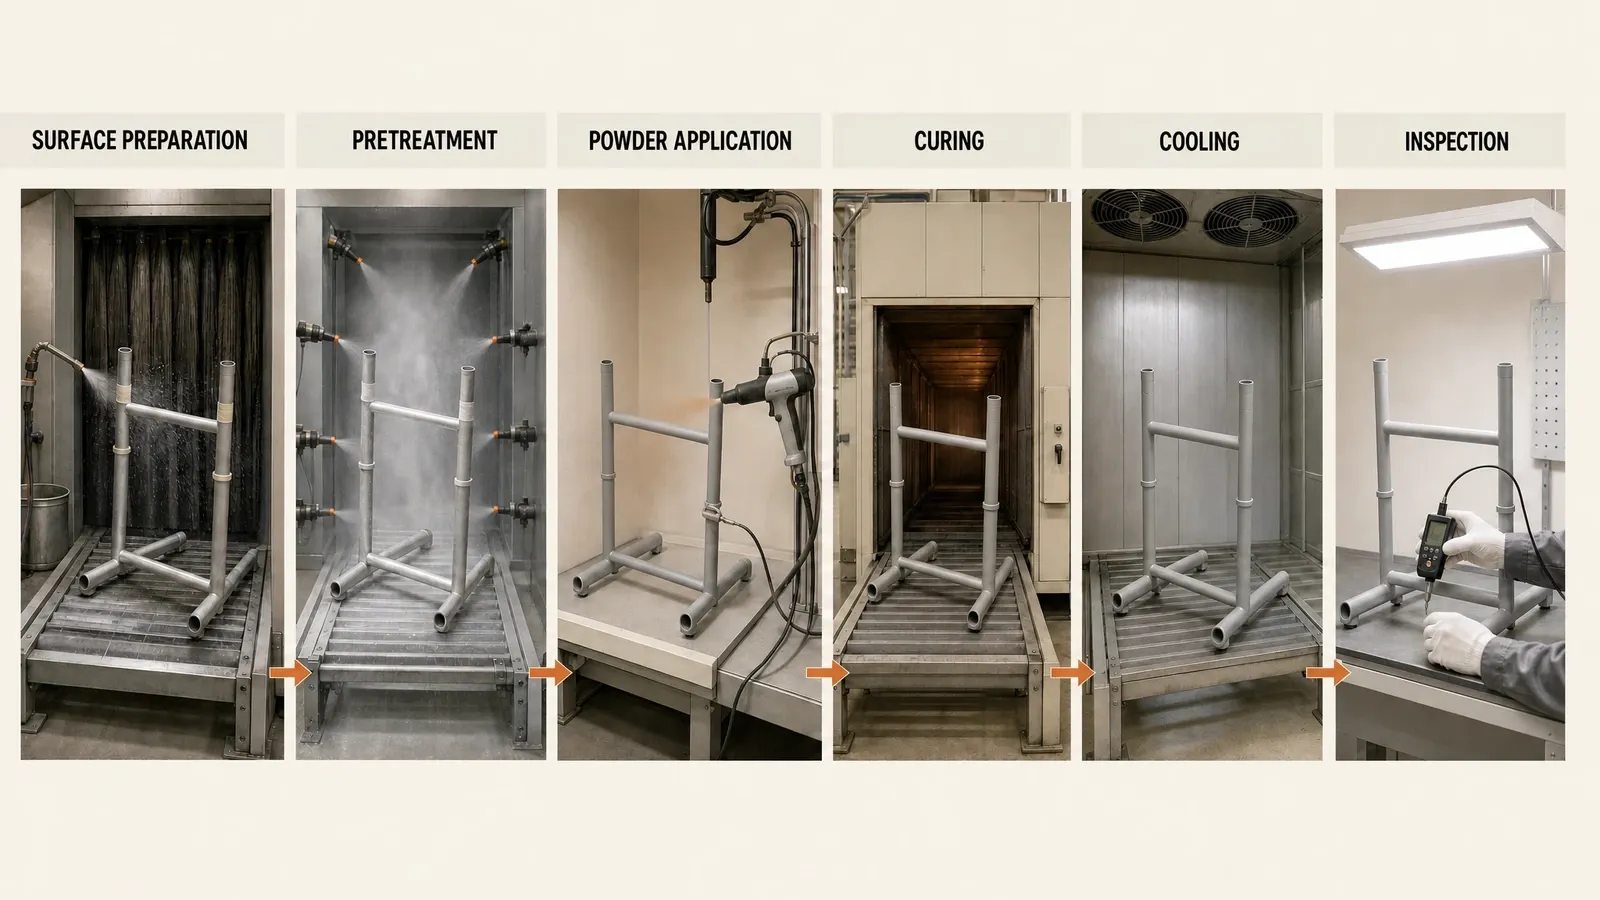
Основные этапы процесса порошковой окраски образуют единую непрерывную технологическую цепочку:
- Подготовка поверхности: удаление масел, ржавчины, окалины, пыли и производственных загрязнений.
- Предварительная обработка (подготовка): очистка и конверсионная обработка поверхности металла с последующей промывкой, сушкой и маскированием заданных зон.
- Электростатическое нанесение: распыление заряженного порошка на заземленную деталь.
- Отверждение (полимеризация): нагрев нанесенного порошка до его оплавления и формирования готового покрытия.
- Охлаждение: остывание окрашенной детали перед перемещением и дальнейшими операциями.
- Контроль качества: проверка внешнего вида, укрывистости, толщины слоя, степени отверждения и адгезии.
Каждый этап подготавливает деталь к следующему. В последующих разделах подробно описано, что происходит на каждой стадии и как это влияет на готовое покрытие.
Предварительная обработка металла: подготовка поверхности к окраске
Процесс предварительной обработки при порошковой окраске подготавливает поверхность для нанесения покрытия. Масло, ржавчина, прокатная окалина, пыль и технологические остатки препятствуют адгезии и впоследствии могут проявиться в виде отслаивания, вздутий или коррозии под пленкой. Предварительная обработка удаляет эти загрязнения и создает чистую поверхность металла, готовую к сцеплению.
Очистка и удаление поверхностных загрязнений
Метод очистки выбирается с учетом состояния детали. Обезжиривание удаляет масла и технологические остатки. Ржавчину и рыхлую окалину можно устранить химическим или механическим способом, например пескоструйной обработкой. Для плотной окалины или стойких отложений может потребоваться более интенсивная механическая очистка. Таким образом, формованная стальная панель, рама из сварных труб и деталь, хранившаяся на открытом воздухе, требуют разного подхода к подготовке.
Регламентированный технологический маршрут предварительной обработки Yuzhen Furniture предусматривает обезжиривание и удаление ржавчины на соответствующих металлических деталях. При необходимости состояние деталей корректируется локально: шлифовкой или шпатлеванием; эти вспомогательные операции проводятся выборочно, а не для каждого компонента.
Фосфатирование, промывка и сушка
После удаления загрязнений фосфатирование позволяет сформировать конверсионный слой, способствующий адгезии покрытия и защите от коррозии. Промывка удаляет с поверхности отделенные частицы грязи и остатки химических составов, а полная сушка предотвращает задержку влаги под слоем порошка. Регламентированный процесс Yuzhen Furniture объединяет обезжиривание, удаление ржавчины и фосфатирование для соответствующих деталей.
Маскирование защищает резьбу, сопрягаемые поверхности, точки электрических контактов, отверстия и другие участки, которые должны оставаться без покрытия. Для некоторых деталей также может потребоваться шлифовка, шпатлевание или предварительный нагрев в зависимости от состояния поверхности или требований к отделке. Основная последовательность предварительной обработки неизменна: удалить загрязнения, подготовить поверхность металла, промыть и высушить ее, после чего замаскировать не подлежащие окраске зоны.
Электростатическое нанесение порошка
Принцип электростатического нанесения порошка
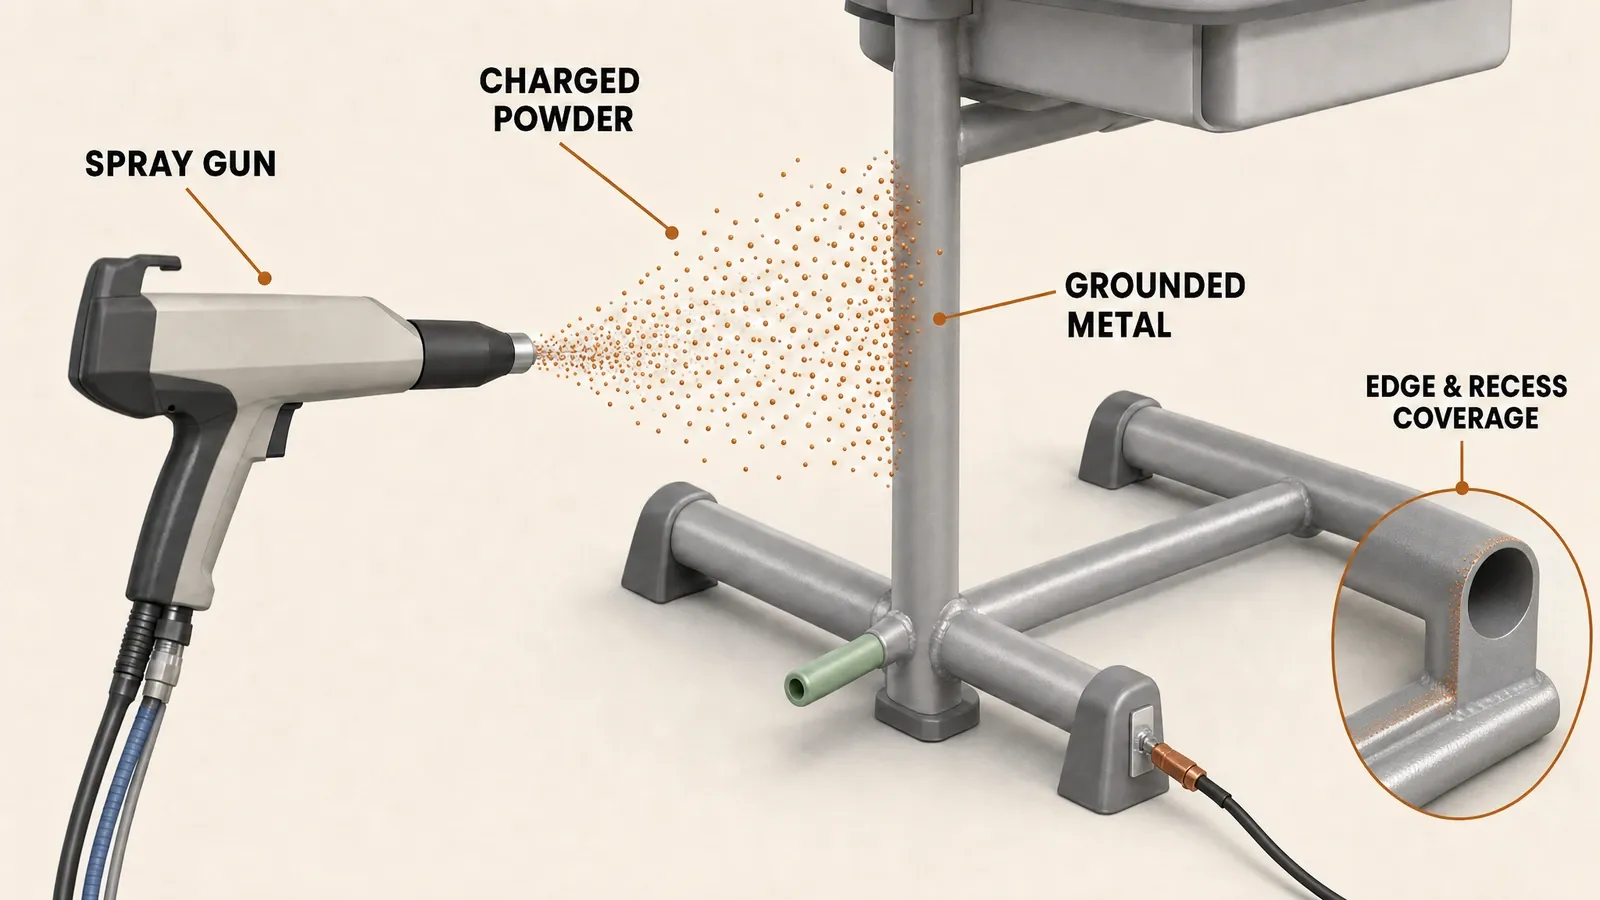
При электростатической окраске сжатый воздух подает порошок через распылительный пистолет, где частицы приобретают электрический заряд. Изделие навешивается на заземленный конвейер или подвес. Электрическое поле и поток воздуха направляют заряженные частицы к металлу, а электростатическое притяжение удерживает их на поверхности в виде неотвержденного слоя порошка.
Надежное заземление обеспечивает отвод заряда через заготовку, позволяя порошку осаждаться на рабочей поверхности. Расход порошка, дистанция распыления, траектория пистолета, ориентация детали и скорость конвейера определяют равномерность формируемого слоя. На этом этапе покрытие представляет собой сухой порошок; печь впоследствии преобразует его в сплошную полимерную пленку.
Обеспечение равномерного покрытия на кромках, углах и в углублениях
Металлическая школьная мебель состоит не только из плоских поверхностей. Трубчатые каркасы имеют сварные стыки, гнутые мебельные панели образуют внутренние углы, а кронштейны могут иметь узкие зазоры или скрытые пазы. На открытые участки порошок ложится легче, чем во внутренние углы и канавки.
Сложная геометрия может вызывать эффект клетки Фарадея: электрическое поле концентрируется возле входа в углубление, из-за чего внутрь попадает меньше порошка. Угол наклона пистолета, расстояние распыления, подача воздуха, электрические параметры, ориентация детали и заземление корректируются для лучшего проникновения и распределения состава. Такие настройки помогают порошку покрывать реальный контур каркаса парты или шкафа без избыточного наслоения на открытых участках и дефицита в углублениях.
Полимеризация: превращение порошка в защитное покрытие
Оплавление, растекание и отверждение
Под воздействием тепла нанесенный порошок преобразуется в готовое покрытие. Частицы плавятся, сливаются воедино и растекаются по поверхности, образуя сплошную пленку. При использовании термореактивных порошков нагрев также запускает реакцию сшивания полимеров, формирующую твердое покрытие. Термопластичные порошки размягчаются и растекаются при нагреве без химического сшивания.
По мере формирования пленки проявляются ее цвет, блеск, текстура, твердость, адгезия и защитные характеристики. Полная полимеризация создает равномерный слой; неполное отверждение или перегрев могут ухудшить внешний вид и свойства покрытия. По этой причине техническая документация поставщика порошка определяет точный температурно-временной режим полимеризации выбранного материала.
Контроль температуры металла и времени выдержки
Температура воздуха в печи и фактическая температура металла детали — это разные параметры. Воздух может нагреться до заданной отметки раньше, чем стальная труба, сварной каркас или массивный кронштейн достигнут температуры, необходимой для полимеризации порошка. Этот этап нагрева составляет время прогрева. Время выдержки начинается только после того, как металл достигает нужной температуры и остается при ней требуемый период времени.
Толщина, масса, геометрия детали, схема загрузки и циркуляция воздуха влияют на кривую нагрева. Температурный профиль печи показывает, как фактически прогревается заготовка, и помогает подтвердить соответствие температуры металла технологическому регламенту отверждения порошка.
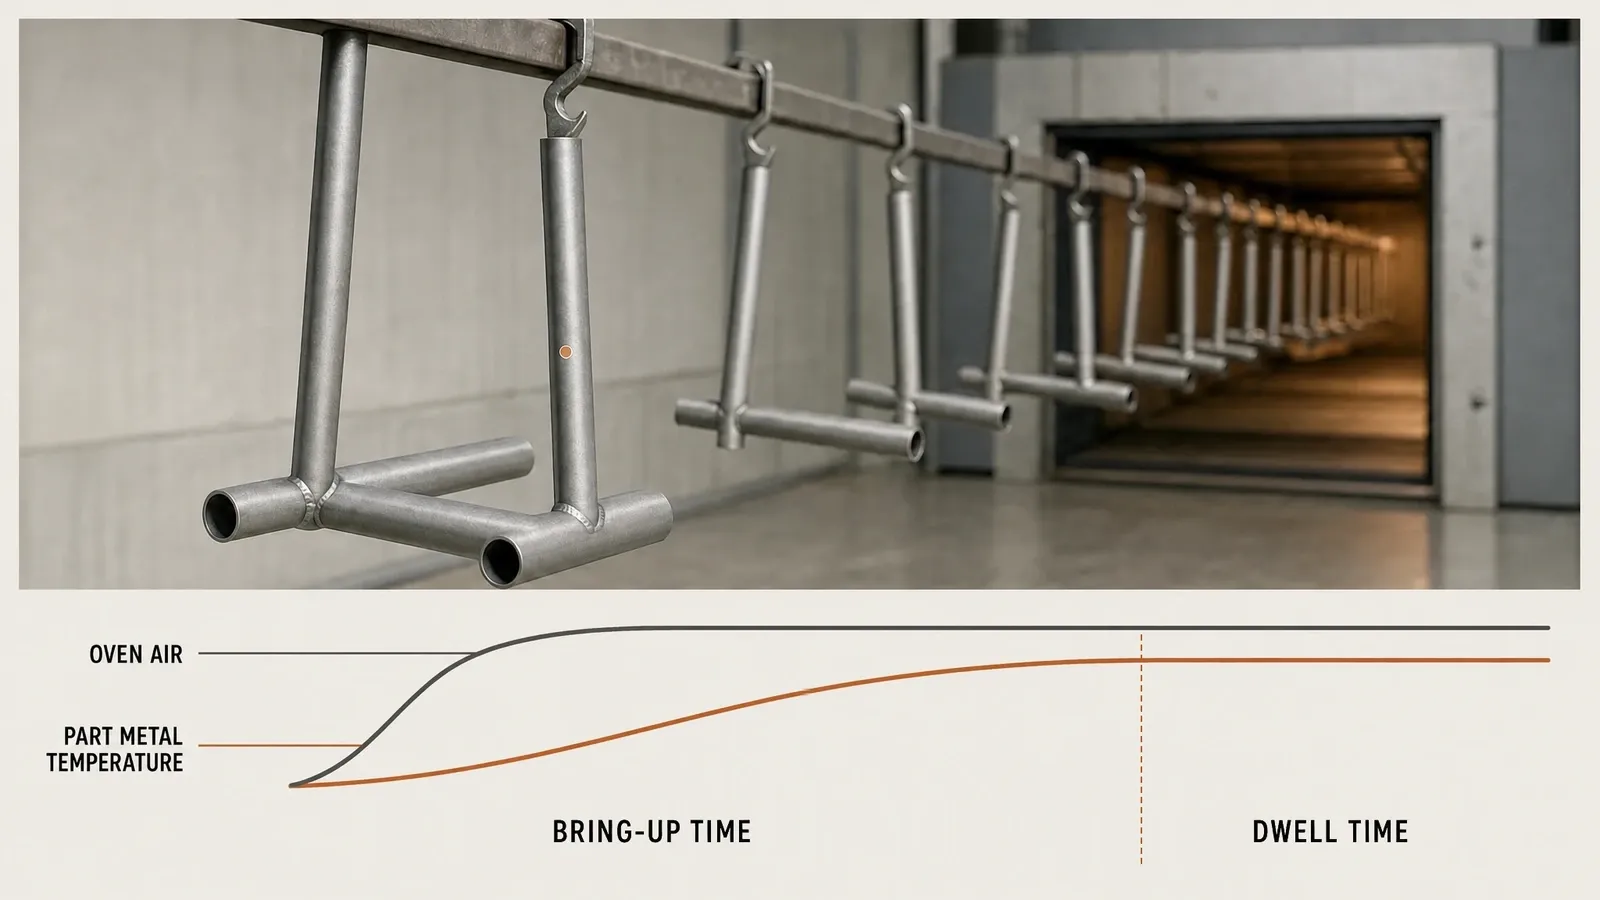
В регламентированном технологическом процессе Yuzhen Furniture используется уставка печи 180–200°C и зафиксированное время нагрева 15–20 мин для указанных заготовок. Это производственные технологические параметры компании для соответствующей схемы нанесения покрытия. Характеристики выбранного порошка и фактическая температура металла детали показывают, как эти уставки применяются к конкретному компоненту.
Охлаждение и контроль качества
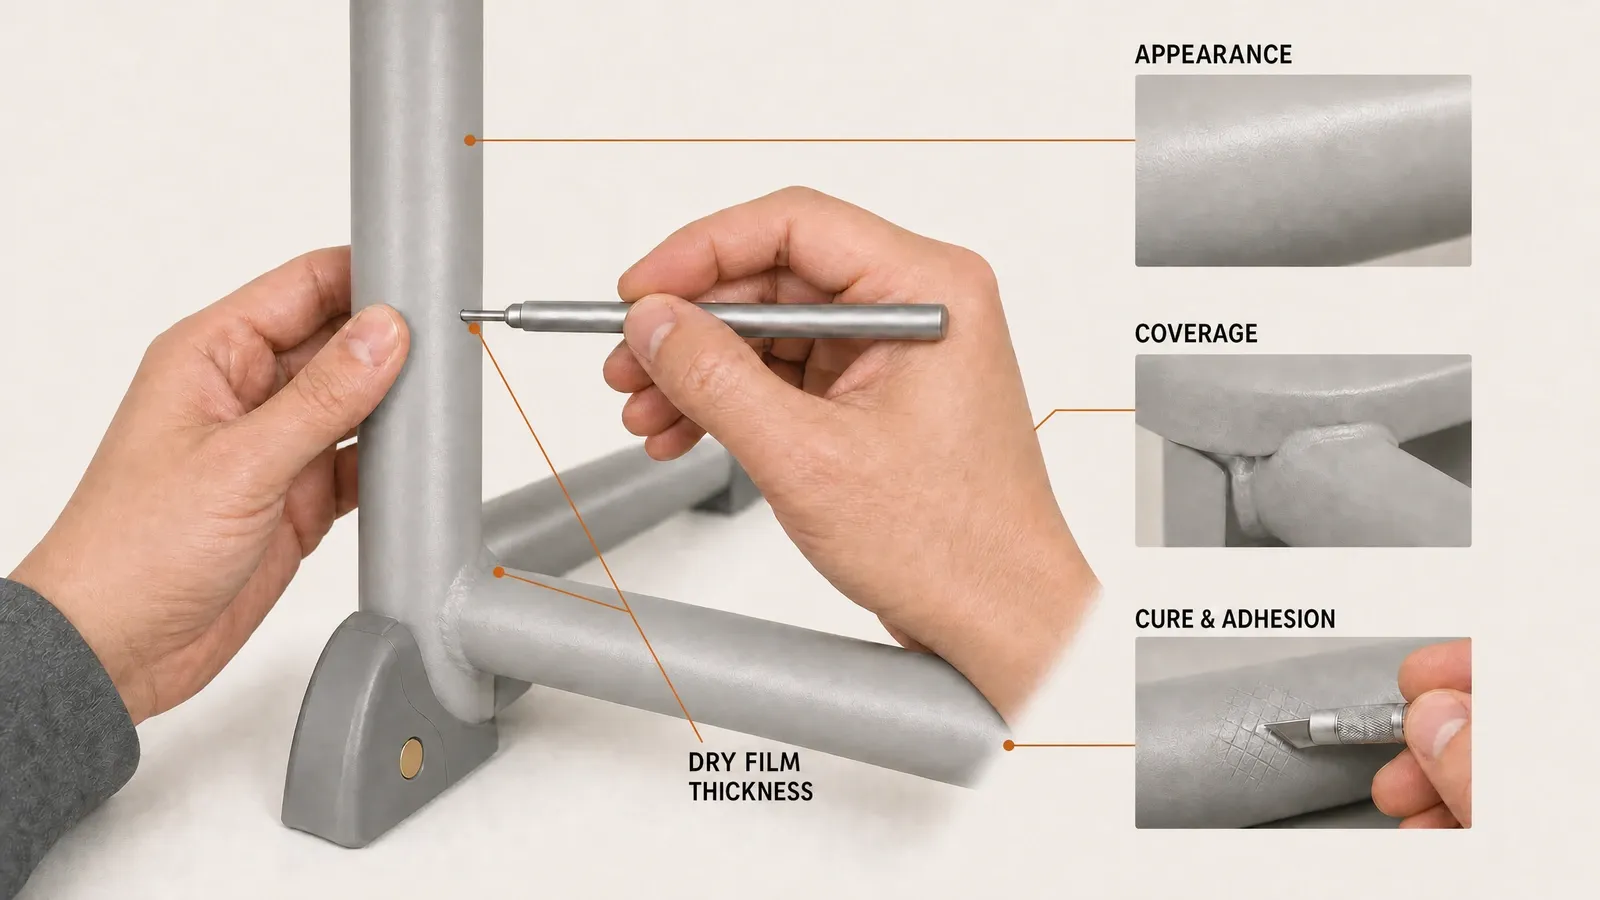
Окрашенная деталь должна остыть перед дальнейшими перемещениями, сборкой или упаковкой. После охлаждения поверхность можно проверять в логической последовательности контроля: сначала внешний вид и укрывистость, затем толщина пленки, степень отверждения и адгезия.
Внешний вид и укрывистость поверхности
Визуальный контроль позволяет убедиться в равномерности покрытия и отсутствии пропусков на заданных поверхностях. Цвет, блеск и текстура должны соответствовать утвержденному образцу. Специалист также проверяет отсутствие непрокрасов, посторонних включений, пор, кратеров, пузырей, царапин, следов перемещения и недостаточной толщины слоя на кромках, углах, сварных швах или углублениях.
Расположение и характер дефекта помогают определить его вероятную причину. Загрязнение поверхности может локально нарушить целостность пленки; неравномерное нанесение приводит к образованию слишком тонких или толстых участков; режим отверждения влияет на растекаемость, глянец или твердость; а перемещение может повредить покрытие после выхода из печи. Выявленные замечания затем устраняются, и затронутый участок проверяется повторно.
Толщина сухого слоя и эксплуатационные свойства покрытия
Толщина сухого слоя (DFT) измеряет отвержденное покрытие на металле. Результат сопоставляется с применимой спецификацией изделия или заказа и установленным методом измерения. В регламентированном процессе Yuzhen Furniture диапазон толщины готовой пленки составляет 50–100 µm для рассматриваемого процесса порошковой окраски.
Толщина пленки отвечает лишь на часть вопросов к качеству. Проверка отверждения подтверждает, достигал ли металл требуемой температуры в течение заданного времени, а испытание на адгезию оценивает прочность сцепления пленки с подготовленной подложкой. Вместе с визуальным контролем эти проверки подтверждают, что покрытие соответствует требованиям по внешнему виду, укрывистости, толщине слоя, отверждению и адгезии.
Что проверять в школьной мебели с порошковым покрытием
Технологический процесс дает закупщикам и контролерам качества практическую основу для приемки готовой мебели. Наиболее информативные проверки сосредоточены непосредственно на поверхности и самой металлической детали:
| Проверка | На что обратить внимание | Значение параметра |
|---|---|---|
| Общий вид отделки | Однородность цвета, блеска или текстуры на всех сопрягаемых деталях | Подтверждает соответствие заданным визуальным требованиям |
| Покрытие поверхности | Непрерывное покрытие на плоскостях, кромках, углах, сварных швах и в углублениях | Позволяет выявить пропущенные участки или зоны с недостаточной толщиной слоя |
| Видимые дефекты | Отсутствие посторонних включений, точечных проколов, кратеров, пузырей, царапин или повреждений при перемещении | Позволяет обнаружить дефекты нанесения, отверждения или транспортировки |
| Толщина сухого слоя | Показатели измерений находятся в пределах диапазона, установленного для изделия или заказа | Подтверждает требуемую толщину сформированного слоя на металле |
| Отверждение и адгезия | Результаты соответствуют установленным требованиям к покрытию и контролю качества | Подтверждает, что покрытие полимеризовалось и сцепилось с подготовленной поверхностью |
Оценка образцов также позволяет сопоставить качество покрытия на реальной геометрии мебели. Плоская контрольная пластина не способна передать каждый сварной шов, стык труб, подогнутую кромку или нишу шкафа, присутствующие на готовом изделии. Проверка этих зон связывает требования к покрытию с реальными деталями, которыми будут пользоваться учащиеся и персонал.
Качество порошкового покрытия также зависит от общего производственного цикла мебели. Металлообработка формирует сварные швы и кромки до покраски, а последующая сборка и перемещение могут повлиять на готовое покрытие. Наше руководство по контролю качества производства мебели объясняет, как контроль покрытия взаимодействует с проверкой материалов, металлообработкой, сборкой, финальной приемкой и упаковкой. Yuzhen Furniture может оценить металлические элементы, тип покрытия, цвет, целевой рынок, объем партии и требования проекта через свои страницы с обзором производства и формой запроса по проекту .
Процесс порошкового окрашивания: часто задаваемые вопросы
Как работает порошковое окрашивание металлической школьной мебели?
При порошковом окрашивании распылитель сообщает электрический заряд сухому порошку и наносит его на заземленную металлическую деталь. Электростатическое притяжение удерживает неотвержденный порошок на поверхности. Затем под действием тепла частицы плавятся и растекаются, образуя сплошную пленку; термореактивный порошок при этом также полимеризуется в процессе отверждения. Подготовка поверхности, равномерность нанесения, отверждение и окончательный контроль качества определяют итоговый результат.
Почему важна предварительная обработка перед порошковым окрашиванием?
Предварительная обработка удаляет масло, ржавчину, окалину, пыль и технологические остатки, которые могут препятствовать сцеплению покрытия с поверхностью. Очистка и соответствующая конверсионная обработка формируют металлическую поверхность с лучшей адгезией, а промывка и сушка удаляют загрязнения и влагу перед нанесением. Конкретная последовательность этапов зависит от материала основы, его состояния и требований к финишному покрытию.
Как определяются температура и время отверждения порошкового покрытия?
Ориентируйтесь на график отверждения от поставщика порошка, в котором указаны требуемая температура металла детали и время выдержки. Сначала металл должен нагреться до этой температуры, после чего начинается отсчет установленного времени выдержки. Толщина детали, масса, геометрия, плотность загрузки печи и циркуляция воздуха влияют на кривую нагрева, поэтому термопрофилирование печи позволяет подтвердить фактическое состояние детали. Зафиксированные Yuzhen Furniture параметры печи 180–200°C и время нагрева 15–20 мин применимы только к рассматриваемому процессу.
Какова толщина порошкового покрытия на металлической школьной мебели?
Толщина порошкового покрытия измеряется после отверждения как толщина сухой пленки и должна сверяться с применимой спецификацией изделия или заказа. В утвержденной технологической документации Yuzhen Furniture для рассматриваемого покрытия установлен диапазон готовой пленки 50–100 мкм. Для других порошков и компонентов применяется толщина, указанная для соответствующих областей применения.
Какие дефекты порошкового покрытия следует проверять покупателям металлической школьной мебели?
Проверяйте наличие непрокрашенных участков или тонкого слоя, посторонних включений, точечных проколов, кратеров, пузырей, царапин, следов транспортировки, а также неравномерности цвета, блеска или текстуры. Кромки, сварные швы, внутренние углы и углубления требуют особого внимания, так как их геометрия может влиять на укрывистость. Контроль толщины сухой пленки, степени отверждения и адгезии дает дополнительные данные, которые невозможно получить исключительно визуальным осмотром.
Ссылки на методики: Powder Coating Институт: Что такое порошковая покраска?, Powder Coating Институт: Часто задаваемые вопросы, APCS: Порошковая покраска 101, TIGER Процесс порошковой покраски: объяснение, TIGER Предварительная обработка перед порошковой окраской, Seattle Powder Coat : Процесс порошковой покраски, PPG Преимущества порошковых покрытий, а также Thermaset Часто задаваемые вопросы о порошковой покраске.