Processo de pintura a pó para mobiliário escolar metálico: do pré-tratamento à inspeção
Um guia focado no processo de como o pré-tratamento, a aplicação eletrostática, a cura, o resfriamento e a inspeção formam um acabamento de pintura a pó no mobiliário escolar metálico.
Índice
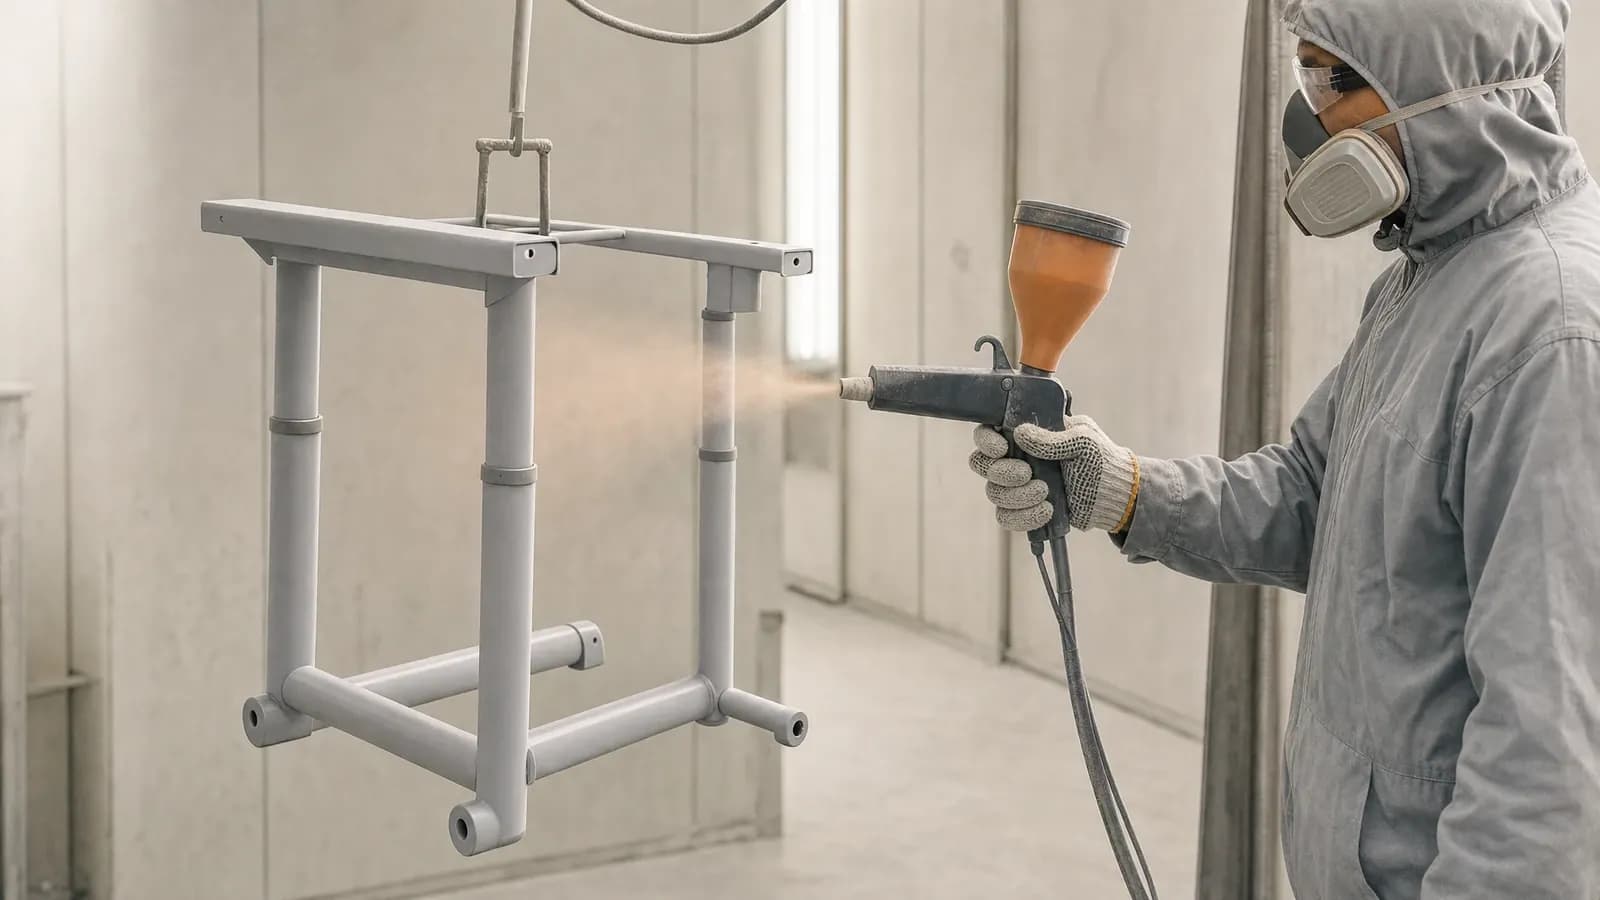
A pintura eletrostática a pó confere a estruturas de aço de carteiras e cadeiras, armários metálicos, suportes e outros componentes de mobiliário escolar um acabamento protetor e decorativo. Este guia acompanha uma peça metálica por todo o processo de pintura a pó, desde a preparação da superfície e a aplicação eletrostática até a cura, o resfriamento e a inspeção final.
O que é a pintura eletrostática a pó e por que ela é usada no mobiliário escolar metálico?
A pintura eletrostática a pó é um processo de acabamento metálico a seco. O pó de revestimento finamente moído é aplicado sobre a superfície metálica por pulverização eletrostática e, em seguida, aquecido para formar uma película contínua. A camada finalizada cobre o substrato sem a necessidade do veículo líquido utilizado nas tintas líquidas convencionais.
Esse acabamento atende a muitas das peças metálicas presentes em escolas: estruturas tubulares de carteiras e cadeiras escolares, pés de mesas, suportes soldados, painéis de armários, portas de gabinetes e conectores metálicos. Esses componentes são movidos, tocados, limpos e ocasionalmente submetidos a impactos durante o uso diário. Uma pintura a pó devidamente preparada e curada adiciona uma superfície rígida que resiste a impactos, desgaste e corrosão, protegendo o metal subjacente. Acabamentos em diferentes cores, com brilho, foscos ou texturizados também permitem que o mesmo processo atenda a variados projetos de salas de aula e de armazenamento.
A aplicação do pó também permite usar o material de revestimento com eficiência. O excesso pulverizado pode ser coletado e reutilizado em um sistema de recuperação adequado, e o processo a seco reduz a dependência de solventes e as emissões de COV associadas a eles. O processo documentado da Yuzhen Furniture registra a recuperação de pó, o aproveitamento de material acima de 95% e o pó isento de solventes com zero emissões de COV para o revestimento coberto. O desempenho real do acabamento depende do pó selecionado, do substrato metálico, do pré-tratamento, da espessura da película e da cura.
Visão geral do processo de pintura eletrostática a pó
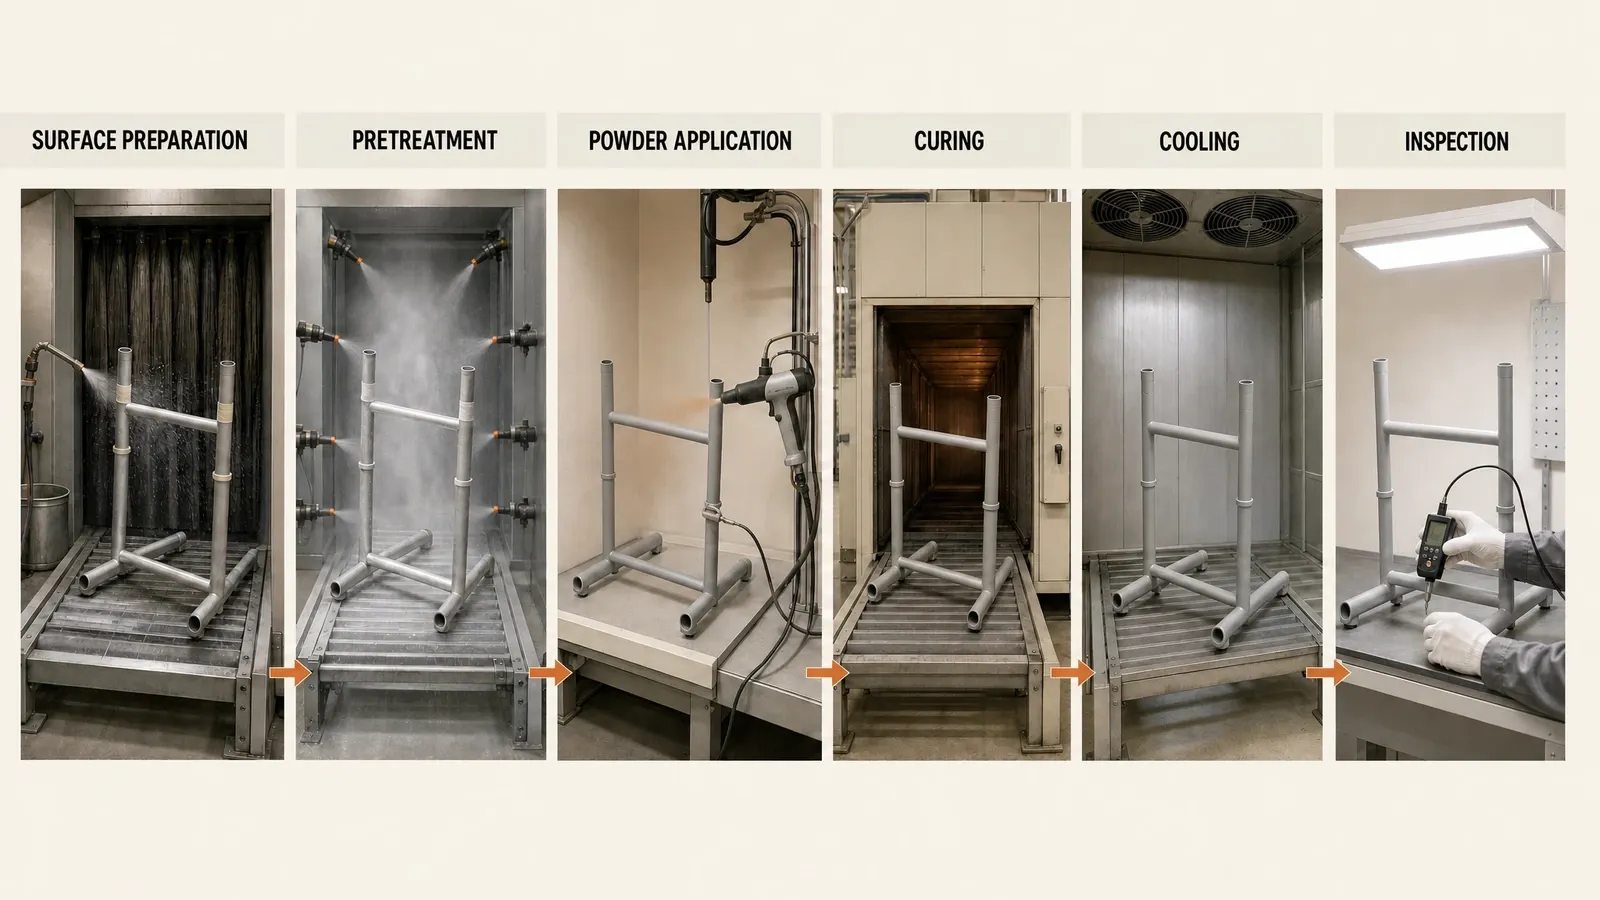
As principais etapas do processo de pintura a pó seguem um fluxo contínuo:
- Preparação da superfície: remoção de óleo, ferrugem, carepa de laminação, poeira e resíduos de fabricação.
- Pré-tratamento: limpeza e conversão da superfície metálica, seguida de enxágue, secagem e mascaramento de áreas especificadas.
- Aplicação eletrostática: pulverização do pó carregado eletricamente sobre a peça aterrada.
- Cura: aquecimento do pó depositado até sua fusão e formação do revestimento final.
- Resfriamento: resfriamento da peça revestida antes do manuseio e das etapas subsequentes.
- Inspeção: verificação do aspecto visual, cobertura, espessura da película, cura e aderência.
Cada fase prepara a peça para a etapa seguinte. As seções a seguir explicam o que ocorre em cada ponto e como isso transforma a superfície finalizada.
Pré-tratamento de metais: preparação da superfície para a pintura
O processo de pré-tratamento para pintura eletrostática a pó cria a superfície que receberá a película. Óleo, ferrugem, carepa de laminação, poeira e resíduos de fabricação interrompem o contato do revestimento e podem se manifestar posteriormente como baixa adesão, bolhas ou corrosão sob a película. O pré-tratamento remove esses contaminantes e deixa uma superfície metálica limpa e apta para adesão.
Limpeza e remoção de contaminantes da superfície
O método de limpeza acompanha a condição da peça. O desengraxe remove óleo e resíduos de processamento. Ferrugem e óxido solto podem ser removidos quimicamente ou por métodos mecânicos, como o jateamento. Carepas mais pesadas ou depósitos persistentes podem exigir limpeza mecânica mais intensiva. Um painel de aço conformado, uma estrutura tubular soldada e um componente previamente exposto podem, portanto, demandar preparações distintas.
O roteiro de pré-tratamento documentado da Yuzhen Furniture adota desengraxe e remoção de ferrugem nas peças metálicas abrangidas. Correção superficial localizada, lixamento ou aplicação de massa podem ser adicionados onde a condição da peça exigir; tratam-se de tratamentos de apoio, e não de etapas fixas para todos os componentes.
Fosfatização, enxágue e secagem
Após a remoção dos contaminantes, a fosfatização pode criar uma camada de conversão que favorece a aderência da pintura e a proteção contra corrosão. O enxágue remove da superfície a sujidade desprendida e os resíduos de tratamento, enquanto a secagem completa evita que a umidade permaneça sob a camada de pó. O processo documentado da Yuzhen Furniture combina desengraxe, remoção de ferrugem e fosfatização para as peças aplicáveis.
O mascaramento protege roscas, superfícies de contato mecânico, pontos de contato elétrico, furos e outros locais que devem permanecer livres de revestimento. Algumas peças também podem receber lixamento, massa ou pré-aquecimento quando sua condição superficial ou exigência de revestimento demandar. A sequência principal de pré-tratamento permanece clara: remover contaminações, preparar a superfície metálica, enxaguar e secar, e então proteger as áreas que não devem ser pintadas.
Aplicação eletrostática de pó
Como funciona a aplicação eletrostática de pó
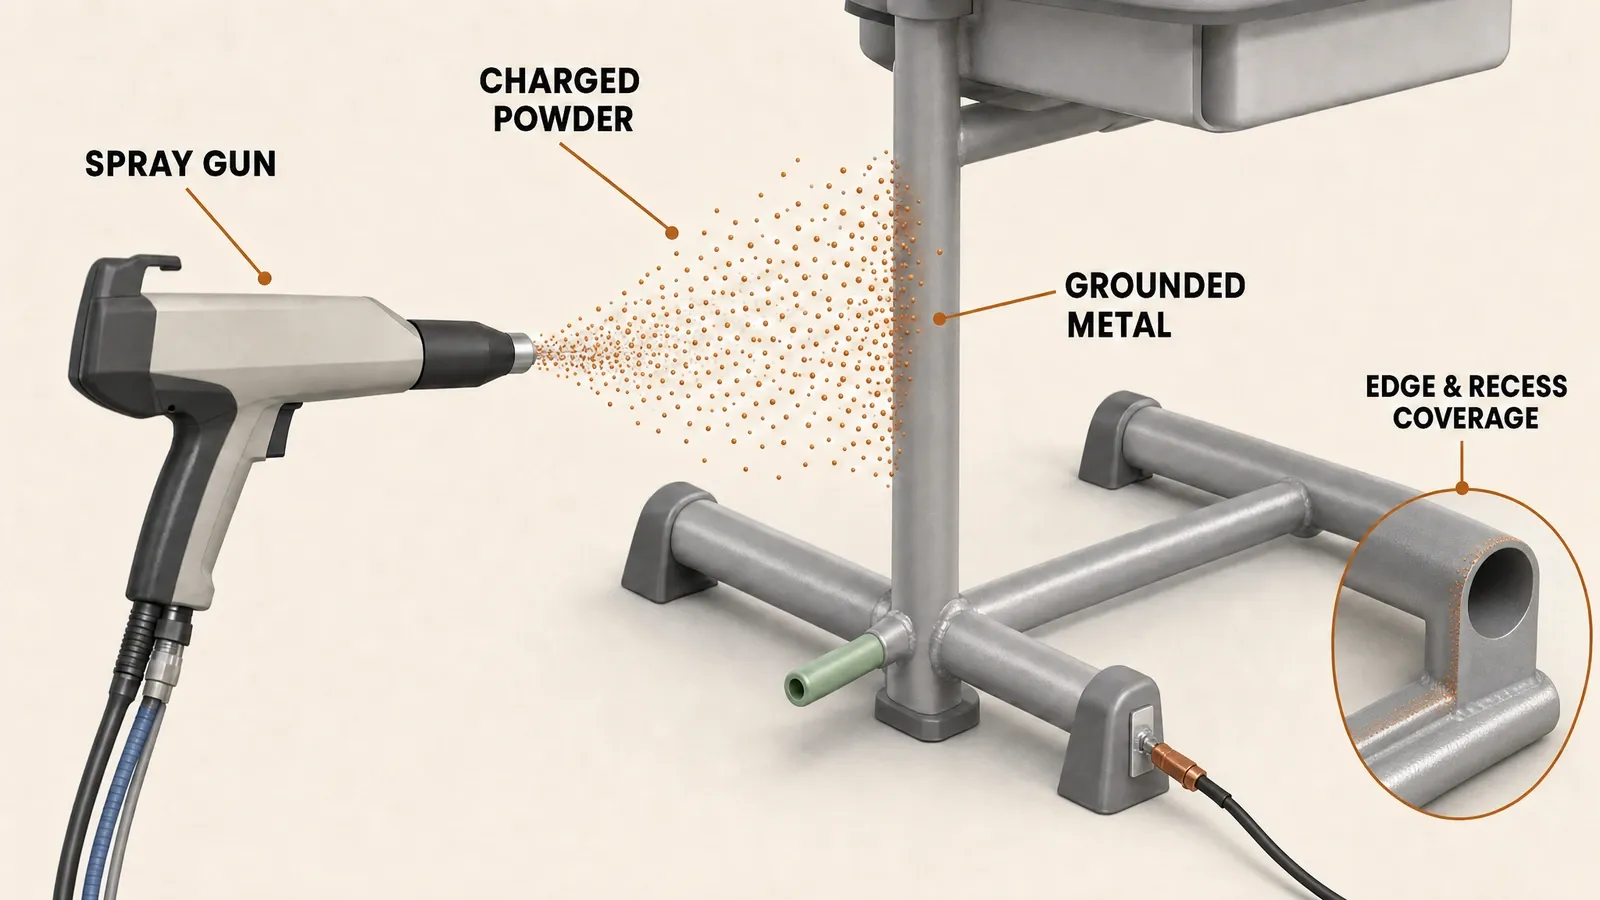
No processo de pintura eletrostática a pó, o ar comprimido conduz o pó através da pistola de pulverização, onde as partículas recebem uma carga elétrica. A peça de trabalho fica suspensa em um transportador ou dispositivo aterrado. O campo elétrico e o ar em movimento conduzem as partículas carregadas em direção ao metal, e a atração eletrostática as mantém na superfície como uma camada de pó ainda não curada.
Um aterramento confiável fornece à carga um caminho através da peça e permite o acúmulo uniforme do pó na superfície desejada. A vazão de pó, a distância de aplicação, a movimentação da pistola, a posição da peça e a velocidade da linha moldam a uniformidade com que a camada se forma. Nesta fase, o revestimento ainda é pó solto; a estufa posteriormente o transformará em uma película sólida.
Obtenção de cobertura em bordas, cantos e áreas rebaixadas
Móveis escolares de metal incluem mais do que superfícies planas abertas. Estruturas tubulares de aço possuem junções soldadas, painéis dobrados de armários criam cantos internos e suportes podem conter vãos estreitos ou faces rebaixadas. O pó geralmente atinge faces abertas com mais facilidade do que cantos profundos e canais.
Geometrias rebaixadas podem gerar o efeito de gaiola de Faraday, em que o campo elétrico se concentra próximo à abertura e menos pó atinge a área mais profunda. O ângulo da pistola, a distância de pulverização, a movimentação de ar, os parâmetros elétricos, a orientação da peça e o aterramento podem ser ajustados para aprimorar o acesso e a cobertura. Esses ajustes ajudam o pó a acompanhar o formato real da estrutura de uma carteira ou armário, em vez de se acumular em excesso nas superfícies mais expostas e escassear nas reentrâncias.
Cura: transformando o pó em um revestimento protetor
Fusão, alastramento e cura
O calor transforma o pó depositado no acabamento final. As partículas fundem-se, coalescem e fluem pela superfície, formando uma película contínua. Com pós termofixos, o calor também induz uma reação de reticulação (cross-linking) que consolida a camada sólida final. Já o pó termoplástico amolece e flui sob calor sem o mesmo mecanismo de reticulação química.
À medida que a película se desenvolve, sua cor, brilho, textura, dureza, adesão e desempenho protetor se definem. Uma cura completa produz uma superfície contínua; uma cura incompleta ou excessiva pode comprometer a aparência e o desempenho. A ficha técnica do fabricante do pó, portanto, estabelece a curva de cura indicada para o material selecionado.
Controle da temperatura do metal e do tempo de cura
A temperatura do ar da estufa e a temperatura do metal da peça descrevem grandezas distintas. O ar pode atingir o valor programado antes que um tubo de aço, uma estrutura soldada ou um suporte espesso alcancem a temperatura exigida pelo pó. O tempo de rampa abrange esse intervalo de aquecimento. O tempo de retenção (patamar) tem início após o metal atingir a temperatura especificada e permanecer nela pela duração requerida.
A espessura da peça, massa, geometria, padrão de carregamento e fluxo de ar influenciam a curva de aquecimento. Um perfil de forno mostra como a peça real aquece e ajuda a confirmar se a temperatura do metal segue a curva de cura da tinta em pó.
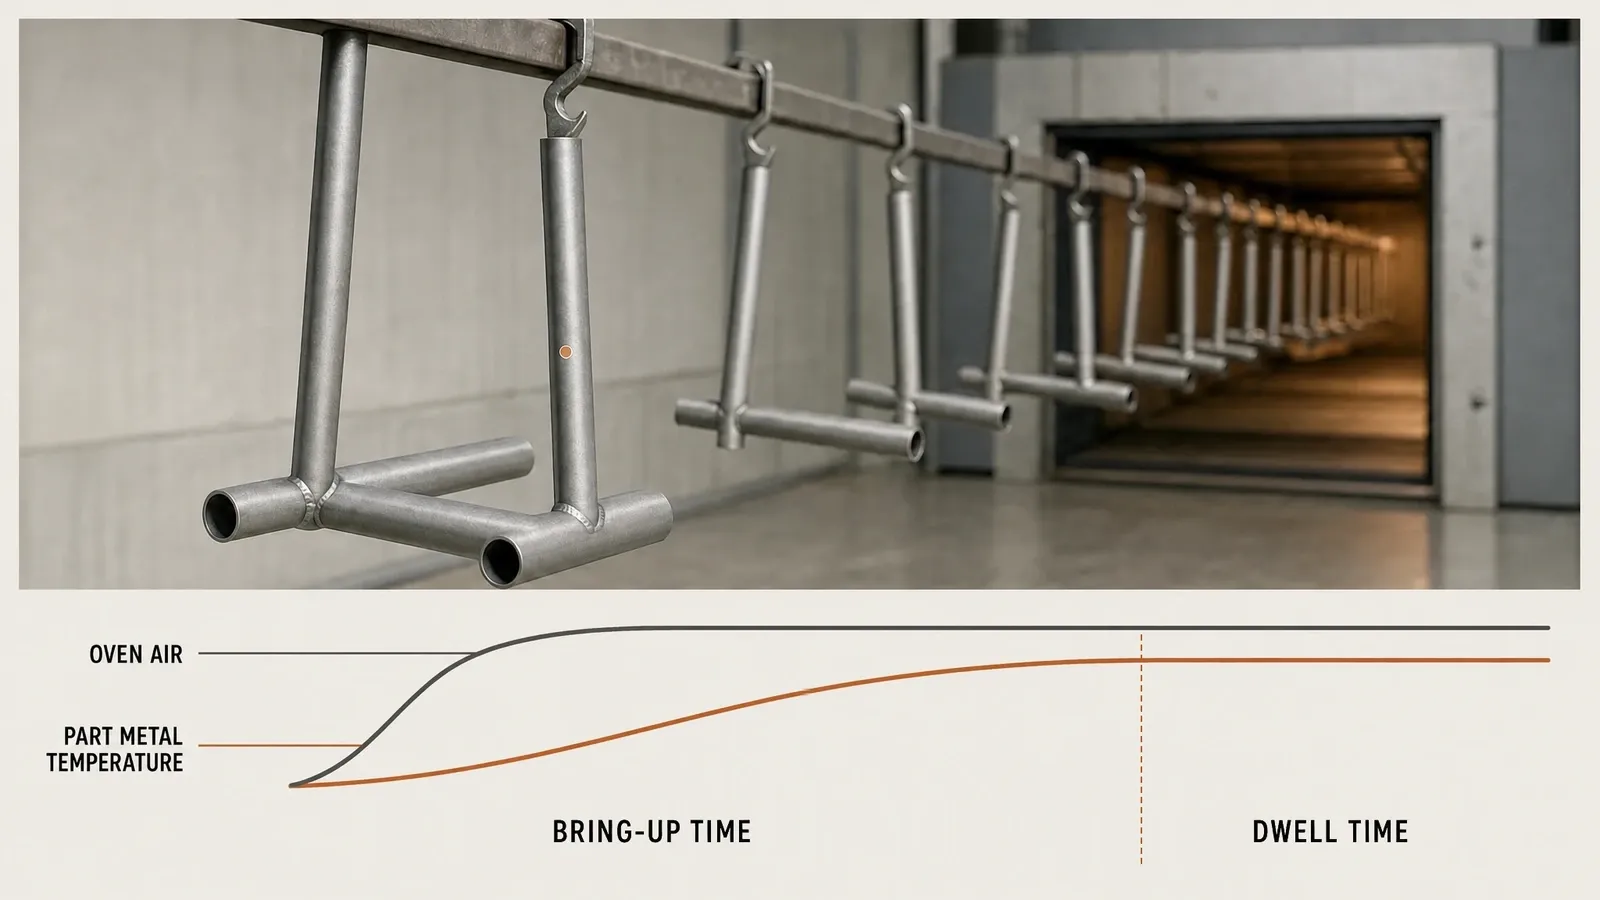
O processo documentado da Yuzhen Furniture utiliza uma regulagem de forno de 180–200°C e um tempo de aquecimento registrado de 15–20 minutos para as peças abrangidas. Estes são registros de processo da empresa para a rota de pintura aplicável. Os dados da tinta em pó selecionada e a temperatura real do metal da peça mostram como os parâmetros se aplicam a um componente específico.
Resfriamento e Inspeção de Qualidade
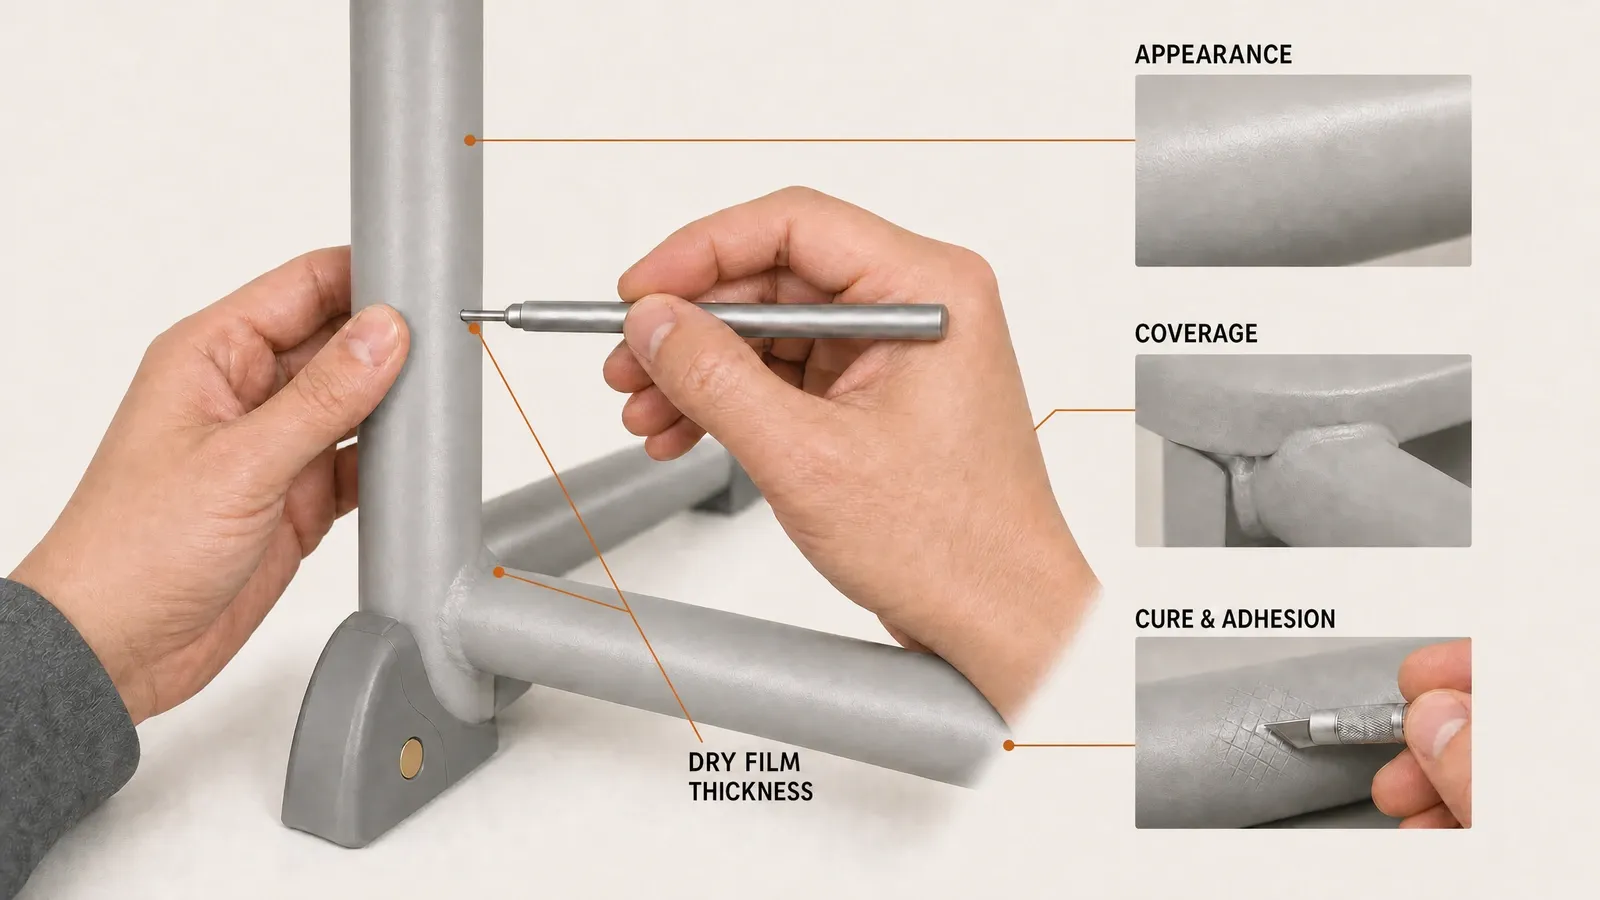
A peça pintada precisa resfriar antes do manuseio de rotina, montagem ou embalagem. Depois de fria, a superfície pode ser inspecionada na mesma ordem em que um revisor a examina: acabamento visual e cobertura primeiro, seguidos por espessura da película, cura e aderência.
Aparência Visual e Cobertura da Superfície
A inspeção visual verifica se o acabamento está uniforme e se todas as superfícies especificadas foram cobertas. Cor, brilho e textura devem corresponder ao acabamento aprovado. O revisor também procura falhas de cobertura, partículas, microporos, crateras, bolhas, riscos, marcas de manuseio e cobertura fina em bordas, cantos, soldas ou áreas rebaixadas.
A localização e o padrão de um defeito ajudam a identificar sua provável causa. A contaminação da superfície pode perturbar o filme localmente; a aplicação irregular pode deixar áreas com excesso ou falta de tinta; as condições de cura podem afetar o alastramento, brilho ou dureza; e o manuseio pode marcar o revestimento após a saída do forno. Os achados podem então ser corrigidos e a área afetada verificada novamente.
Espessura da Película Seca e Desempenho do Revestimento
A espessura da película seca, ou DFT, mede o revestimento curado sobre o metal. O resultado é comparado com a especificação aplicável do produto ou pedido e com o método de medição indicado. A faixa documentada de película final da Yuzhen Furniture é de 50–100 µm para o processo de pintura eletrostática a pó coberto.
A espessura da película responde a uma parte da questão da qualidade. A confirmação da cura verifica se o metal atingiu a temperatura exigida pelo tempo necessário, enquanto o teste de aderência verifica a aderência da película ao substrato preparado. Juntas com a inspeção visual, essas verificações mostram se o revestimento apresenta a aparência, cobertura, camada de tinta, cura e aderência pretendidas.
O que Verificar em Mobiliário Escolar com Pintura a Pó
O processo de produção oferece aos compradores e revisores de qualidade um meio prático de examinar o mobiliário acabado. As verificações mais úteis concentram-se diretamente na superfície e no próprio componente metálico:
| Verificação | O que observar | Por que é importante |
|---|---|---|
| Acabamento geral | Cor, brilho ou textura consistentes entre peças correspondentes | Confirma o resultado visual especificado |
| Cobertura da superfície | Revestimento contínuo em faces, bordas, cantos, soldas e reentrâncias | Revela áreas com falhas ou camadas excessivamente finas |
| Defeitos visíveis | Ausência de partículas indesejadas, furos de agulha (pinholes), crateras, bolhas, riscos ou danos de manuseio | Identifica ocorrências de aplicação, cura ou manuseio |
| Espessura de película seca | Medições dentro da faixa aplicável ao produto ou ao pedido | Confirma a espessura de película pretendida sobre o metal |
| Cura e adesão | Resultados que atendem aos requisitos selecionados de revestimento e inspeção | Confirma que a película curou e aderiu à superfície preparada |
A avaliação de amostras também permite comparar o acabamento na própria geometria do mobiliário. Um painel plano de referência não reproduz todas as juntas soldadas, interseções de tubos, dobras de borda ou reentrâncias de armários presentes no produto final. A verificação desses pontos alinha as exigências de revestimento com o componente real que alunos e funcionários utilizarão.
A qualidade da pintura eletrostática a pó também se insere no fluxo mais amplo de produção do mobiliário. A fabricação afeta soldas e cantos antes da pintura; a montagem e o manuseio podem comprometer o acabamento posteriormente. O guia de controle de qualidade na fabricação de mobiliário explica como a inspeção de revestimento se integra a materiais, fabricação, montagem, inspeção final e embalagem. A Yuzhen Furniture pode avaliar o componente metálico, acabamento, cor, mercado-alvo, quantidade e exigências de projetos por meio de sua visão geral da fábrica e de consulta de projetos .
Processo de Pintura Eletrostática a Pó: Perguntas Frequentes
Como funciona a pintura eletrostática a pó em mobiliário escolar metálico?
A pintura eletrostática a pó utiliza uma pistola de pulverização para carregar eletricamente o pó seco e aplicá-lo a uma peça metálica aterrada. A atração eletrostática retém o pó não curado na superfície. O calor então funde e faz as partículas fluírem, formando uma película contínua; o pó termofixo também realiza reticulação à medida que cura. A preparação da superfície, a cobertura da aplicação, a cura e a inspeção final determinam o resultado final.
Por que o pré-tratamento é importante antes da pintura eletrostática a pó?
O pré-tratamento remove óleo, ferrugem, carepa, poeira e resíduos de processamento que podem interferir no contato do revestimento. A limpeza e um tratamento de conversão adequado criam uma superfície metálica mais apta para adesão, enquanto o enxágue e a secagem eliminam resíduos e umidade antes da aplicação. A sequência real segue o substrato, seu estado e o acabamento exigido.
Como são determinadas a temperatura e o tempo de cura da pintura eletrostática a pó?
Comece com a programação de cura do fornecedor do pó, que especifica a temperatura e o tempo necessários para o metal da peça. O metal primeiro precisa atingir essa temperatura, seguindo-se o tempo de permanência especificado. A espessura da peça, a massa, a geometria, a carga do forno e o fluxo de ar influenciam a curva de aquecimento, de modo que um perfil de forno pode confirmar a condição real da peça. O ajuste de forno documentado da Yuzhen Furniture de 180–200°C e o tempo de aquecimento de 15–20 minutos aplicam-se apenas ao processo abordado.
Qual é a espessura da pintura eletrostática a pó em mobiliário escolar metálico?
A espessura da pintura eletrostática a pó é medida após a cura como espessura de película seca e deve ser interpretada de acordo com as especificações aplicáveis do produto ou do pedido. O registro de processo aprovado da Yuzhen Furniture adota uma faixa de película acabada de 50–100 µm para o revestimento em questão. Outros pós e componentes utilizam a espessura especificada para suas próprias aplicações.
Quais defeitos na pintura eletrostática a pó os compradores devem verificar no mobiliário escolar metálico?
Verifique a existência de áreas não cobertas ou com cobertura fina, partículas indesejadas, furos (pinholes), crateras, bolhas, riscos, marcas de manuseio e inconsistências de cor, brilho ou textura. Bordas, soldas, cantos internos e recessos merecem atenção redobrada, pois sua geometria pode afetar a cobertura. Verificações de espessura de película seca, cura e aderência fornecem informações que a inspeção visual por si só não consegue oferecer.
Referências de métodos: Powder Coating Instituto: O que é revestimento em pó?, Powder Coating Instituto: Perguntas Frequentes, APCS: Revestimento em pó 101, TIGER O processo de pintura a pó explicado, TIGER Pré-tratamento para revestimento em pó, Seattle Powder Coat Processo de revestimento em pó, PPG Vantagens dos Revestimentos em Póe Thermaset Perguntas frequentes sobre revestimento em pó.