Proces malowania proszkowego metalowych mebli szkolnych: od obróbki wstępnej do kontroli jakości
Praktyczny przewodnik po procesie malowania: jak obróbka wstępna, aplikacja elektrostatyczna, utwardzanie, chłodzenie i kontrola tworzą gotową powłokę proszkową na metalowych meblach szkolnych.
Spis treści
Malowanie proszkowe zapewnia stalowym ramom biurek i krzeseł, metalowym szafom, wspornikom oraz innym elementom mebli szkolnych powłokę ochronną i dekoracyjną. W tym przewodniku przedstawiono drogę metalowego elementu przez proces malowania proszkowego – od przygotowania powierzchni i aplikacji elektrostatycznej po utwardzanie, chłodzenie oraz kontrolę końcową.
Czym jest malowanie proszkowe i dlaczego stosuje się je w metalowych meblach szkolnych?
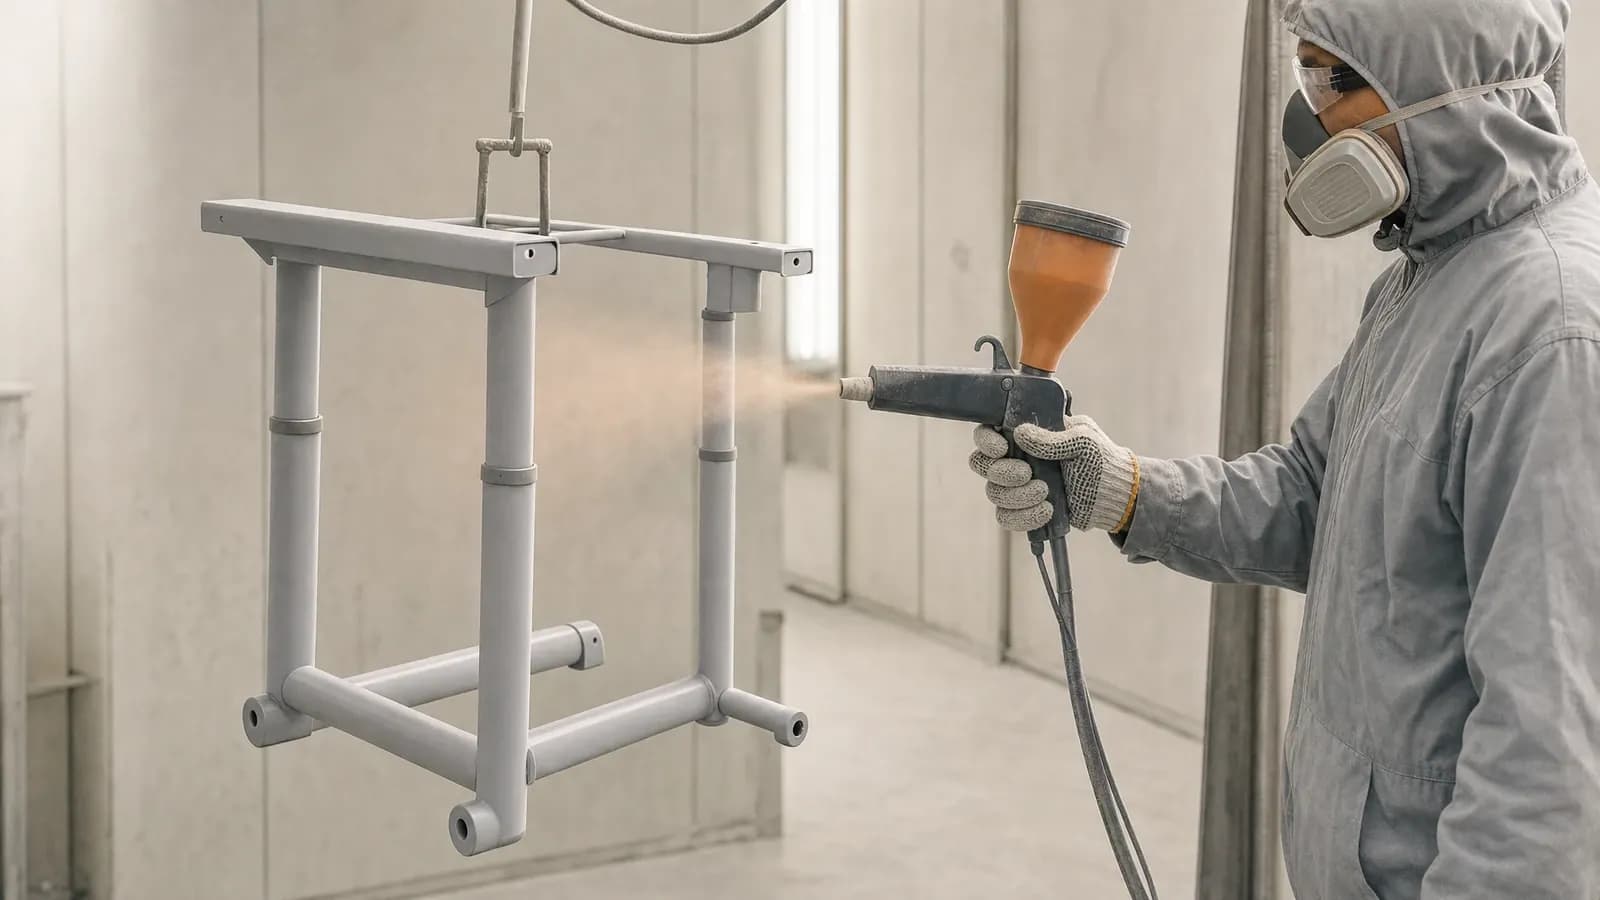
Malowanie proszkowe to technologia wykańczania powierzchni metalowych na sucho. Drobno zmielona farba proszkowa jest nakładana na metalową powierzchnię metodą natrysku elektrostatycznego, a następnie wygrzewana w celu utworzenia ciągłej powłoki. Gotowa warstwa pokrywa podłoże bez użycia ciekłego nośnika stosowanego w tradycyjnych farbach ciekłych.
Wykończenie to sprawdza się w przypadku wielu metalowych elementów wyposażenia szkół: rurowych ram biurek i krzeseł uczniowskich, nóg stołów, spawanych wsporników, paneli szafek skrytkowych, drzwi szaf oraz metalowych łączników. Podczas codziennego użytkowania elementy te są przestawiane, dotykane, czyszczone i narażone na uderzenia. Prawidłowo przygotowana i utwardzona powłoka proszkowa tworzy twardą powierzchnię odporną na uderzenia, ścieranie i korozję, skutecznie chroniąc znajdujący się pod nią metal. Różne warianty kolorystyczne, wykończenia błyszczące, matowe oraz strukturalne pozwalają w ramach tego samego procesu dopasować elementy do zróżnicowanych projektów klas i stref przechowywania.
Aplikacja proszkowa pozwala także na efektywne wykorzystanie materiału malarskiego. Cząstki farby z nanoszenia nadmiarowego można odzyskać i ponownie wykorzystać w odpowiednim systemie rekuperacji, a proces na sucho ogranicza zależność od rozpuszczalników oraz związanych z nimi emisji LZO. Udokumentowany proces firmy Yuzhen Furniture potwierdza odzysk proszku, stopień wykorzystania materiału na poziomie ponad 95% oraz bezrozpuszczalnikowy proszek o zerowej emisji LZO dla danej powłoki. Rzeczywiste właściwości powłoki wynikają z doboru proszku, metalowego podłoża, obróbki wstępnej, grubości warstwy oraz parametrów utwardzania.
Przegląd procesu malowania proszkowego
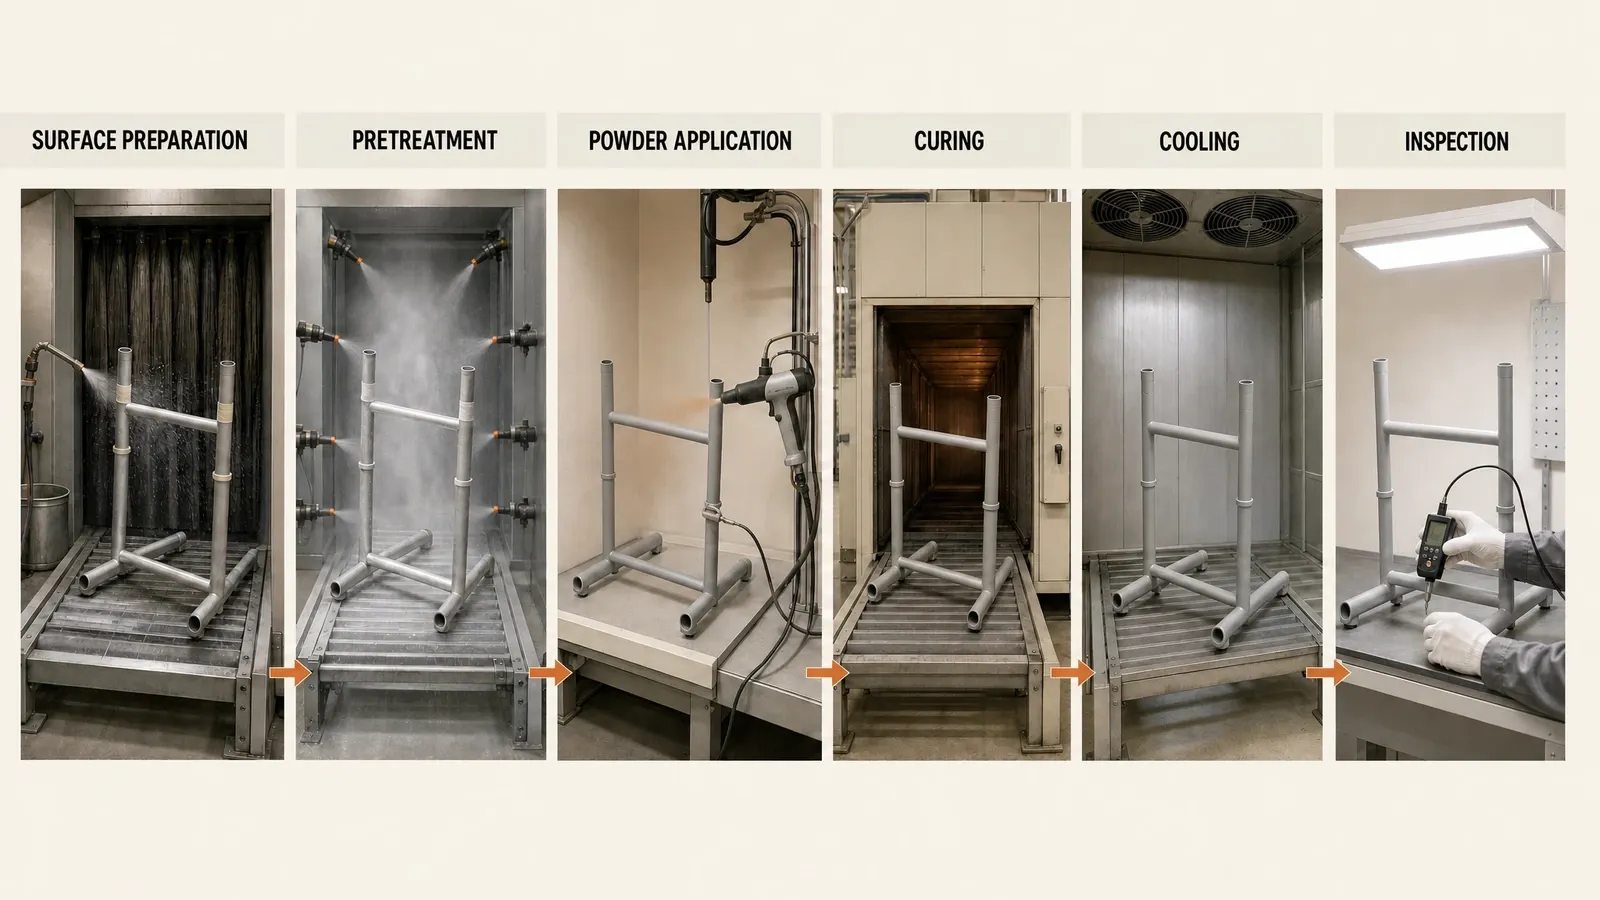
Główne etapy procesu malowania proszkowego przebiegają w jednym ciągłym cyklu:
- Przygotowanie powierzchni: usunięcie olejów, rdzy, zgorzeliny, pyłu i pozostałości produkcyjnych.
- Obróbka wstępna: oczyszczenie i konwersja powierzchni metalu, a następnie płukanie, suszenie oraz maskowanie określonych stref.
- Aplikacja elektrostatyczna: natryskiwanie naładowanego proszku na uziemiony element.
- Utwardzanie: wygrzewanie naniesionego proszku do momentu stopienia i utworzenia gotowej powłoki.
- Chłodzenie: ostudzenie pomalowanego elementu przed dalszymi pracami i transportem wewnętrznym.
- Kontrola jakości: weryfikacja wyglądu, stopnia krycia, grubości powłoki, utwardzenia i przyczepności.
Każdy etap przygotowuje element do kolejnego. W poniższych sekcjach szczegółowo omówiono przebieg poszczególnych faz oraz ich wpływ na gotową powierzchnię.
Obróbka wstępna metalu: przygotowanie powierzchni do malowania
Proces obróbki wstępnej przed malowaniem proszkowym tworzy powierzchnię, na którą zostanie naniesiona powłoka. Olej, rdza, zgorzelina, pył oraz pozostałości po obróbce zakłócają kontakt powłoki z podłożem i mogą później objawiać się słabą przyczepnością, pęcherzami lub korozją podpowłokową. Obróbka wstępna usuwa te zanieczyszczenia i pozostawia czystą powierzchnię metalu gotową do związania powłoki.
Czyszczenie i usuwanie zanieczyszczeń powierzchniowych
Metoda czyszczenia zależy od stanu elementu. Odtłuszczanie usuwa oleje i pozostałości technologiczne. Rdzę oraz luźne tlenki można usunąć chemicznie lub metodami mechanicznymi, takimi jak obróbka strumieniowo-ścierna. Grubsza zgorzelina lub trwałe osady mogą wymagać bardziej intensywnego czyszczenia mechanicznego. Profilowany panel stalowy, spawana rama z rur oraz komponenty poddane wcześniejszej ekspozycji mogą zatem wymagać odmiennego przygotowania.
Udokumentowana ścieżka obróbki wstępnej w Yuzhen Furniture obejmuje odtłuszczanie i usuwanie rdzy z objętych nią części metalowych. Miejscowa korekta powierzchni, szlifowanie lub szpachlowanie mogą zostać dodane, gdy wymaga tego stan elementu; są to zabiegi wspomagające, a nie stałe etapy dla każdego komponentu.
Fosforanowanie, płukanie i suszenie
Po usunięciu zanieczyszczeń fosforanowanie pozwala utworzyć warstwę konwersyjną, która poprawia przyczepność powłoki i ochronę przed korozją. Płukanie odprowadza z powierzchni uwolnione zabrudzenia i pozostałości środków chemicznych, a całkowite wysuszenie zapobiega uwięzieniu wilgoci pod warstwą proszku. Udokumentowana ścieżka w Yuzhen Furniture łączy odtłuszczanie, usuwanie rdzy i fosforanowanie dla odpowiednich elementów.
Maskowanie chroni gwinty, powierzchnie styku, punkty kontaktu elektrycznego, otwory i inne miejsca, które muszą pozostać wolne od powłoki. Niektóre elementy mogą również wymagać szlifowania, szpachlowania lub wstępnego podgrzania, jeśli wynika to ze stanu powierzchni lub wymagań powłokowych. Główny cykl obróbki wstępnej pozostaje jednoznaczny: usunąć zanieczyszczenia, przygotować powierzchnię metalu, spłukać i wysuszyć, a następnie zabezpieczyć obszary nieprzeznaczone do malowania.
Elektrostatyczne nanoszenie proszku
Jak działa elektrostatyczne nanoszenie proszku
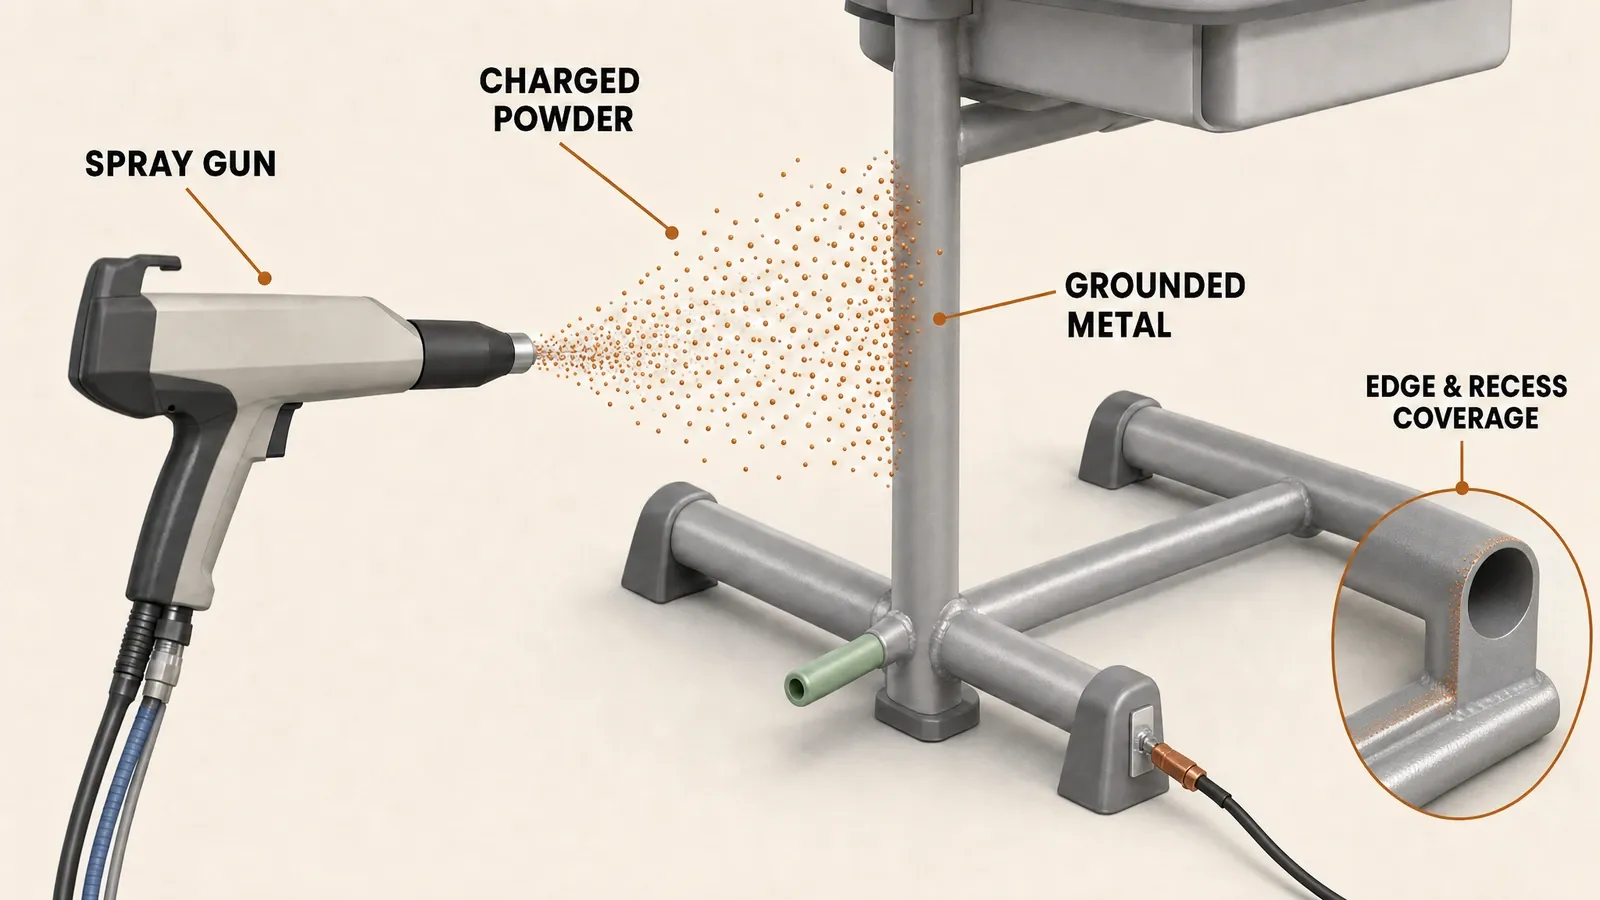
W procesie elektrostatycznego malowania proszkowego sprężone powietrze transportuje proszek przez pistolet natryskowy, w którym cząstki uzyskują ładunek elektryczny. Element roboczy zawieszony jest na uziemionym przenośniku lub zawieszce. Pole elektryczne i przepływ powietrza przenoszą naładowane cząstki w stronę metalu, a siła przyciągania elektrostatycznego utrzymuje je na powierzchni w postaci nieutwardzonej warstwy proszku.
Niezawodne uziemienie zapewnia odprowadzenie ładunku przez element i pozwala na równomierne odkładanie się proszku na docelowej powierzchni. Wydatek proszku, odległość natrysku, ruch pistoletu, położenie części oraz prędkość przenośnika decydują o równomierności powstającej warstwy. Na tym etapie powłoka jest jeszcze luźnym proszkiem; piec przekształci ją później w jednolitą warstwę.
Uzyskiwanie pokrycia na krawędziach, narożnikach i w zagłębieniach
Metalowe meble szkolne to nie tylko otwarte, płaskie powierzchnie. Ramy ze stalowych rur mają połączenia spawane, gięte panele szaf tworzą wewnętrzne narożniki, a wsporniki mogą zawierać wąskie szczeliny lub zagłębienia. Proszek zazwyczaj łatwiej dociera do powierzchni otwartych niż do głębokich narożników i profili.
Trudno dostępne obszary mogą powodować zjawisko klatki Faradaya, w którym pole elektryczne koncentruje się przy krawędziach otworu, a do najgłębszych stref dociera mniej proszku. Kąt pistoletu, odległość natrysku, przepływ powietrza, parametry elektryczne, orientacja detalu i uziemienie mogą być regulowane, aby poprawić dotarcie i krycie. Regulacje te pomagają skierować proszek zgodnie z rzeczywistym kształtem stelaża biurka lub szafki, zamiast tworzyć zbyt grubą warstwę na łatwo dostępnych powierzchniach i zbyt cienką w zagłębieniach.
Utwardzanie: przekształcanie proszku w powłokę ochronną
Topnienie, rozlewność i utwardzanie
Ciepło przekształca naniesiony proszek w gotową powłokę. Cząstki topią się, łączą i rozpływają po powierzchni, tworząc ciągłą warstwę. W przypadku farb termoutwardzalnych ciepło wywołuje również reakcję sieciowania, która tworzy ostateczną, trwałą powłokę. Farby termoplastyczne miękną i rozpływają się pod wpływem ciepła bez chemicznego mechanizmu sieciowania.
W miarę formowania się powłoki kształtują się jej kolor, połysk, tekstura, twardość, przyczepność i właściwości ochronne. Całkowite utwardzenie daje jednolitą powierzchnię; niedostateczne lub nadmierne utwardzenie może zmienić wygląd i właściwości użytkowe. Dlatego karta techniczna dostawcy proszku określa optymalne parametry wygrzewania dla wybranego materiału.
Kontrola temperatury metalu i czasu utwardzania
Temperatura powietrza w piecu oraz temperatura metalu malowanego elementu opisują różne zjawiska. Powietrze może osiągnąć zadaną temperaturę, zanim stalowa rura, spawana rama lub gruby wspornik osiągną temperaturę wymaganą dla proszku. Czas nagrzewania obejmuje ten okres dochodzenia do temperatury. Właściwy czas przebywania w piecu rozpoczyna się dopiero wtedy, gdy metal osiągnie wymaganą temperaturę i pozostaje w niej przez określony czas.
Grubość detalu, masa, geometria, schemat załadunku i przepływ powietrza wpływają na krzywą nagrzewania. Profil pieca pokazuje, jak nagrzewa się rzeczywisty element obrabiany, i pomaga potwierdzić, że temperatura metalu jest zgodna z harmonogramem utwardzania proszku.
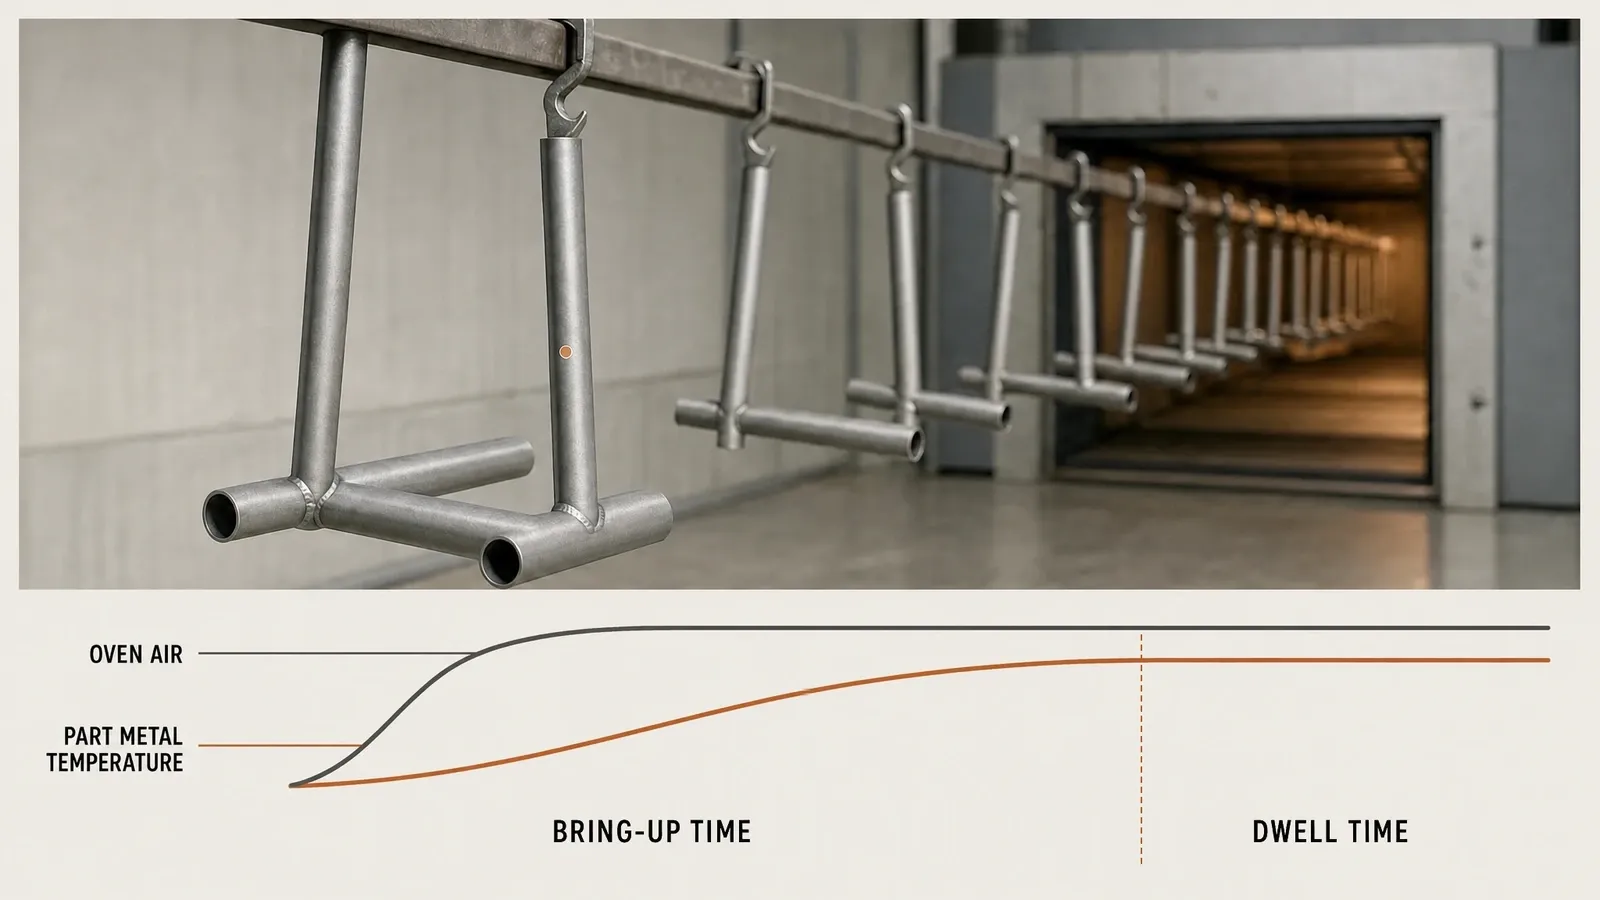
Udokumentowany proces Yuzhen Furniture zakłada ustawienie pieca na poziomie 180–200°C oraz zarejestrowany czas nagrzewania wynoszący 15–20 minut dla objętych elementów. Są to firmowe zapisy procesowe dla danej ścieżki powlekania. Wybrane dane proszku oraz rzeczywista temperatura metalu części pokazują, jak ustawienia odnoszą się do konkretnego komponentu.
Chłodzenie i kontrola jakości
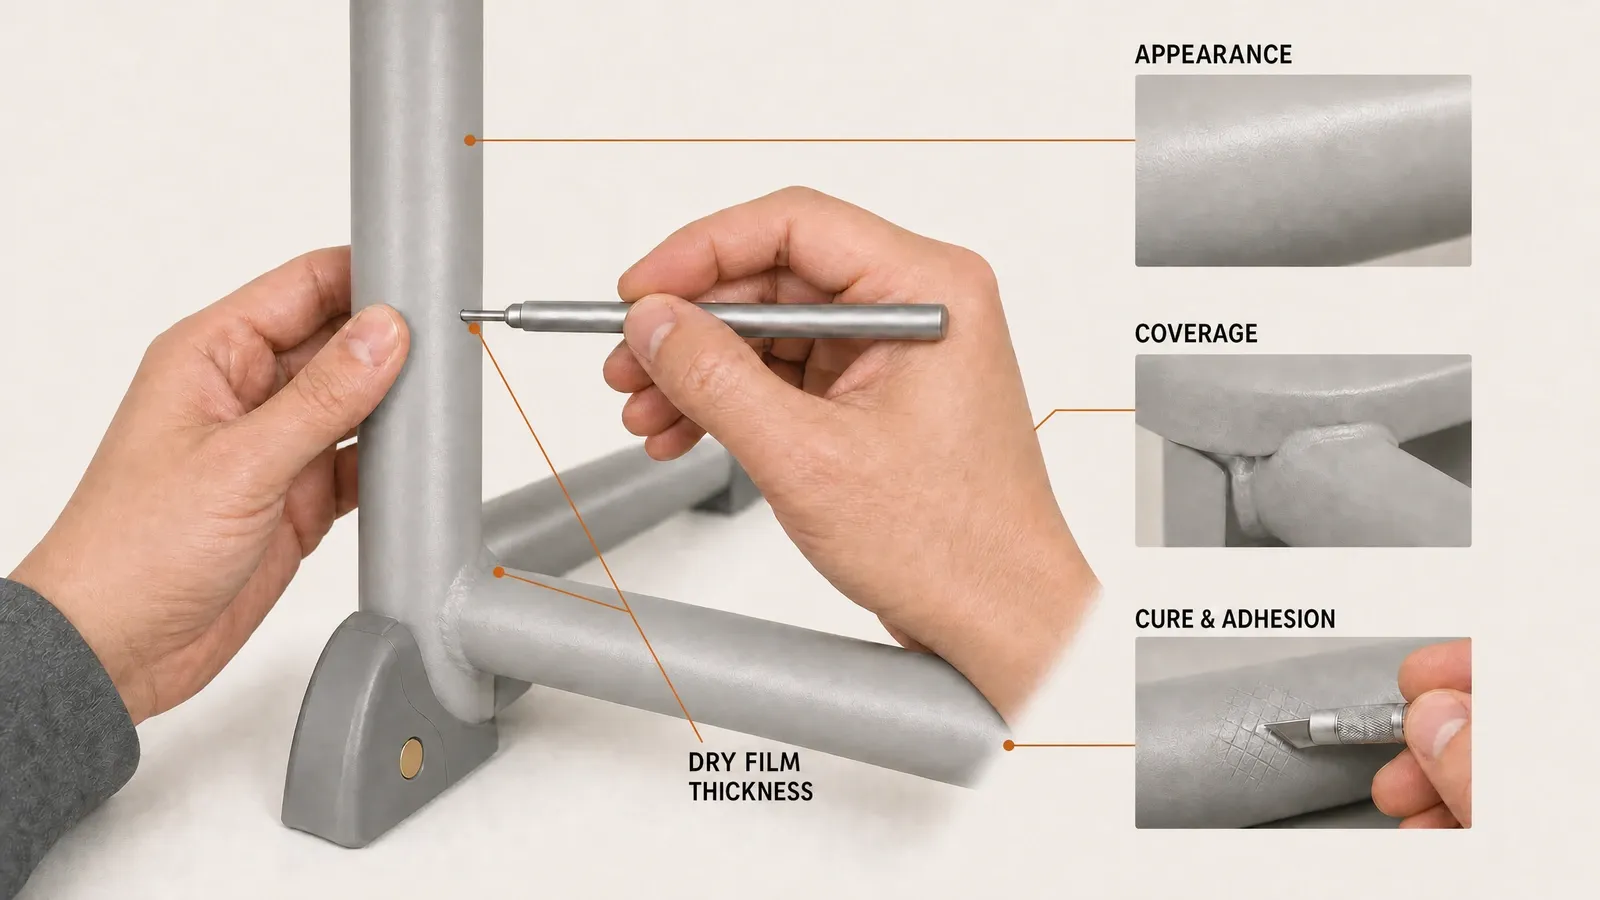
Pomalowana część musi ostygnąć przed rutynową obsługą, montażem lub pakowaniem. Po ostygnięciu powierzchnię można poddać kontroli w kolejności, w jakiej ocenia ją audytor: najpierw widoczne wykończenie i krycie, a następnie grubość powłoki, utwardzenie i przyczepność.
Wygląd wizualny i pokrycie powierzchni
Kontrola wizualna sprawdza, czy wykończenie jest jednolite i czy wszystkie określone powierzchnie zostały pokryte. Kolor, połysk i faktura powinny odpowiadać zatwierdzonemu wykończeniu. Kontroler weryfikuje również występowanie niedomalowanych miejsc, cząstek stałych, mikrootworów (pinholes), kraterów, pęcherzy, zarysowań, śladów manipulacyjnych oraz cienkiego pokrycia wokół krawędzi, narożników, spawów lub zagłębień.
Lokalizacja i układ wady pomagają zidentyfikować jej prawdopodobną przyczynę. Zanieczyszczenie powierzchni może miejscowo zaburzyć ciągłość powłoki; nierównomierna aplikacja może pozostawić miejsca niedomalowane lub nadmiar lakieru; warunki utwardzania mogą wpływać na rozlewność, połysk lub twardość; a operacje transportowe mogą spowodować uszkodzenia po opuszczeniu pieca. Wykryte nieprawidłowości można następnie skorygować, a zmieniony obszar ponownie skontrolować.
Grubość suchej powłoki i właściwości użytkowe powłoki
Grubość suchej powłoki (DFT) to pomiar utwardzonej powłoki na metalu. Wynik jest porównywany z odpowiednią specyfikacją produktu lub zamówienia oraz określoną metodą pomiarową. Udokumentowany zakres grubości gotowej powłoki Yuzhen Furniture wynosi 50–100 µm dla objętego procesu malowania proszkowego.
Grubość powłoki stanowi odpowiedź na jedną część pytania o jakość. Potwierdzenie utwardzenia weryfikuje, czy metal osiągnął wymaganą temperaturę w wymaganym czasie, natomiast testy przyczepności sprawdzają, jak powłoka łączy się z przygotowanym podłożem. Wraz z oceną wizualną kontrole te pokazują, czy powłoka charakteryzuje się zamierzonym wyglądem, pokryciem, grubością warstwy, utwardzeniem i wiązaniem.
Co sprawdzać w meblach szkolnych malowanych proszkowo
Proces produkcji zapewnia kupującym i kontrolerom jakości praktyczny sposób sprawdzania gotowych mebli. Najbardziej przydatne kontrole skupiają się bezpośrednio na powierzchni i samym elemencie metalowym:
| Kontrola | Na co zwrócić uwagę | Dlaczego ma to znaczenie |
|---|---|---|
| Ogólne wykończenie | Jednolity kolor, połysk lub struktura na pasujących elementach | Potwierdza uzyskanie określonego efektu wizualnego |
| Pokrycie powierzchni | Ciągła powłoka na płaszczyznach, krawędziach, narożnikach, spawach i wgłębieniach | Ujawnia miejsca pominięte lub zbyt cienko pokryte |
| Widoczne wady | Brak niepożądanych cząstek, mikrootworów, kraterów, pęcherzy, zarysowań czy uszkodzeń manipulacyjnych | Pozwala zidentyfikować nieprawidłowości powstałe podczas nakładania, utwardzania lub przenoszenia |
| Grubość suchej powłoki | Pomiary w zakresie określonym dla produktu lub zamówienia | Potwierdza uzyskanie planowanej grubości warstwy na metalu |
| Utwardzenie i przyczepność | Wyniki spełniające wybrane wymagania dotyczące powłoki i kontroli | Potwierdza, że powłoka uległa utwardzeniu i związała się z przygotowaną powierzchnią |
Weryfikacja próbek pozwala również porównać wykończenie na rzeczywistym kształcie mebla. Płaski panel referencyjny nie odzwierciedla każdego złącza spawanego, łączenia profili, zagięcia krawędzi czy wnęki w szafce, jakie występują w gotowym wyrobie. Sprawdzenie tych miejsc łączy wymagania dotyczące powłoki z elementem, z którego będą korzystać uczniowie i personel.
Jakość malowania proszkowego wpisuje się również w szerszy ciąg produkcji mebli. Obróbka wpływa na spawy i krawędzie przed nałożeniem powłoki, z kolei montaż i transport mogą wpłynąć na wykończenie po lakierowaniu. Nasz przewodnik po kontroli jakości w produkcji mebli wyjaśnia, jak kontrola powłoki łączy się z etapami doboru materiałów, obróbki, montażu, kontroli końcowej i pakowania. Yuzhen Furniture może przeanalizować elementy metalowe, rodzaj wykończenia, kolor, rynek docelowy, wielkość zamówienia oraz wymagania projektowe poprzez prezentację fabryki oraz zapytania projektowego stronach.
Proces malowania proszkowego: najczęściej zadawane pytania
Jak przebiega malowanie proszkowe metalowych mebli szkolnych?
Malowanie proszkowe polega na naładowaniu elektrostatycznym suchej farby proszkowej za pomocą pistoletu natryskowego i naniesieniu jej na uziemiony element metalowy. Przyciąganie elektrostatyczne utrzymuje nieutwardzony proszek na powierzchni. Następnie ciepło topi cząstki, tworząc ciągłą powłokę; farba termoutwardzalna ulega również usieciowaniu podczas utwardzania. Na ostateczny rezultat wpływają: przygotowanie powierzchni, równomierność nałożenia, utwardzanie i kontrola końcowa.
Dlaczego obróbka wstępna przed malowaniem proszkowym jest ważna?
Obróbka wstępna usuwa olej, rdzę, zgorzelinę, pył i pozostałości poprodukcyjne, które mogą pogorszyć przyczepność powłoki. Oczyszczenie i odpowiednia obróbka konwersyjna tworzą powierzchnię metalu o lepszej przyczepności, natomiast płukanie i suszenie usuwają zanieczyszczenia i wilgoć przed aplikacją. Konkretna sekwencja zależy od podłoża, jego stanu oraz wymaganej powłoki końcowej.
W jaki sposób określa się temperaturę i czas utwardzania farby proszkowej?
Należy zacząć od karty technologicznej utwardzania dostarczonej przez producenta proszku, która określa wymaganą temperaturę metalu detalu i czas wygrzewania. Metal musi najpierw osiągnąć tę temperaturę, po czym następuje określony czas przebywania w piecu. Grubość detalu, masa, geometria, wsad pieca i przepływ powietrza wpływają na krzywą nagrzewania, dlatego profil termiczny pieca pozwala potwierdzić rzeczywiste warunki wygrzewania detalu. Udokumentowane dla firmy Yuzhen Furniture parametry pieca 180–200°C oraz czas nagrzewania 15–20 minut dotyczą wyłącznie opisanego procesu.
Jaką grubość ma powłoka proszkowa na metalowych meblach szkolnych?
Grubość powłoki proszkowej mierzy się po utwardzeniu jako grubość suchej powłoki (DFT) i należy ją odnosić do specyfikacji danego produktu lub zamówienia. Zatwierdzona dokumentacja procesowa firmy Yuzhen Furniture określa zakres grubości gotowej powłoki na 50–100 µm dla opisywanego procesu. W przypadku innych proszków i komponentów stosuje się grubość określoną w ich odrębnej specyfikacji.
Jakie wady powłoki proszkowej powinni sprawdzić zamawiający w przypadku metalowych mebli szkolnych?
Należy sprawdzić, czy nie występują niedomalowania lub zbyt cienka powłoka, wtrącenia ciał obcych, nakłucia (pinholes), kratery, pęcherze, zarysowania, ślady manipulacyjne oraz niejednolity kolor, połysk lub faktura. Krawędzie, spawy, narożniki wewnętrzne i zagłębienia wymagają szczególnej uwagi, ponieważ ich geometria może utrudniać dokładne pokrycie farbą. Pomiary grubości suchej powłoki, stopnia utwardzenia i przyczepności dostarczają informacji, których nie da się uzyskać samą oceną wizualną.
Materiały referencyjne dotyczące metod: Powder Coating Instytut: Czym jest malowanie proszkowe?, Powder Coating Instytut: Najczęściej zadawane pytania, APCS: Malowanie proszkowe 101, TIGER : Wyjaśnienie procesu malowania proszkowego, TIGER : Obróbka wstępna w malowaniu proszkowym, Seattle Powder Coat : Proces malowania proszkowego, PPG : Zalety powłok proszkowychoraz Thermaset : Farby proszkowe – najczęściej zadawane pytania.