Poedercoatproces voor metalen schoolmeubilair: Van voorbehandeling tot inspectie
Een procesgerichte gids over hoe voorbehandeling, elektrostatisch aanbrengen, uitharden, koelen en inspectie zorgen voor een afgewerkt poederlaagoppervlak op metalen schoolmeubilair.
Inhoudsopgave
Poedercoating geeft stalen schooltafel- en stoelframes, metalen kasten, beugels en andere schoolmeubelonderdelen een beschermende en decoratieve afwerking. Deze gids volgt een metalen onderdeel door het poedercoatproces, van oppervlaktevoorbereiding en elektrostatisch aanbrengen tot uitharden, koelen en eindinspectie.
Wat is poedercoating en waarom wordt het toegepast op metalen schoolmeubilair?
Poedercoating is een droog metaalafwerkingsproces. Fijn gemalen coatingpoeder wordt via elektrostatisch spuiten op een metaaloppervlak aangebracht en vervolgens verhit om een doorlopende film te vormen. De afwerklaag dekt het substraat af zonder de vloeibare drager die bij conventionele natlak wordt gebruikt.
Deze afwerking is geschikt voor veel van de metalen onderdelen in scholen: buisvormige frames voor schooltafels en stoelen, tafelpoten, gelaste steunen, kluispanelen, kastdeuren en metalen verbindingsstukken. Deze onderdelen worden tijdens dagelijks gebruik verplaatst, aangeraakt, gereinigd en af en toe gestoten. Een vakkundig voorbereide en uitgeharde poedercoating zorgt voor een hard oppervlak dat bestand is tegen schokken, slijtage en corrosie, terwijl het onderliggende metaal wordt beschermd. Dankzij kleur-, glans-, mat- en structuurafwerkingen ondersteunt hetzelfde proces tevens verschillende klaslokaal- en opslagontwerpen.
Poederapplicatie kan coatingmateriaal ook efficiënt benutten. Overspray kan worden opgevangen en hergebruikt in een geschikt terugwinsysteem, en het droge proces vermindert de afhankelijkheid van oplosmiddelen en de daarmee gepaard gaande VOS-emissies. Het gedocumenteerde proces van Yuzhen Furniture registreert poederterugwinning, een materiaalbenutting van meer dan 95% en oplosmiddelvrij poeder zonder VOS-emissies voor de behandelde coating. De uiteindelijke prestaties van de afwerking worden bepaald door het gekozen poeder, het metalen substraat, de voorbehandeling, de laagdikte en het uitharden.
Overzicht van het poedercoatproces
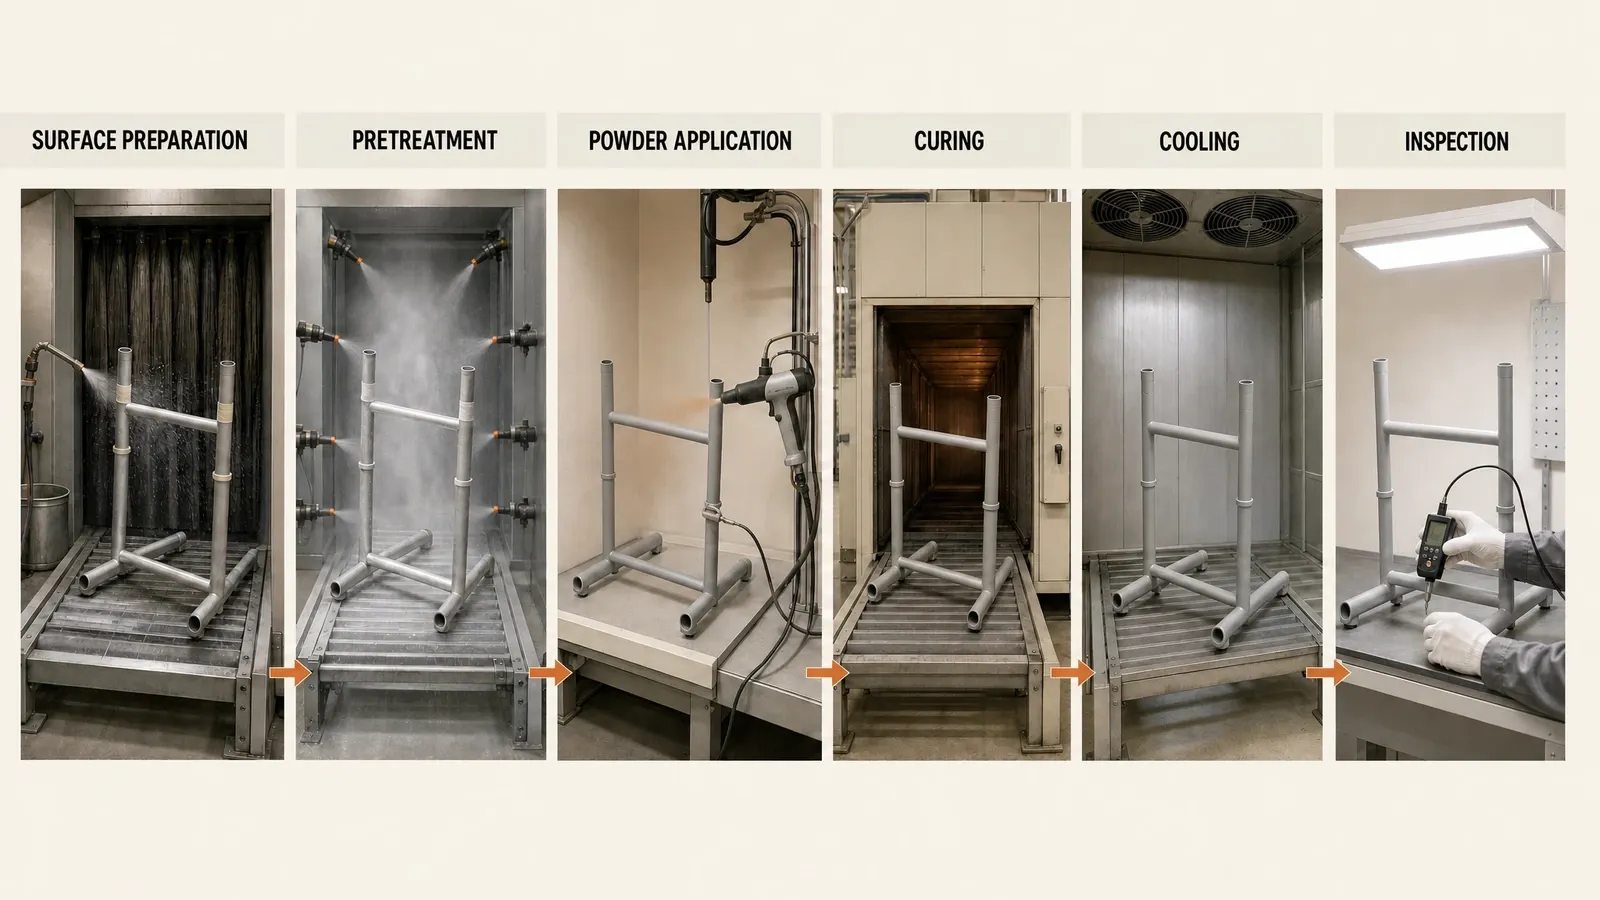
De belangrijkste processtappen van poedercoaten volgen één doorlopende route:
- Oppervlaktevoorbereiding: verwijder olie, roest, walshuid, stof en productieresten.
- Voorbehandeling: reinig en converteer het metaaloppervlak, spoel en droog het vervolgens en maskeer specifieke zones.
- Elektrostatisch aanbrengen: spuit geladen poeder op het geaarde werkstuk.
- Uitharden: verhit het aangebrachte poeder totdat het vloeit en de uiteindelijke coating vormt.
- Koelen: laat het gecoate onderdeel afkoelen vóór verplaatsing en verdere bewerking.
- Inspectie: controleer het uiterlijk, de dekking, de laagdikte, de uitharding en de hechting.
Elke fase bereidt het onderdeel voor op de volgende. De volgende hoofdstukken lichten toe wat er bij elk punt gebeurt en hoe dit het afgewerkte oppervlak beïnvloedt.
Metaalvoorbehandeling: het oppervlak voorbereiden op coating
Het voorbehandelingsproces voor poedercoating creëert het oppervlak dat de deklaag zal ontvangen. Olie, roest, walshuid, stof en bewerkingsresten verstoren het coatingcontact en kunnen zich later uiten als zwakke hechting, blaarvorming of corrosie onder de laag. Voorbehandeling verwijdert deze verontreinigingen en laat een schoon, hechtbaar metaaloppervlak achter.
Reiniging en verwijdering van oppervlakteverontreinigingen
De reinigingsmethode volgt de staat van het onderdeel. Ontvetten verwijdert olie en procesresten. Roest en losse oxiden kunnen chemisch worden verwijderd of via mechanische methoden zoals stralen. Zwaardere walshuid of hardnekkige afzettingen vereisen mogelijk intensievere mechanische reiniging. Een gevormd stalen paneel, een gelast buisframe en een eerder blootgesteld onderdeel kunnen daarom een verschillende voorbereiding vergen.
Het gedocumenteerde voorbehandelingstraject van Yuzhen Furniture maakt gebruik van ontvetting en ontroesting op de betreffende metalen onderdelen. Lokale oppervlaktecorrectie, schuren of plamuren kan worden toegevoegd waar de staat van het onderdeel dit vereist; dit zijn ondersteunende behandelingen in plaats van vaste stappen voor elk onderdeel.
Fosfateren, spoelen en drogen
Nadat verontreinigingen zijn verwijderd, kan fosfateren een conversielaag vormen die de hechting van de coating en de corrosiebescherming ondersteunt. Spoelen voert losgekomen vuil en behandelingsresten weg van het oppervlak, terwijl volledige droging voorkomt dat er vocht onder de poederlaag achterblijft. Het gedocumenteerde traject van Yuzhen Furniture combineert ontvetten, ontroesten en fosfateren voor de van toepassing zijnde onderdelen.
Afplakken beschermt schroefdraden, aansluitvlakken, elektrische contactpunten, gaten en andere locaties die vrij moeten blijven van coating. Sommige onderdelen kunnen ook worden geschuurd, geplamuurd of voorverwarmd wanneer hun oppervlaktetoestand of coatingspecificatie daarom vraagt. De hoofdvolgorde van de voorbehandeling blijft helder: verwijder verontreinigingen, bereid het metaaloppervlak voor, spoel en droog het en bescherm vervolgens de zones die niet gecoat mogen worden.
Elektrostatische poederapplicatie
Hoe elektrostatische poederapplicatie werkt
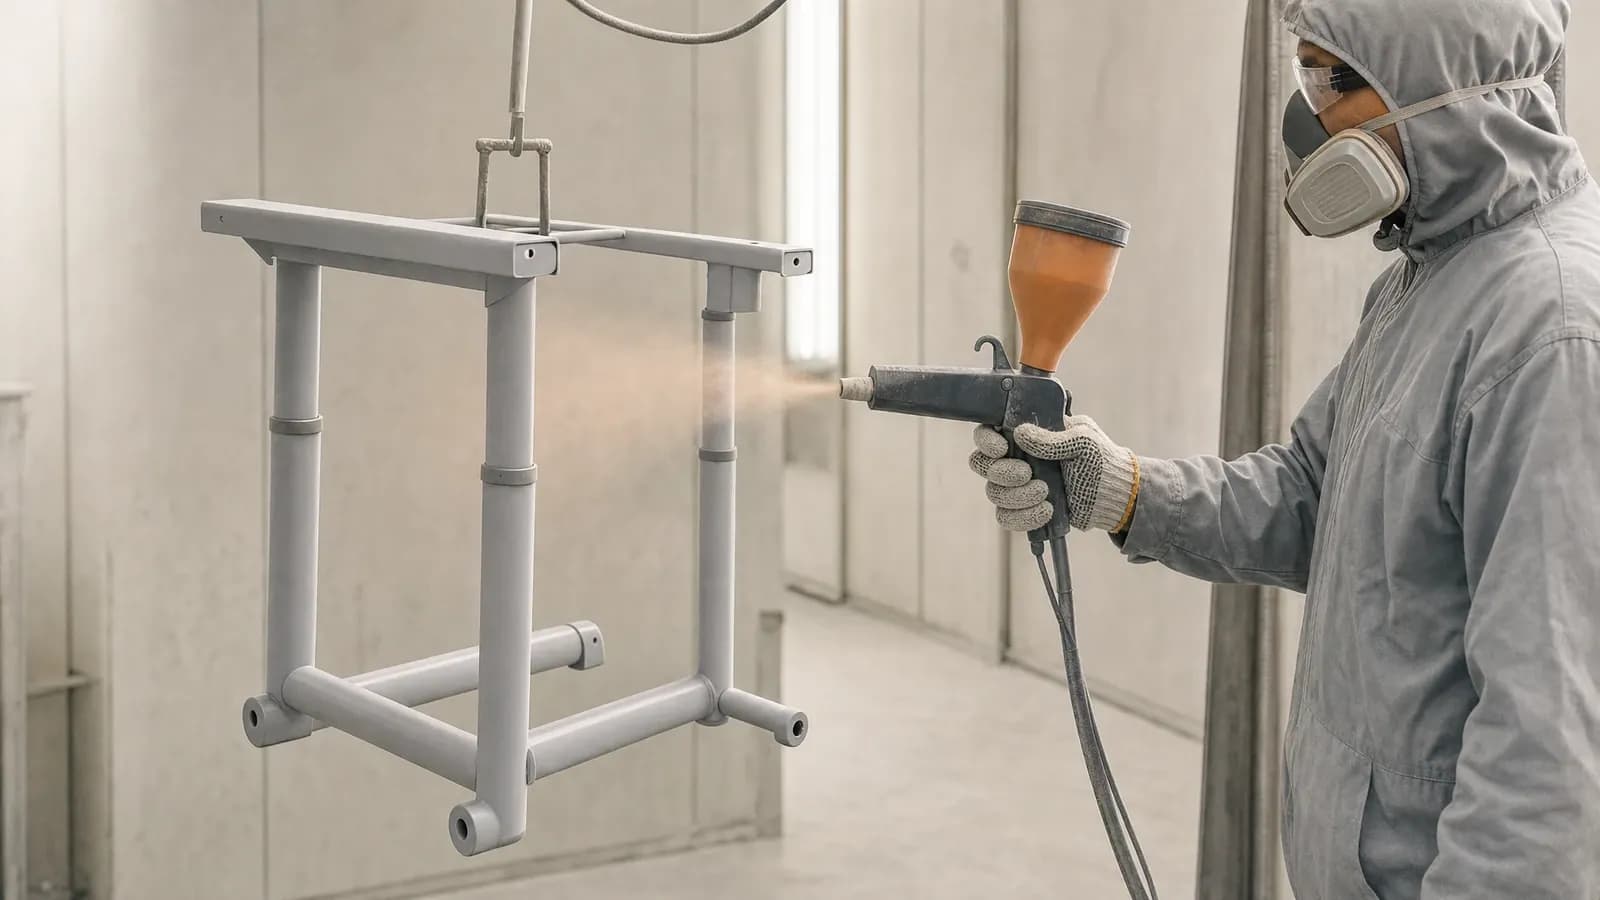
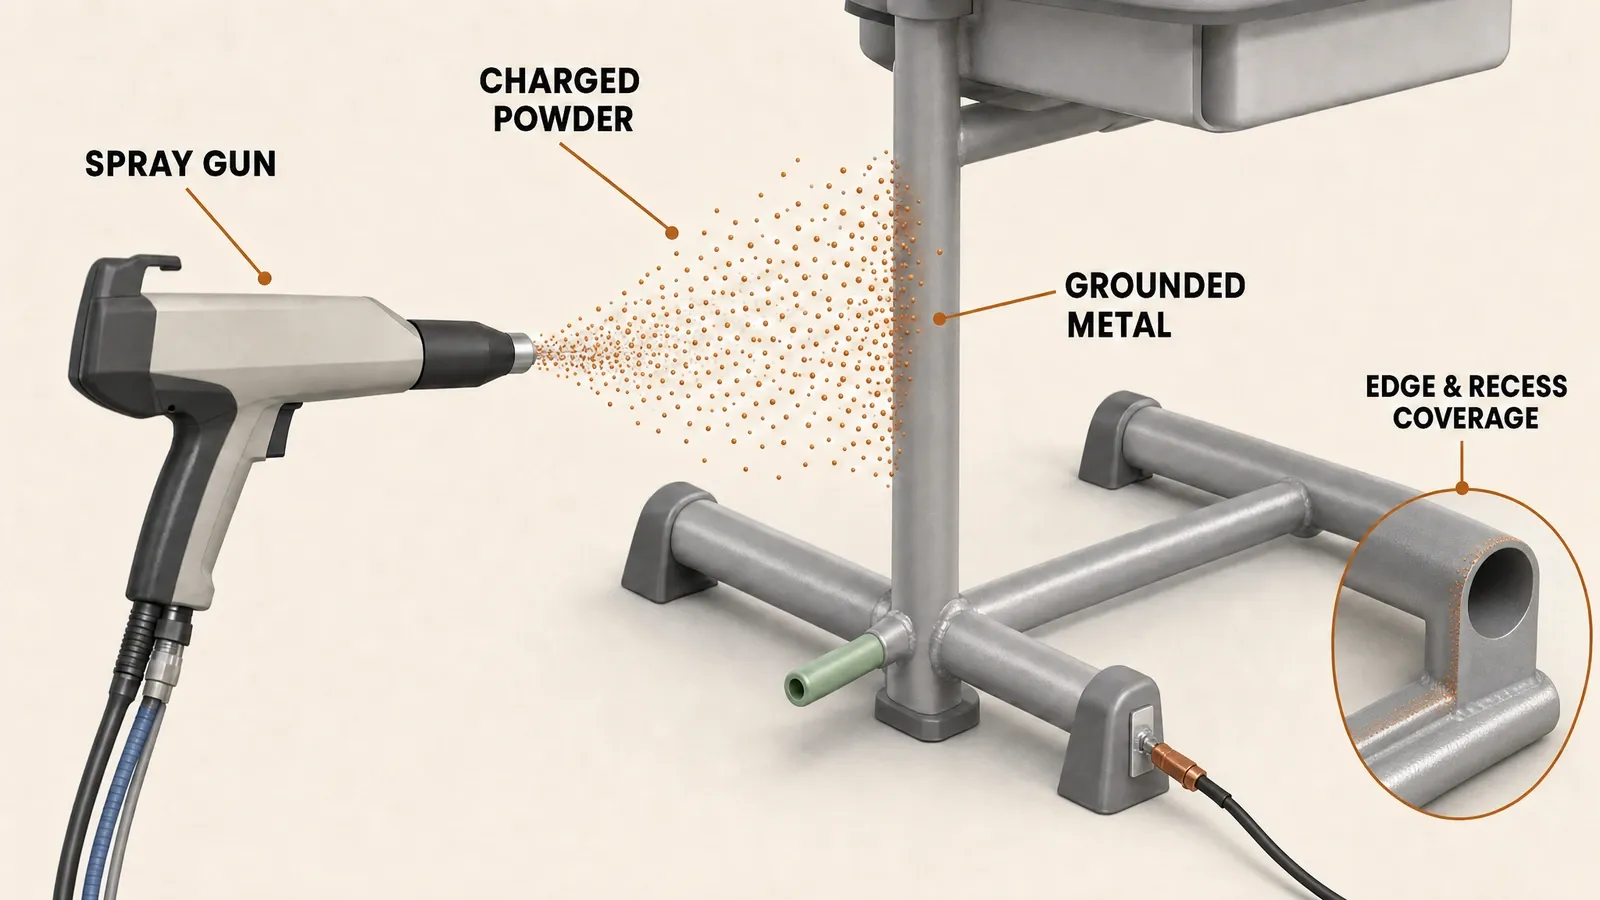
Bij het elektrostatische poedercoatproces transporteert perslucht het poeder door het spuitpistool, waar de deeltjes een elektrische lading krijgen. Het werkstuk hangt aan een geaarde transporteur of ophangsysteem. Het elektrische veld en de luchtstroom transporteren de geladen deeltjes naar het metaal, en elektrostatische aantrekking houdt ze op het oppervlak vast als een ongeharde poederlaag.
Een betrouwbare aarding biedt de lading een pad door het werkstuk en stelt het poeder in staat zich op het beoogde oppervlak op te bouwen. Poederdebiet, spuitafstand, pistoolbeweging, positie van het onderdeel en transportsnelheid bepalen vervolgens hoe gelijkmatig de laag zich vormt. In dit stadium is de coating nog los poeder; de oven zet het later om in een vaste film.
Dekking realiseren op randen, hoeken en verdiepte delen
Metalen schoolmeubilair omvat meer dan open, vlakke oppervlakken. Stalen buisframes hebben gelaste verbindingen, gevouwen kastpanelen creëren binnenhoeken en beugels kunnen nauwe tussenruimtes of verdiepte vlakken bevatten. Poeder bereikt open vlakken doorgaans gemakkelijker dan diepe hoeken en kanalen.
Verdiepte geometrieën kunnen een kooi-van-Faraday-effect veroorzaken, waarbij het elektrische veld zich nabij de opening concentreert en minder poeder het diepste gedeelte bereikt. Pistoolhoek, spuitafstand, luchtbeweging, elektrische instellingen, oriëntatie van het werkstuk en aarding kunnen worden aangepast om de toegankelijkheid en dekking te verbeteren. Deze instellingen zorgen ervoor dat het poeder de feitelijke vorm van een lessenaarframe of kast volgt in plaats van zich dik op te bouwen op de best bereikbare oppervlakken en dun in de uitsparingen.
Uitharden: poeder omzetten in een beschermende coating
Smelten, vloeien en uitharden
Warmte verandert het aangebrachte poeder in de uiteindelijke coating. De deeltjes smelten, vloeien samen en verspreiden zich over het oppervlak om een aaneengesloten film te vormen. Bij thermohardend poeder brengt de warmte ook een verknopingsreactie op gang die de uiteindelijke vaste coating tot stand brengt. Thermoplastisch poeder verzacht en vloeit onder invloed van warmte zonder hetzelfde chemische verknopingsmechanisme.
Tijdens de ontwikkeling van de film krijgen kleur, glans, textuur, hardheid, hechting en beschermende eigenschappen vorm. Een volledige uitharding zorgt voor een aaneengesloten oppervlak; een onvolledige of overmatige uitharding kan het uiterlijk en de prestaties veranderen. De technische documentatie van de poederleverancier verstrekt daarom het uithardingsschema voor het gekozen materiaal.
Metaaltemperatuur en uithardingstijd beheersen
Ovenluchttemperatuur en metaaltemperatuur van het onderdeel beschrijven verschillende condities. De lucht kan zijn instelpunt bereiken voordat een stalen buis, gelast frame of dikke beugel de temperatuur bereikt die vereist is voor het poeder. De opwarmtijd dekt deze verwarmingsperiode. De verblijftijd begint nadat het metaal de gespecificeerde temperatuur heeft bereikt en daar gedurende de vereiste tijdsduur op blijft.
Onderdeeldikte, massa, geometrie, beladingspatroon en luchtstroom beïnvloeden allemaal de verwarmingscurve. Een ovenprofiel toont hoe het daadwerkelijke werkstuk opwarmt en helpt bevestigen dat de metaaltemperatuur het uithardingsschema van het poeder volgt.
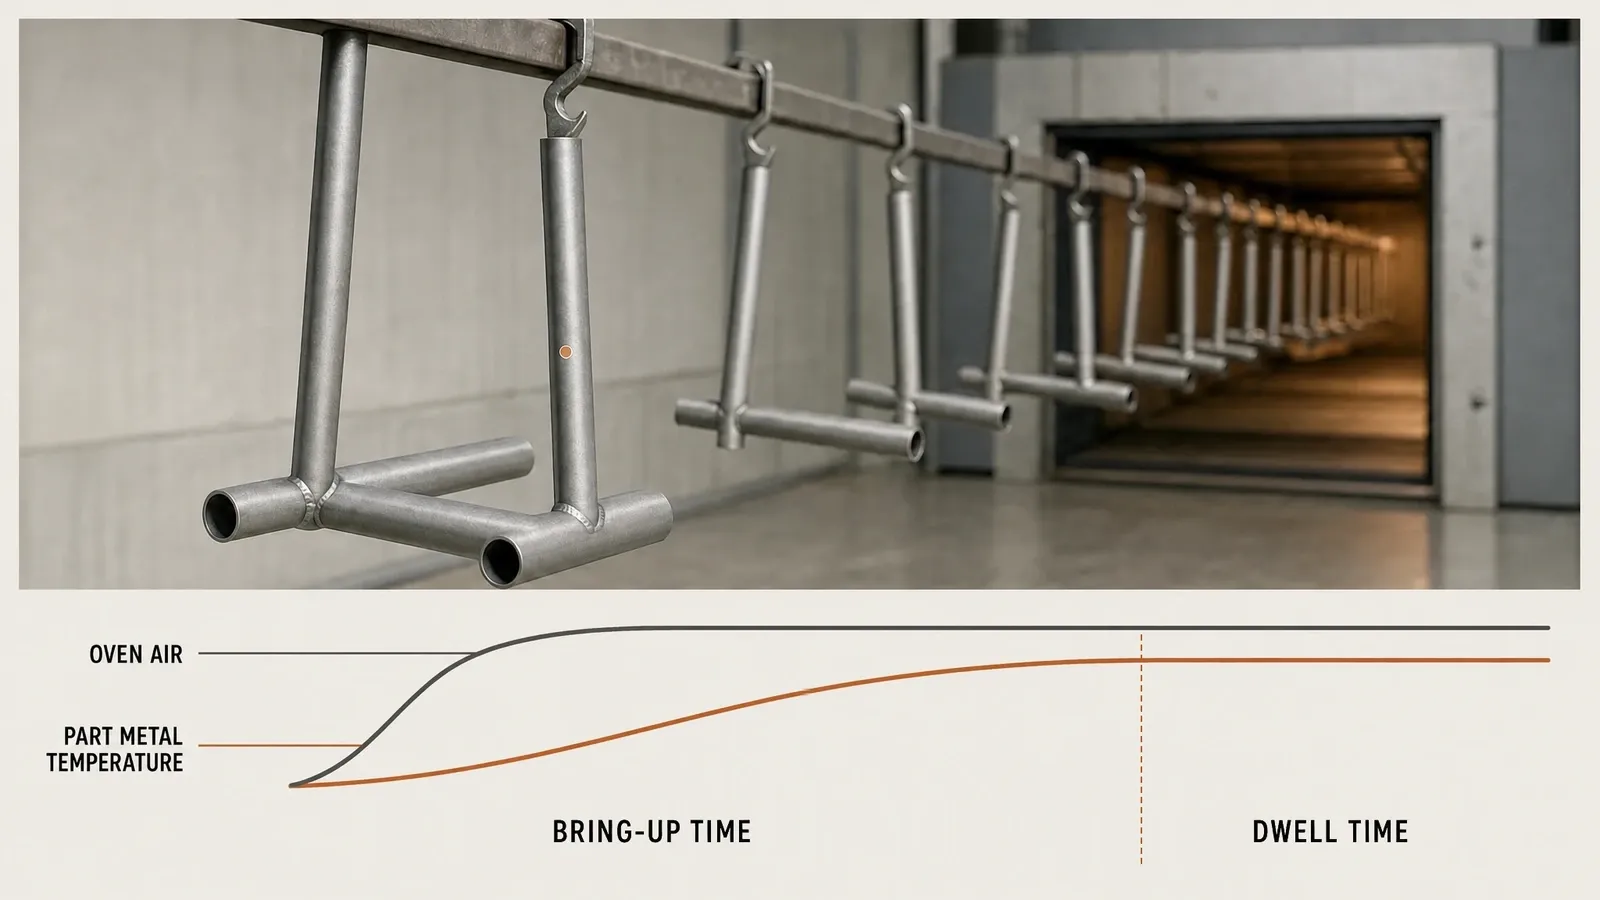
Het gedocumenteerde proces van Yuzhen Furniture hanteert een oveninstelling van 180–200°C en een geregistreerde verwarmingstijd van 15–20 minuten voor de betreffende werkstukken. Dit zijn bedrijfsprocesregistraties voor het van toepassing zijnde coatingtraject. De geselecteerde poedergegevens en de werkelijke metaaltemperatuur van het onderdeel laten zien hoe de instellingen van toepassing zijn op een specifiek onderdeel.
Koeling en kwaliteitsinspectie
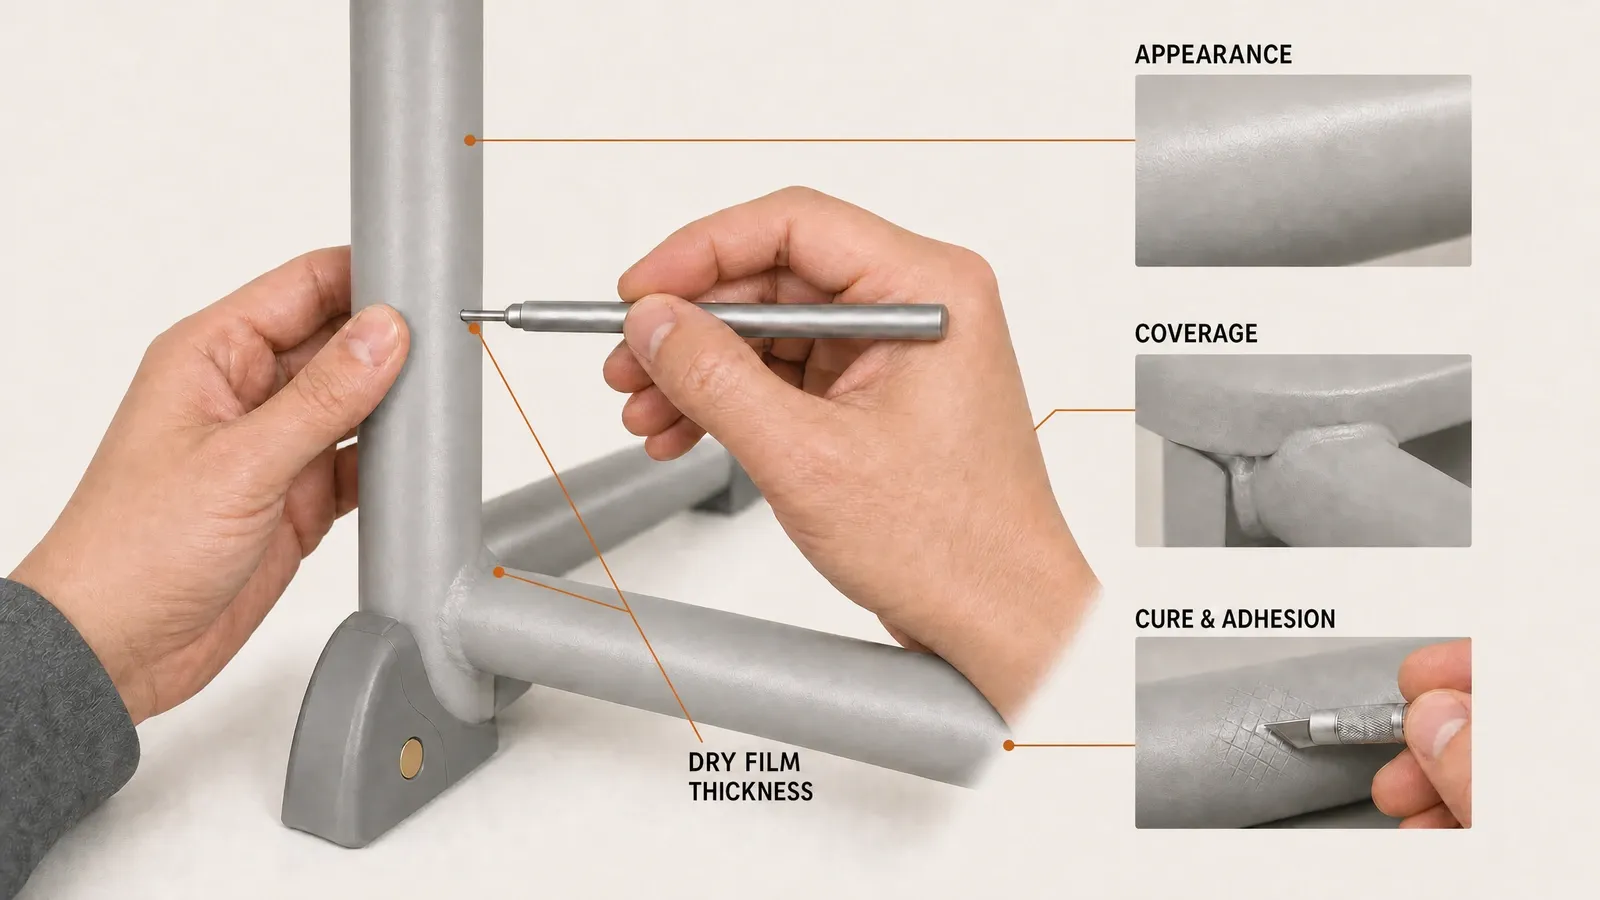
Het gecoate onderdeel moet afkoelen voorafgaand aan routineuze verwerking, montage of verpakking. Eenmaal afgekoeld kan het oppervlak worden geïnspecteerd in dezelfde volgorde als waarin een inspecteur het aantreft: eerst zichtbare afwerking en dekking, gevolgd door laagdikte, uitharding en hechting.
Visuele uitstraling en oppervlaktedekking
Visuele inspectie controleert of de afwerking gelijkmatig is en of alle gespecificeerde oppervlakken zijn bedekt. Kleur, glans en textuur moeten overeenkomen met de goedgekeurde afwerking. De inspecteur let ook op overgeslagen delen, deeltjes, speldeknopjes, kraters, blaasjes, krassen, verwerkingssporen en een te dunne dekking rond randen, hoeken, lassen of verdiepte delen.
De locatie en het patroon van een defect helpen de waarschijnlijke oorzaak te achterhalen. Oppervlakteverontreiniging kan de film lokaal verstoren; een ongelijkmatige aanbrenging kan te lichte of te zware plekken veroorzaken; uithardingscondities kunnen vloeiing, glans of hardheid beïnvloeden; en transport of behandeling kan een coating beschadigen nadat deze de oven verlaat. Bevindingen kunnen vervolgens worden gecorrigeerd en het betreffende gebied opnieuw gecontroleerd.
Droge laagdikte en coatingprestaties
Droge laagdikte, of DFT (dry film thickness), meet de uitgeharde coating op het metaal. Het resultaat wordt afgelezen ten opzichte van de toepasselijke product- of orderspecificatie en de vastgelegde meetmethode. Het gedocumenteerde bereik voor de afgewerkte laagdikte van Yuzhen Furniture is 50–100 µm voor het betreffende poedercoatproces.
Laagdikte beantwoordt één deel van de kwaliteitsvraag. Uithardingscontrole verifieert of het metaal gedurende de vereiste tijd de vereiste temperatuur heeft bereikt, terwijl hechtingstests nagaan hoe de film hecht aan het voorbehandelde substraat. Samen met de visuele beoordeling tonen deze controles of de coating de beoogde uitstraling, dekking, laagdikteopbouw, uitharding en hechting bezit.
Aandachtspunten bij poedergecoat schoolmeubilair
Het productieproces biedt inkopers en kwaliteitsinspecteurs een praktische methode om afgewerkt meubilair te beoordelen. De nuttigste controles richten zich direct op het oppervlak en het metalen onderdeel zelf:
| Controle | Waarop te letten | Waarom het belangrijk is |
|---|---|---|
| Algehele afwerking | Consistente kleur, glans of textuur over bijpassende onderdelen | Bevestigt het gespecificeerde visuele resultaat |
| Oppervlaktedekking | Doorlopende coating op vlakken, randen, hoeken, lassen en uitsparingen | Brengt gemiste of dun gecoate delen aan het licht |
| Zichtbare defecten | Geen ongewenste deeltjes, pinholes, kraters, blazen, krassen of transportschade | Identificeert bevindingen bij aanbrenging, uitharding of verwerking |
| Droge laagdikte | Metingen binnen het toepasselijke product- of orderbereik | Bevestigt de beoogde laagopbouw op het metaal |
| Uitharding en hechting | Resultaten die voldoen aan de geselecteerde coating- en inspectie-eisen | Bevestigt dat de laag is uitgehard en gehecht aan het voorbehandelde oppervlak |
Een monsterbeoordeling kan ook de afwerking vergelijken op de daadwerkelijke geometrie van het meubilair. Een vlak referentiepaneel kan niet elke lasnaad, buisverbinding, gevouwen rand of kastuitsparing op het eindproduct tonen. Controle van die specifieke punten verbindt de coatingeis met het onderdeel dat leerlingen en personeel daadwerkelijk zullen gebruiken.
De kwaliteit van de poedercoating maakt tevens deel uit van het bredere productieproces van het meubilair. Bewerking beïnvloedt lassen en randen vóór het coaten; montage en verplaatsing kunnen de afwerking naderhand beïnvloeden. De kwaliteitscontrolegids voor meubelproductie legt uit hoe de coatinginspectie aansluit op materialen, fabricage, montage, eindinspectie en verpakking. Yuzhen Furniture kan het metalen onderdeel, de afwerking, kleur, doelmarkt, hoeveelheid en projectvereisten doornemen via het fabrieksoverzicht en projectaanvraag pagina's.
Poedercoatproces: veelgestelde vragen
Hoe werkt poedercoating bij metalen schoolmeubilair?
Poedercoating maakt gebruik van een spuitpistool om droog poeder elektrostatisch te laden en aan te brengen op een geaard metalen onderdeel. Elektrostatische aantrekking houdt het ongeharde poeder op het oppervlak vast. Vervolgens smelt de hitte de deeltjes samen tot een continue film; thermohardend poeder verknoopt tevens tijdens het uitharden. Voorbehandeling van het oppervlak, dekkingsgraad bij het aanbrengen, uitharding en de eindinspectie bepalen het eindresultaat.
Waarom is voorbehandeling belangrijk vóór het poedercoaten?
Voorbehandeling verwijdert olie, roest, walshuid, stof en bewerkingsresten die een goede hechting van de coating kunnen belemmeren. Reiniging en een passende conversiebehandeling zorgen voor een metaaloppervlak met betere hechteigenschappen, terwijl spoelen en drogen resten en vocht verwijderen vóór het aanbrengen. De exacte volgorde hangt af van het substraat, de toestand ervan en de vereiste afwerking.
Hoe worden de uithardingstemperatuur en -tijd van poedercoating bepaald?
Het uitgangspunt is het moffelschema van de poederleverancier, waarin de vereiste metaaltemperatuur en -tijd van het onderdeel staan gespecificeerd. Het metaal moet eerst die temperatuur bereiken, waarna de aangegeven verblijftijd volgt. De dikte, massa, geometrie van het onderdeel, de ovenbelading en de luchtstroom beïnvloeden de opwarmcurve, waardoor een oventemperatuurprofiel de werkelijke conditie van het onderdeel kan verifiëren. De door Yuzhen Furniture gedocumenteerde oveninstelling van 180–200°C en opwarmtijd van 15–20 minuten gelden uitsluitend voor het beschreven proces.
Hoe dik is poedercoating op metalen schoolmeubilair?
De laagdikte van de poedercoating wordt na uitharding gemeten als droge laagdikte en dient te worden getoetst aan de geldende product- of orderspecificatie. De goedgekeurde procesregistratie van Yuzhen Furniture hanteert een bereik van 50–100 µm voor de uitgeharde film van de beschreven coating. Voor andere poeders en onderdelen geldt de dikte die voor die specifieke toepassing is gespecificeerd.
Op welke poedercoatdefecten moeten inkopers letten bij metalen schoolmeubilair?
Let op ontbrekende of te dunne dekking, ongewenste ingesloten deeltjes, pinholes, kraters, luchtbellen, krassen, transportschade en oneffenheden in kleur, glans of textuur. Randen, lasnaden, binnenhoeken en uitsparingen verdienen speciale aandacht omdat hun geometrie de dekking kan beïnvloeden. Controles van droge laagdikte, uitharding en hechting leveren informatie op die een visuele inspectie alleen niet kan bieden.
Methodologische bronnen: Powder Coating Instituut: Wat is poedercoaten?, Powder Coating Instituut: Veelgestelde vragen, APCS: Poedercoating 101, TIGER Het poedercoatingproces uitgelegd, TIGER Voorbehandeling voor poedercoating, Seattle Powder Coat Poedercoatingproces, PPG Voordelen van poedercoatingsen Thermaset Veelgestelde vragen over poedercoating.