Proses Pelapisan Serbuk untuk Furnitur Sekolah Berbahan Logam: Dari Perlakuan Awal hingga Inspeksi
Panduan berfokus proses mengenai bagaimana perlakuan awal, aplikasi elektrostatis, pematangan, pendinginan, dan inspeksi menghasilkan permukaan akhir berlapis serbuk pada furnitur sekolah berbahan logam.
Daftar Isi
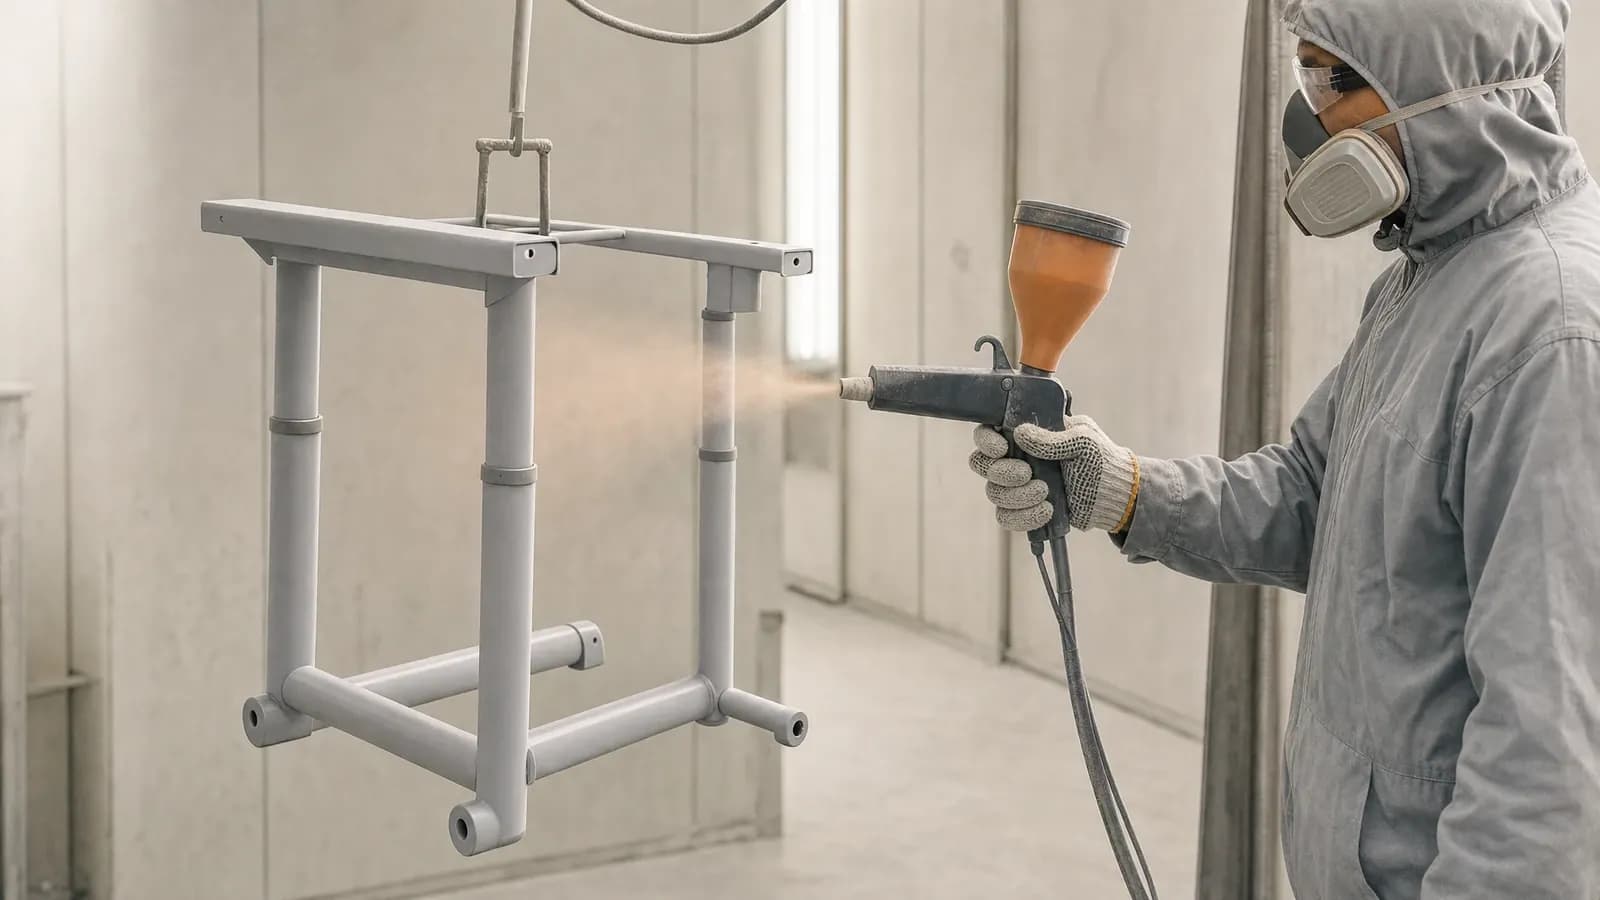
Powder coating memberikan lapisan pelindung dan dekoratif pada rangka meja dan kursi baja, kabinet logam, braket, serta komponen furnitur sekolah lainnya. Panduan ini menelusuri bagian logam melalui proses powder coating, mulai dari persiapan permukaan dan aplikasi elektrostatik hingga pematangan (curing), pendinginan, dan inspeksi akhir.
Apa Itu Powder Coating dan Mengapa Digunakan untuk Furnitur Sekolah Logam?
Powder coating adalah proses finishing logam kering. Bubuk pelapis yang digiling halus diaplikasikan ke permukaan logam melalui semprotan elektrostatik dan kemudian dipanaskan untuk membentuk lapisan film yang berkesinambungan. Lapisan akhir ini menutupi substrat tanpa pelarut cair seperti yang digunakan pada cat basah konvensional.
Finishing ini cocok untuk berbagai komponen logam di sekolah: rangka meja dan kursi siswa tubular, kaki meja, penyangga las, panel loker, pintu kabinet, serta konektor logam. Komponen-komponen ini sering dipindahkan, disentuh, dibersihkan, dan sesekali terbentur selama penggunaan sehari-hari. Powder coating yang disiapkan dan dimatangkan secara tepat memberikan permukaan keras yang tahan terhadap benturan, keausan, dan korosi sekaligus melindungi logam di bawahnya. Finishing warna, kilap (gloss), doff (matte), dan bertekstur juga memungkinkan proses yang sama mendukung beragam desain ruang kelas dan penyimpanan.
Aplikasi bubuk juga dapat memanfaatkan material pelapis secara efisien. Semprotan berlebih (overspray) dapat dikumpulkan dan digunakan kembali dalam sistem pemulihan yang sesuai, dan proses kering ini mengurangi ketergantungan pada pelarut serta emisi VOC yang menyertainya. Proses terdokumentasi Yuzhen Furniture mencatat pemulihan bubuk, pemanfaatan material di atas 95%, dan bubuk bebas pelarut tanpa emisi VOC untuk pelapisan yang dicakup. Kinerja finishing aktual terbentuk dari bubuk yang dipilih, substrat logam, perlakuan awal, ketebalan lapisan, dan proses pematangan (cure).
Gambaran Umum Proses Powder Coating
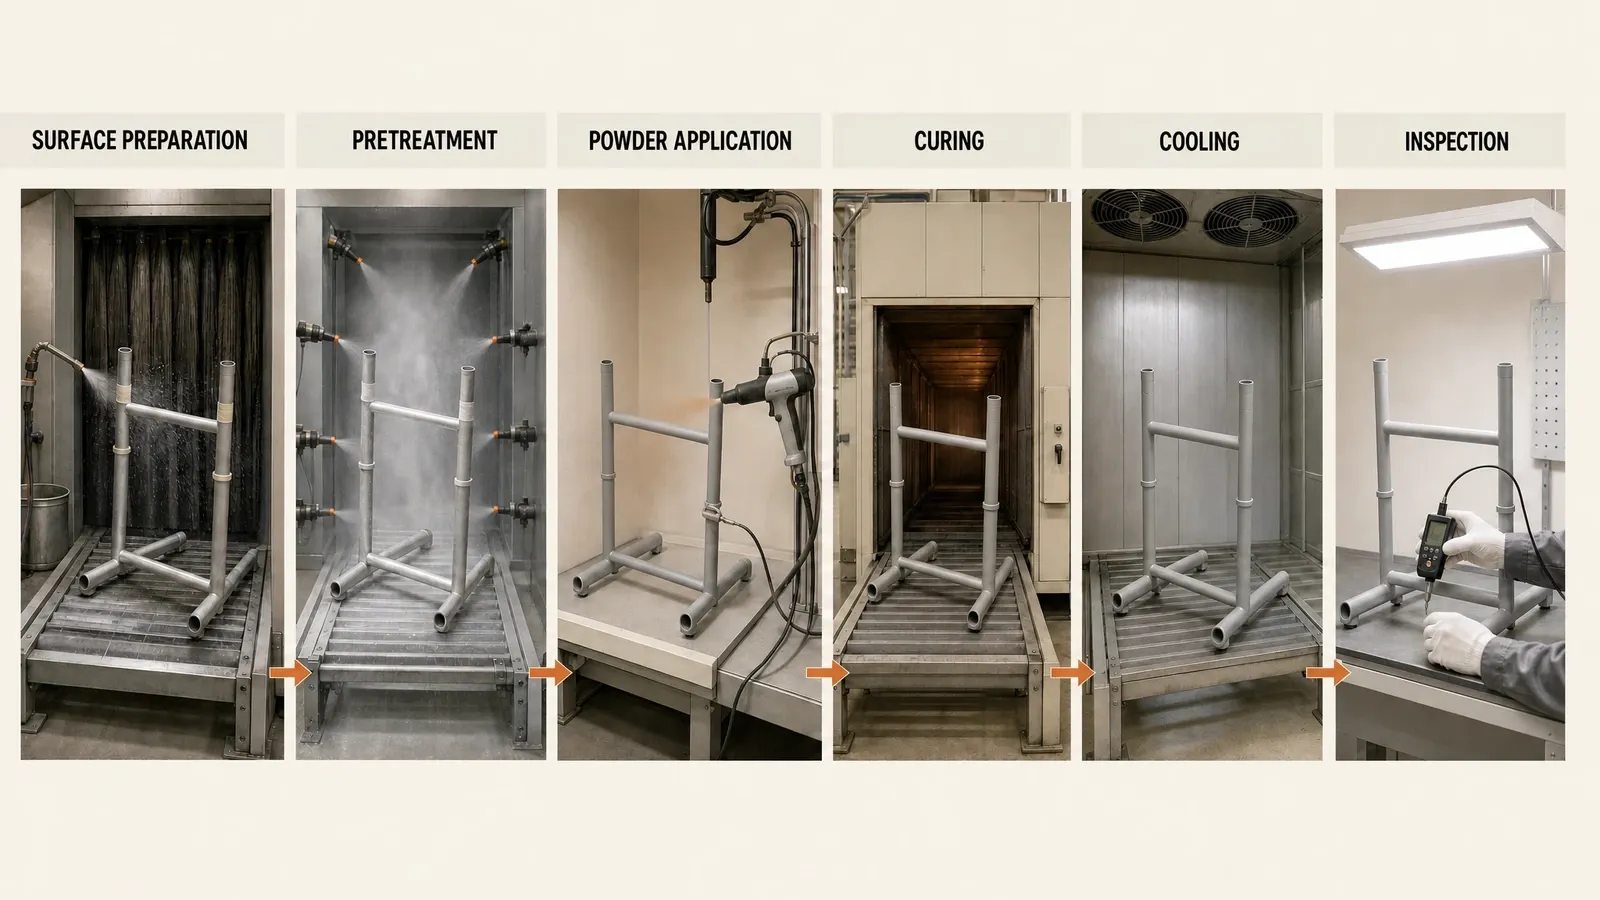
Tahapan utama proses powder coating mengikuti satu jalur berkesinambungan:
- Persiapan permukaan: menghilangkan minyak, karat, kerak giling (scale), debu, dan residu produksi.
- Perlakuan awal (pretreatment): membersihkan dan mengonversi permukaan logam, kemudian membilas, mengeringkan, dan menutup area tertentu (masking).
- Aplikasi elektrostatik: menyemprotkan bubuk bermuatan ke benda kerja yang diardekan (grounded).
- Pematangan (curing): memanaskan bubuk yang menempel hingga meleleh dan membentuk lapisan film akhir.
- Pendinginan: membiarkan bagian yang dilapisi mendingin sebelum penanganan dan pengerjaan lebih lanjut.
- Inspeksi: memeriksa tampilan visual, cakupan, ketebalan lapisan, pematangan, dan daya rekat.
Setiap tahap mempersiapkan benda kerja untuk tahap berikutnya. Bagian-bagian berikut menjelaskan apa yang terjadi di setiap tahap dan bagaimana pengaruhnya terhadap permukaan akhir.
Perlakuan Awal Logam: Menyiapkan Permukaan untuk Pelapisan
Proses pra-perlakuan untuk pelapisan serbuk menciptakan permukaan yang akan menerima lapisan film. Minyak, karat, kerak giling (mill scale), debu, dan sisa fabrikasi mengganggu kontak lapisan dan di kemudian hari dapat muncul sebagai daya rekat yang lemah, melepuh, atau korosi di bawah lapisan film. Pra-perlakuan menghilangkan kontaminan ini dan menghasilkan permukaan logam yang bersih serta siap mengikat.
Pembersihan dan Penghilangan Kontaminan Permukaan
Metode pembersihan disesuaikan dengan kondisi komponen. Penghilangan lemak (degreasing) membersihkan minyak dan sisa pemrosesan. Karat dan oksida lepas dapat dihilangkan secara kimiawi atau dengan metode mekanis seperti blasting. Kerak yang lebih tebal atau endapan yang membandel mungkin memerlukan pembersihan mekanis yang lebih intensif. Oleh karena itu, panel baja yang dibentuk, rangka pipa las, dan komponen yang sebelumnya terpapar dapat memerlukan persiapan yang berbeda.
Alur pra-perlakuan terdokumentasi milik Yuzhen Furniture menggunakan pembersihan lemak dan penghilangan karat pada komponen logam yang tercakup. Koreksi permukaan lokal, pengamplasan, atau pendempulan dapat ditambahkan jika kondisi komponen memerlukannya; ini merupakan perlakuan pendukung dan bukan langkah tetap untuk setiap komponen.
Fosfatasi, Pembilasan, dan Pengeringan
Setelah kontaminan dihilangkan, fosfatasi dapat menciptakan lapisan konversi yang mendukung daya rekat lapisan dan perlindungan terhadap korosi. Pembilasan membersihkan kotoran yang terlepas dan sisa bahan perlakuan dari permukaan, sementara pengeringan menyeluruh mencegah kelembapan tertinggal di bawah lapisan serbuk. Alur kerja terdokumentasi milik Yuzhen Furniture memadukan pembersihan lemak, penghilangan karat, dan fosfatasi untuk komponen yang relevan.
Penutupan (masking) melindungi ulir, permukaan kontak (mating surfaces), titik kontak listrik, lubang, dan area lain yang harus bebas dari lapisan pelindung. Beberapa komponen mungkin juga menerima pengamplasan, pendempulan, atau pemanasan awal jika kondisi permukaan atau persyaratan pelapisannya menuntut hal tersebut. Urutan utama pra-perlakuan tetap jelas: hilangkan kontaminasi, siapkan permukaan logam, bilas dan keringkan, lalu lindungi area yang tidak boleh dilapisi.
Aplikasi Serbuk Elektrostatik
Cara Kerja Aplikasi Serbuk Elektrostatik
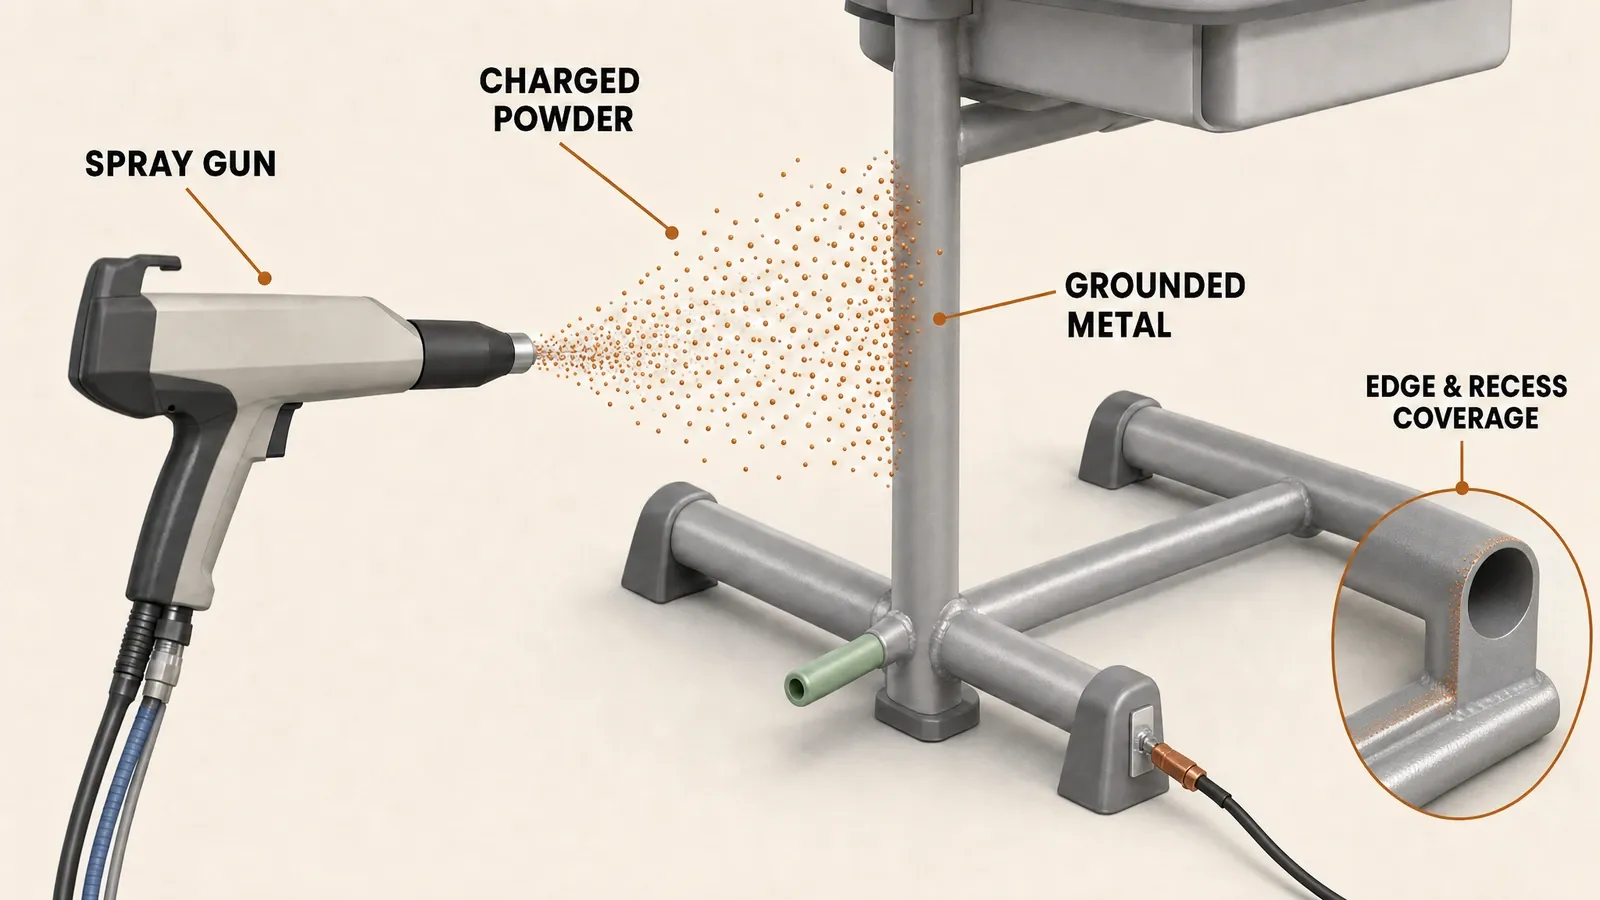
Dalam proses pelapisan serbuk elektrostatik, udara bertekanan membawa serbuk melalui pistol semprot, tempat partikel-partikel memperoleh muatan listrik. Benda kerja digantung pada konveyor atau perlengkapan yang terhubung ke arde (grounding). Medan listrik dan pergerakan udara membawa partikel bermuatan menuju logam, dan gaya tarik elektrostatik menahannya di permukaan sebagai lapisan serbuk yang belum matang.
Pentanahan (grounding) yang andal memberikan jalur muatan melalui benda kerja dan memungkinkan serbuk menumpuk pada permukaan yang dituju. Aliran serbuk, jarak semprotan, pergerakan pistol semprot, posisi komponen, dan kecepatan konveyor kemudian menentukan seberapa merata lapisan terbentuk. Pada tahap ini, pelapis masih berupa serbuk lepas; oven nantinya akan mengubahnya menjadi lapisan film padat.
Mencapai Cakupan pada Tepi, Sudut, dan Area Ceruk
Furnitur sekolah berbahan logam mencakup lebih dari sekadar permukaan datar yang terbuka. Rangka pipa baja memiliki sambungan las, panel lemari yang ditekuk menciptakan sudut internal, dan braket dapat memiliki celah sempit atau bidang ceruk. Serbuk biasanya mencapai bidang terbuka lebih mudah daripada sudut yang dalam dan saluran.
Geometri ceruk dapat menciptakan efek sangkar Faraday, yaitu saat medan listrik terkonsentrasi di dekat bukaan dan lebih sedikit serbuk yang mencapai area terdalam. Sudut pistol semprot, jarak semprotan, pergerakan udara, pengaturan listrik, orientasi benda kerja, dan pentanahan dapat disesuaikan untuk meningkatkan jangkauan serta cakupan. Pengaturan ini membantu serbuk mengikuti bentuk sebenarnya dari rangka meja atau lemari, alih-alih menumpuk tebal di permukaan yang paling mudah dijangkau dan tipis di bagian ceruk.
Pengeringan dan Pematangan (Curing): Mengubah Serbuk Menjadi Lapisan Pelindung
Peleburan, Aliran, dan Pematangan (Curing)
Panas mengubah serbuk yang menempel menjadi lapisan akhir. Partikel meleleh, menyatu, dan mengalir di seluruh permukaan untuk membentuk film yang kontinu. Pada serbuk termoset, panas juga memicu reaksi ikatan silang (cross-linking) yang membentuk lapisan padat akhir. Serbuk termoplastik melunak dan mengalir saat dipanaskan tanpa mekanisme ikatan silang kimiawi yang sama.
Seiring terbentuknya lapisan film, warna, kilap, tekstur, kekerasan, daya rekat, dan performa perlindungannya terbentuk. Pematangan (curing) yang sempurna menghasilkan permukaan yang kontinu; pematangan yang tidak lengkap atau berlebihan dapat mengubah tampilan dan kinerjanya. Oleh karena itu, data teknis pemasok serbuk memberikan jadwal pematangan (cure schedule) untuk material yang dipilih.
Mengontrol Suhu Logam dan Waktu Pematangan (Curing)
Suhu udara oven dan suhu logam komponen menggambarkan kondisi yang berbeda. Udara dapat mencapai suhu yang ditentukan (set point) sebelum pipa baja, rangka las, atau braket tebal mencapai suhu yang disyaratkan oleh serbuk. Waktu pemanasan awal (bring-up time) mencakup periode pemanasan ini. Waktu tahan (dwell time) dimulai setelah logam mencapai suhu yang ditentukan dan tetap berada di sana selama durasi yang dipersyaratkan.
Ketebalan komponen, massa, geometri, pola pemuatan, dan aliran udara semuanya memengaruhi kurva pemanasan. Profil oven menunjukkan bagaimana benda kerja aktual memanas dan membantu memastikan bahwa suhu logamnya mengikuti jadwal pematangan serbuk.
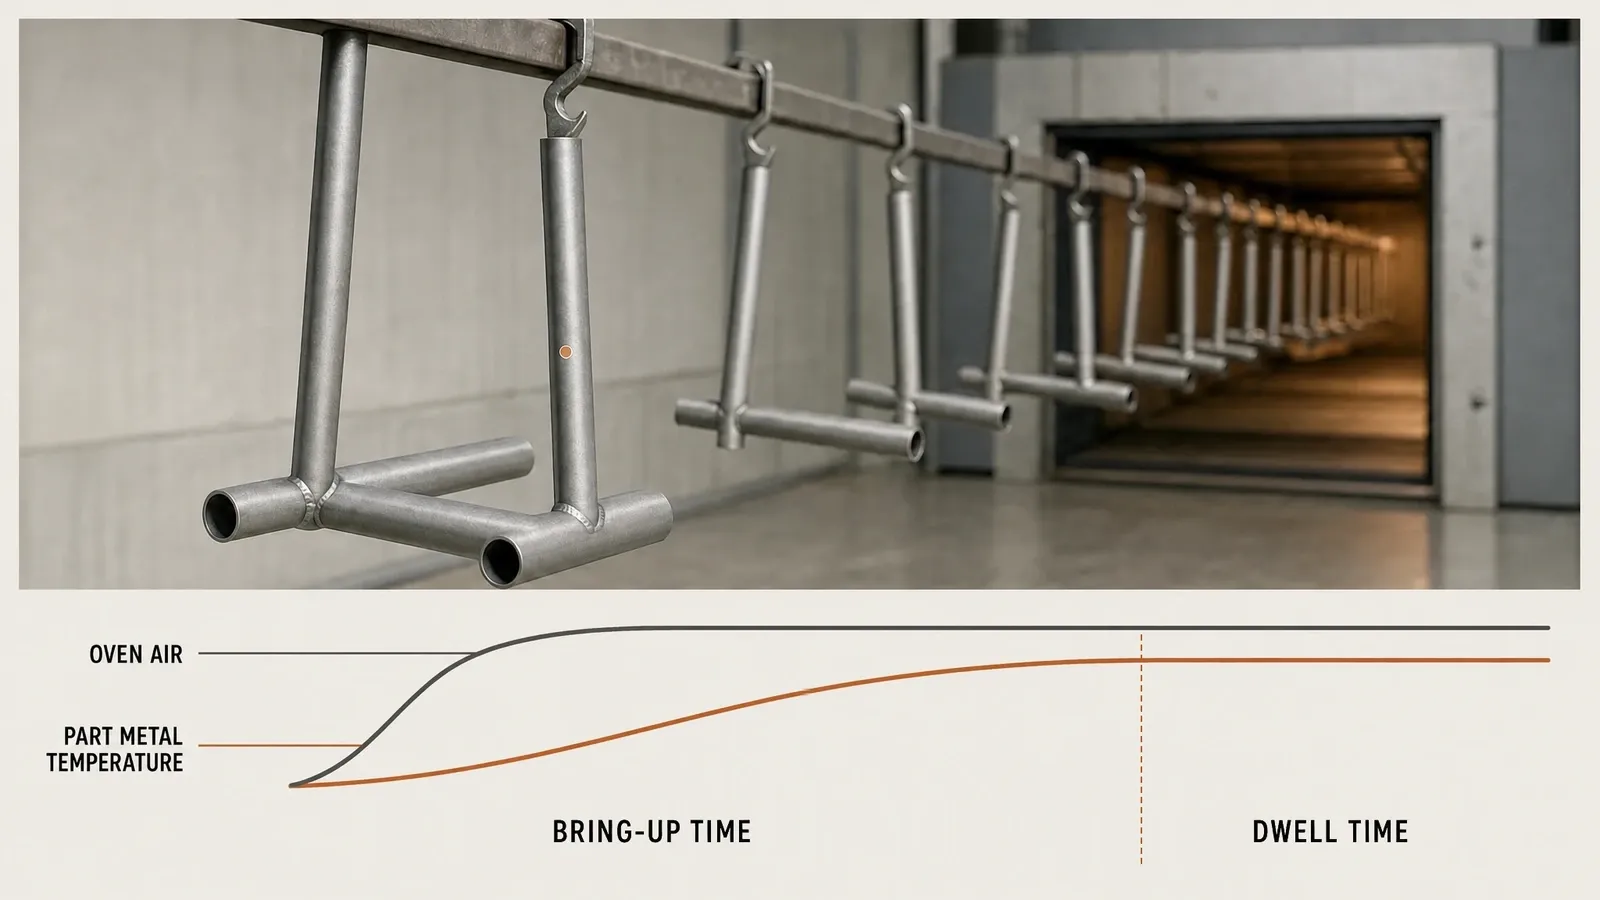
Proses terdokumentasi milik Yuzhen Furniture menggunakan pengaturan oven sebesar 180–200°C dan waktu pemanasan tercatat selama 15–20 menit untuk benda kerja yang tercakup. Ini adalah catatan proses perusahaan untuk alur pelapisan yang berlaku. Data serbuk yang dipilih dan suhu logam komponen yang sebenarnya menunjukkan bagaimana pengaturan tersebut berlaku untuk komponen tertentu.
Pendinginan dan Pemeriksaan Kualitas
Komponen yang dilapisi perlu didinginkan sebelum penanganan rutin, perakitan, atau pengemasan. Setelah dingin, permukaan dapat diperiksa sesuai urutan yang dihadapi peninjau: tampilan akhir yang terlihat dan cakupan terlebih dahulu, diikuti oleh ketebalan lapisan, pematangan, dan adhesi.
Tampilan Visual dan Cakupan Permukaan
Pemeriksaan visual memastikan apakah hasil akhir merata dan apakah semua permukaan yang ditentukan telah tertutupi. Warna, tingkat kilap, dan tekstur harus sesuai dengan hasil akhir yang disetujui. Peninjau juga mencari area yang terlewat, partikel, lubang jarum, kawah, gelembung, goresan, tanda bekas penanganan, serta cakupan tipis di sekitar tepi, sudut, sambungan las, atau area ceruk.
Lokasi dan pola cacat membantu mengidentifikasi kemungkinan sumbernya. Kontaminasi permukaan dapat mengganggu lapisan secara lokal; pengaplikasian yang tidak merata dapat menyisakan area tipis atau tebal; kondisi pematangan dapat memengaruhi kehalusan aliran serbuk, kilap, atau kekerasan; dan penanganan dapat meninggalkan bekas pada lapisan setelah keluar dari oven. Temuan kemudian dapat diperbaiki dan area yang terkena diperiksa kembali.
Ketebalan Lapisan Kering dan Performa Pelapisan
Ketebalan lapisan kering, atau DFT, mengukur lapisan yang telah matang pada logam. Hasilnya dibaca terhadap spesifikasi produk atau pesanan yang berlaku serta metode pengukuran yang dinyatakan. Rentang lapisan jadi terdokumentasi milik Yuzhen Furniture adalah 50–100 µm untuk proses pelapisan serbuk yang tercakup.
Ketebalan lapisan menjawab salah satu bagian dari parameter kualitas. Konfirmasi pematangan memeriksa apakah logam mencapai suhu yang diperlukan selama waktu yang dibutuhkan, sementara pengujian adhesi memeriksa seberapa kuat lapisan mengikat pada substrat yang telah disiapkan. Bersama dengan tinjauan visual, pemeriksaan ini menunjukkan apakah pelapisan memiliki tampilan, cakupan, ketebalan lapisan, pematangan, dan ikatan yang diinginkan.
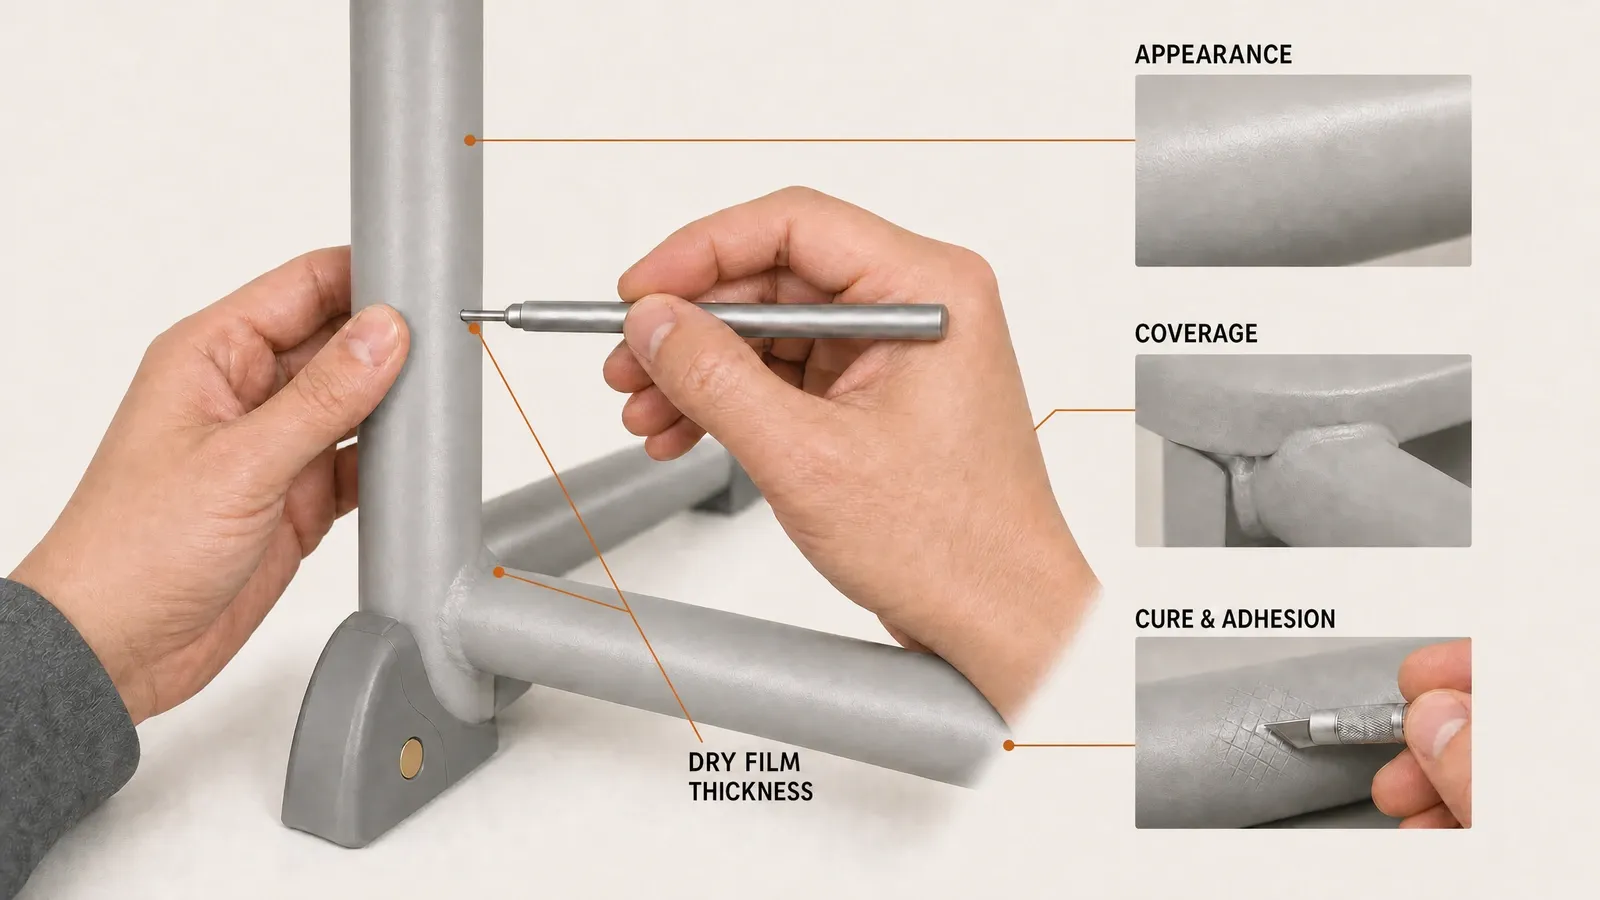
Hal yang Perlu Diperiksa pada Furnitur Sekolah Berlapis Serbuk
Proses produksi memberi pembeli dan peninjau kualitas cara praktis untuk memeriksa furnitur yang telah selesai. Pemeriksaan yang paling berguna difokuskan langsung pada permukaan dan komponen logam itu sendiri:
| Pemeriksaan | Hal yang perlu diperhatikan | Alasan pentingnya |
|---|---|---|
| Hasil akhir keseluruhan | Warna, tingkat kilap, atau tekstur yang konsisten pada seluruh bagian yang serasi | Memastikan hasil visual sesuai spesifikasi |
| Cakupan permukaan | Lapisan menerus pada permukaan, tepi, sudut, sambungan las, dan lekukan | Menunjukkan area yang terlewat atau dilapisi terlalu tipis |
| Cacat yang terlihat | Bebas dari partikel yang tidak diinginkan, lubang jarum (pinhole), kawah (crater), gelembung, goresan, atau kerusakan akibat penanganan | Mengidentifikasi temuan pada aplikasi, proses pengeringan/curing, atau penanganan |
| Ketebalan lapisan kering | Pengukuran berada dalam rentang produk atau pesanan yang berlaku | Memastikan ketebalan lapisan film yang diharapkan pada logam |
| Kematangan lapisan (cure) dan daya rekat | Hasil yang memenuhi persyaratan pelapisan dan inspeksi yang ditentukan | Memastikan lapisan film telah mengeras (cured) dan melekat kuat pada permukaan yang telah dipersiapkan |
Pemeriksaan sampel juga dapat membandingkan hasil akhir pada geometri furnitur sebenarnya. Panel referensi datar tidak dapat memperlihatkan setiap sambungan las, pertemuan pipa, tepi tekukan, atau ceruk kabinet yang ada pada produk jadi. Memeriksa titik-titik tersebut menghubungkan persyaratan pelapisan dengan komponen yang akan digunakan oleh siswa dan staf.
Kualitas pelapisan serbuk (powder coating) juga merupakan bagian dari keseluruhan alur produksi furnitur. Fabrikasi memengaruhi hasil pengelasan dan tepi sebelum pelapisan; perakitan dan penanganan dapat memengaruhi hasil akhir sesudahnya. Bagian panduan pengendalian mutu manufaktur furnitur menjelaskan bagaimana inspeksi pelapisan selaras dengan bahan baku, fabrikasi, perakitan, inspeksi akhir, dan pengemasan. Yuzhen Furniture dapat meninjau komponen logam, hasil akhir, warna, target pasar, kuantitas, dan kebutuhan proyek melalui gambaran umum pabrik dan permintaan proyek halaman.
Proses Powder Coating: Pertanyaan yang Sering Diajukan
Bagaimana cara kerja powder coating pada furnitur sekolah berbahan logam?
Powder coating menggunakan spray gun untuk memberi muatan elektrostatik pada serbuk kering dan mengaplikasikannya ke komponen logam yang terhubung ke arde (grounded). Daya tarik elektrostatik menahan serbuk yang belum matang pada permukaan. Panas kemudian melelehkan dan meratakan partikel menjadi lapisan film kontinu; serbuk termoset juga mengalami pengikatan silang (cross-link) saat matang. Penyiapan permukaan, cakupan aplikasi, pematangan (curing), dan inspeksi akhir menentukan hasil jadinya.
Mengapa pra-perlakuan penting sebelum powder coating?
Pra-perlakuan (pretreatment) menghilangkan minyak, karat, kerak, debu, dan sisa pemrosesan yang dapat mengganggu kontak lapisan coating. Pembersihan dan perlakuan konversi yang tepat menciptakan permukaan logam yang lebih mudah mengikat, sementara pembilasan dan pengeringan menghilangkan sisa residu dan kelembapan sebelum aplikasi. Rangkaian sebenarnya mengikuti substrat, kondisinya, dan lapisan akhir yang dibutuhkan.
Bagaimana suhu dan waktu pematangan powder coating ditentukan?
Mulailah dengan jadwal pematangan (cure schedule) dari pemasok serbuk, yang menentukan suhu logam komponen dan waktu yang diperlukan. Logam terlebih dahulu harus mencapai suhu tersebut, diikuti dengan waktu penahanan (dwell time) yang ditentukan. Ketebalan komponen, massa, geometri, beban oven, dan aliran udara memengaruhi kurva pemanasan, sehingga profil oven dapat memastikan kondisi aktual komponen. Pengaturan oven Yuzhen Furniture yang tercatat yaitu 180–200°C dan waktu pemanasan 15–20 menit hanya berlaku untuk proses yang dicakup.
Berapa ketebalan powder coating pada furnitur sekolah berbahan logam?
Ketebalan powder coating diukur setelah pematangan sebagai ketebalan film kering (dry film thickness) dan harus dibaca mengacu pada spesifikasi produk atau pesanan yang berlaku. Catatan proses yang disetujui milik Yuzhen Furniture menggunakan rentang film jadi 50–100 µm untuk pelapisan yang dicakup. Serbuk dan komponen lain menggunakan ketebalan yang ditentukan untuk aplikasinya masing-masing.
Cacat powder coating apa yang harus diperiksa pembeli pada furnitur sekolah berbahan logam?
Periksa adanya area yang terlewat atau lapisan tipis, partikel asing, pinhole, kawah (crater), gelembung, goresan, bekas penanganan, serta ketidakkonsistenan warna, kilap (gloss), atau tekstur. Bagian tepi, sambungan las, sudut dalam, dan ceruk memerlukan perhatian saksama karena geometrinya dapat memengaruhi cakupan lapisan. Pemeriksaan ketebalan film kering, kematangan, dan daya rekat memberikan informasi tambahan yang tidak dapat diperoleh dari inspeksi visual saja.
Referensi metode: Powder Coating Institut: Apa itu Pelapisan Serbuk (Powder Coating)?, Powder Coating Institut: Pertanyaan yang Sering Diajukan, APCS: Pelapisan Serbuk 101, TIGER Penjelasan Proses Pelapisan Serbuk, TIGER : Pra-perlakuan Pelapisan Serbuk, Seattle Powder Coat Proses Pelapisan Serbuk, PPG Keunggulan Pelapis Serbuk, dan Thermaset Pertanyaan yang Sering Diajukan (FAQ) tentang Bubuk Pelapis Serbuk.