Processus de thermolaquage du mobilier scolaire métallique : du prétraitement à l'inspection
Un guide technique détaillant comment le prétraitement, l'application électrostatique, la cuisson, le refroidissement et l'inspection créent une surface thermolaquée sur le mobilier scolaire métallique.
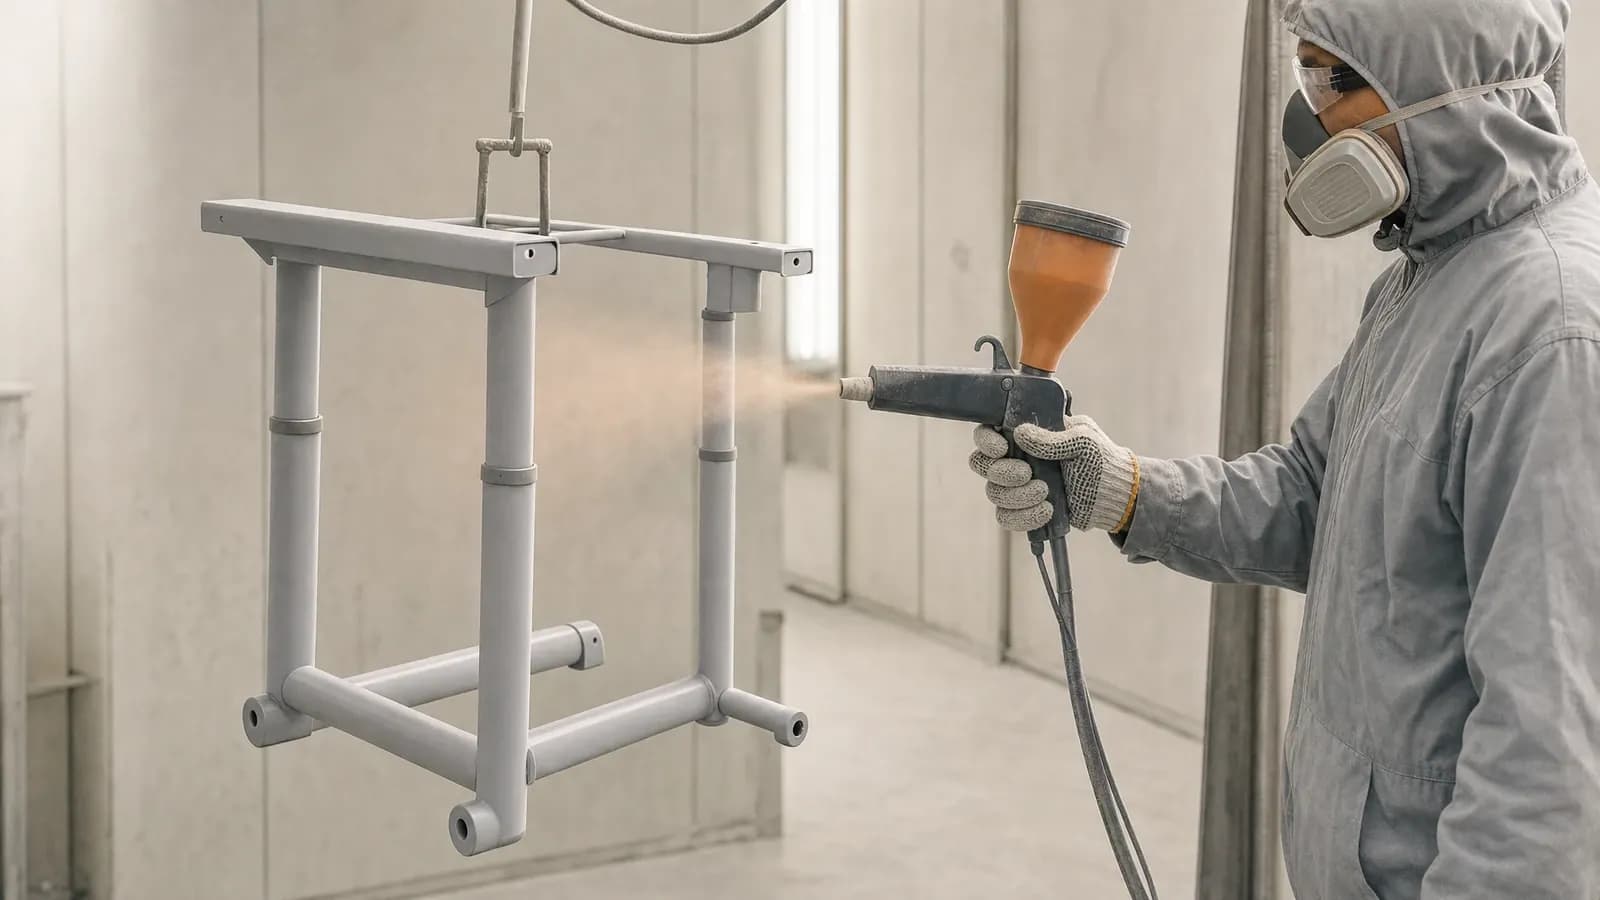
Table des matières
Le thermolaquage confère aux structures de tables et de chaises scolaires en acier, aux armoires métalliques, aux équerres et aux autres composants de mobilier scolaire une finition protectrice et décorative. Ce guide suit une pièce métallique tout au long du processus de thermolaquage, de la préparation de surface et de l'application électrostatique jusqu'à la cuisson, au refroidissement et à l'inspection finale.
Qu'est-ce que le thermolaquage et pourquoi est-il utilisé pour le mobilier scolaire en métal ?
Le thermolaquage est un procédé de finition métallique à sec. Une poudre de revêtement finement broyée est appliquée sur une surface métallique par pulvérisation électrostatique, puis chauffée pour former un film continu. La couche finie recouvre le substrat sans nécessiter le solvant porteur liquide utilisé dans la peinture liquide conventionnelle.
Cette finition convient à de nombreuses pièces métalliques présentes dans les écoles : piètements tubulaires de bureaux et de chaises scolaires, pieds de table, supports soudés, panneaux de casiers, portes d'armoires et éléments d'assemblage métalliques. Ces composants sont déplacés, touchés, nettoyés et parfois heurtés lors de l'utilisation quotidienne. Un thermolaquage correctement préparé et polymérisé apporte une surface dure qui résiste aux chocs, à l'usure et à la corrosion tout en protégeant le métal sous-jacent. Les finitions de couleur, brillantes, mates et texturées permettent également au même procédé de s'adapter à différents agencements de salles de classe et d'espaces de rangement.
L'application de poudre permet également d'utiliser le matériau de revêtement de manière efficace. L'excédent de pulvérisation peut être collecté et réutilisé dans un système de récupération adapté, et ce procédé à sec réduit la dépendance aux solvants ainsi que les émissions de COV associées. Le processus documenté de Yuzhen Furniture enregistre la récupération de poudre, un taux d'utilisation de la matière supérieur à 95 % et une poudre sans solvant sans aucune émission de COV pour le revêtement concerné. Les performances réelles de la finition dépendent de la poudre sélectionnée, du substrat métallique, du prétraitement, de l'épaisseur du film et de la cuisson.
Aperçu du procédé de thermolaquage
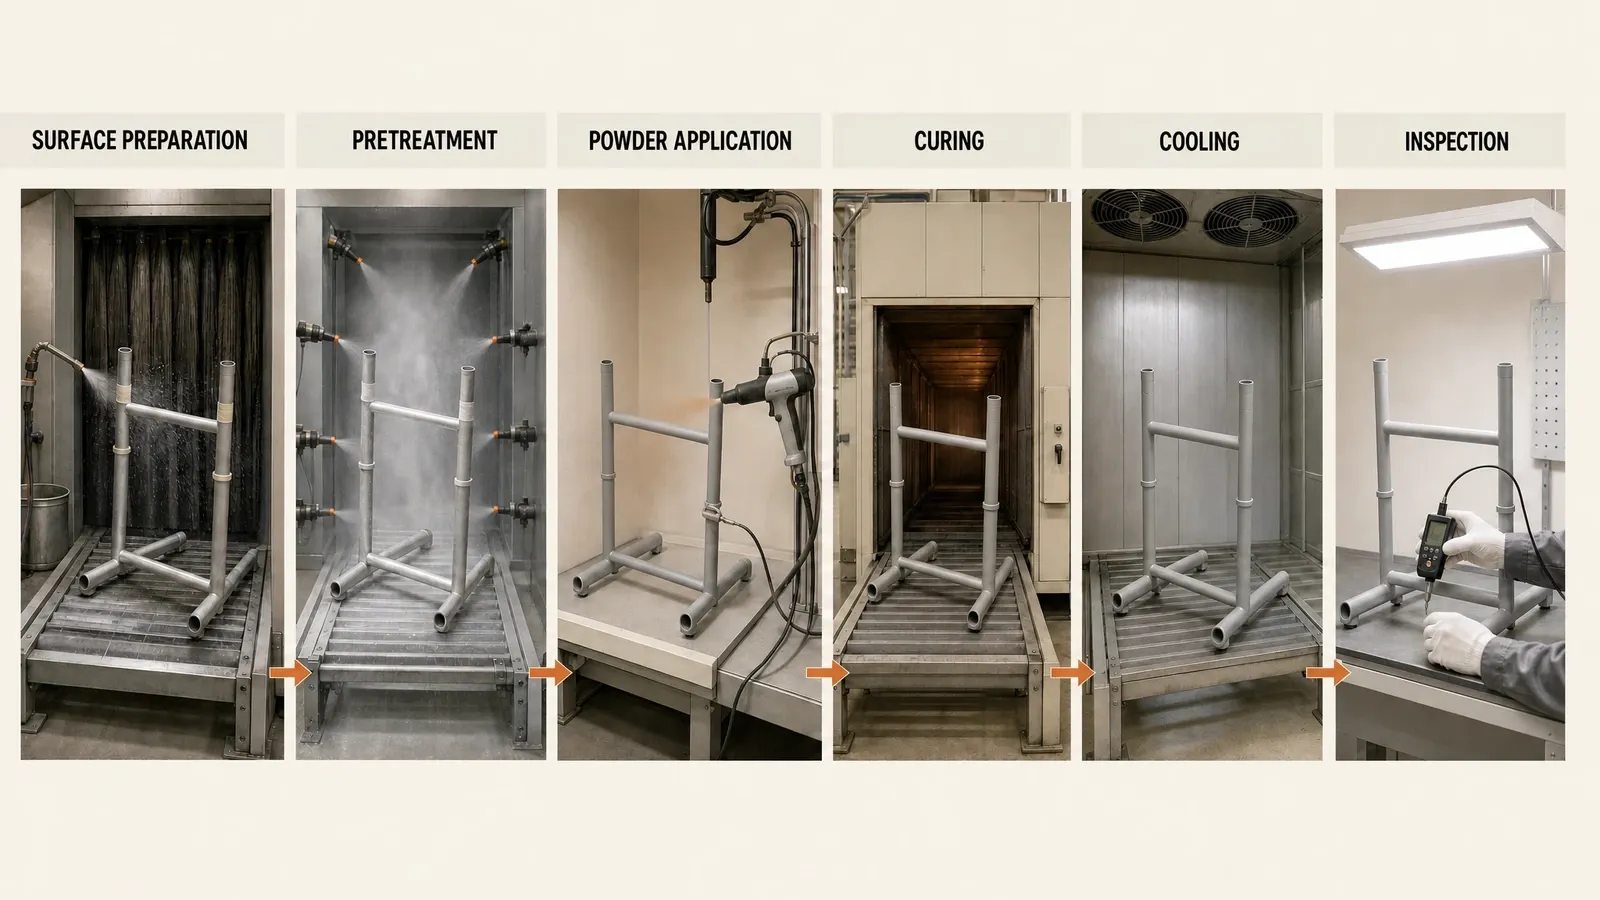
Les principales étapes du procédé de thermolaquage suivent un cycle continu :
- Préparation de surface : éliminer l'huile, la rouille, la calamine, la poussière et les résidus de production.
- Prétraitement : nettoyer et convertir chimiquement la surface métallique, puis rincer, sécher et masquer les zones spécifiées.
- Application électrostatique : pulvériser la poudre chargée sur la pièce reliée à la terre.
- Cuisson : chauffer la poudre déposée jusqu'à ce qu'elle fonde et forme le revêtement fini.
- Refroidissement : laisser refroidir la pièce revêtue avant la manipulation et les opérations ultérieures.
- Inspection : vérifier l'aspect, la couverture, l'épaisseur du film, la cuisson et l'adhérence.
Chaque étape prépare la pièce pour la suivante. Les sections suivantes expliquent le déroulement de chaque étape et son effet sur la surface finie.
Prétraitement des métaux : préparer la surface pour le revêtement
Le processus de prétraitement pour le thermolaquage prépare la surface qui recevra le film. L'huile, la rouille, la calamine, la poussière et les résidus d'usinage perturbent le contact du revêtement et peuvent se manifester ultérieurement sous forme d'adhérence médiocre, de cloquage ou de corrosion sous le film. Le prétraitement élimine ces contaminants et laisse une surface métallique propre et propice à l'accroche.
Nettoyage et élimination des contaminants de surface
Le procédé de nettoyage s'adapte à l'état de la pièce. Le dégraissage retire les huiles et les résidus de traitement. La rouille et l'oxyde non adhérent s'éliminent chimiquement ou par des méthodes mécaniques comme le grenaillage. Une calamine plus épaisse ou des dépôts tenaces peuvent exiger un nettoyage mécanique plus vigoureux. Un panneau en acier embouti, un piètement tubulaire soudé et un composant préalablement exposé aux intempéries nécessitent donc des préparations distinctes.
La chaîne de prétraitement documentée de Yuzhen Furniture applique le dégraissage et le décapage de la rouille sur les éléments métalliques concernés. Des retouches de surface ciblées, du ponçage ou du masticage peuvent être ajoutés si l'état de la pièce l'impose ; il s'agit d'opérations d'appoint et non d'étapes systématiques pour l'ensemble des composants.
Phosphatation, rinçage et séchage
Une fois les impuretés éliminées, la phosphatation permet de créer une couche de conversion qui favorise l'adhérence du revêtement et la protection anticorrosion. Le rinçage évacue les salissures détachées ainsi que les résidus de traitement, tandis qu'un séchage complet évite le piégeage d'humidité sous la couche de poudre. La chaîne documentée de Yuzhen Furniture combine dégraissage, décapage de la rouille et phosphatation pour les pièces concernées.
Le masquage protège les filetages, les portées d'assemblage, les points de contact électrique, les perçages et les autres zones devant rester exemptes de revêtement. Certaines pièces subissent également un ponçage, un masticage ou un préchauffage si leur état de surface ou les exigences du revêtement l'imposent. L'ordre des étapes de prétraitement reste constant : retirer les contaminants, préparer le support métallique, le rincer puis le sécher, et enfin masquer les zones à préserver.
Application électrostatique de la poudre
Principe de l'application électrostatique de poudre
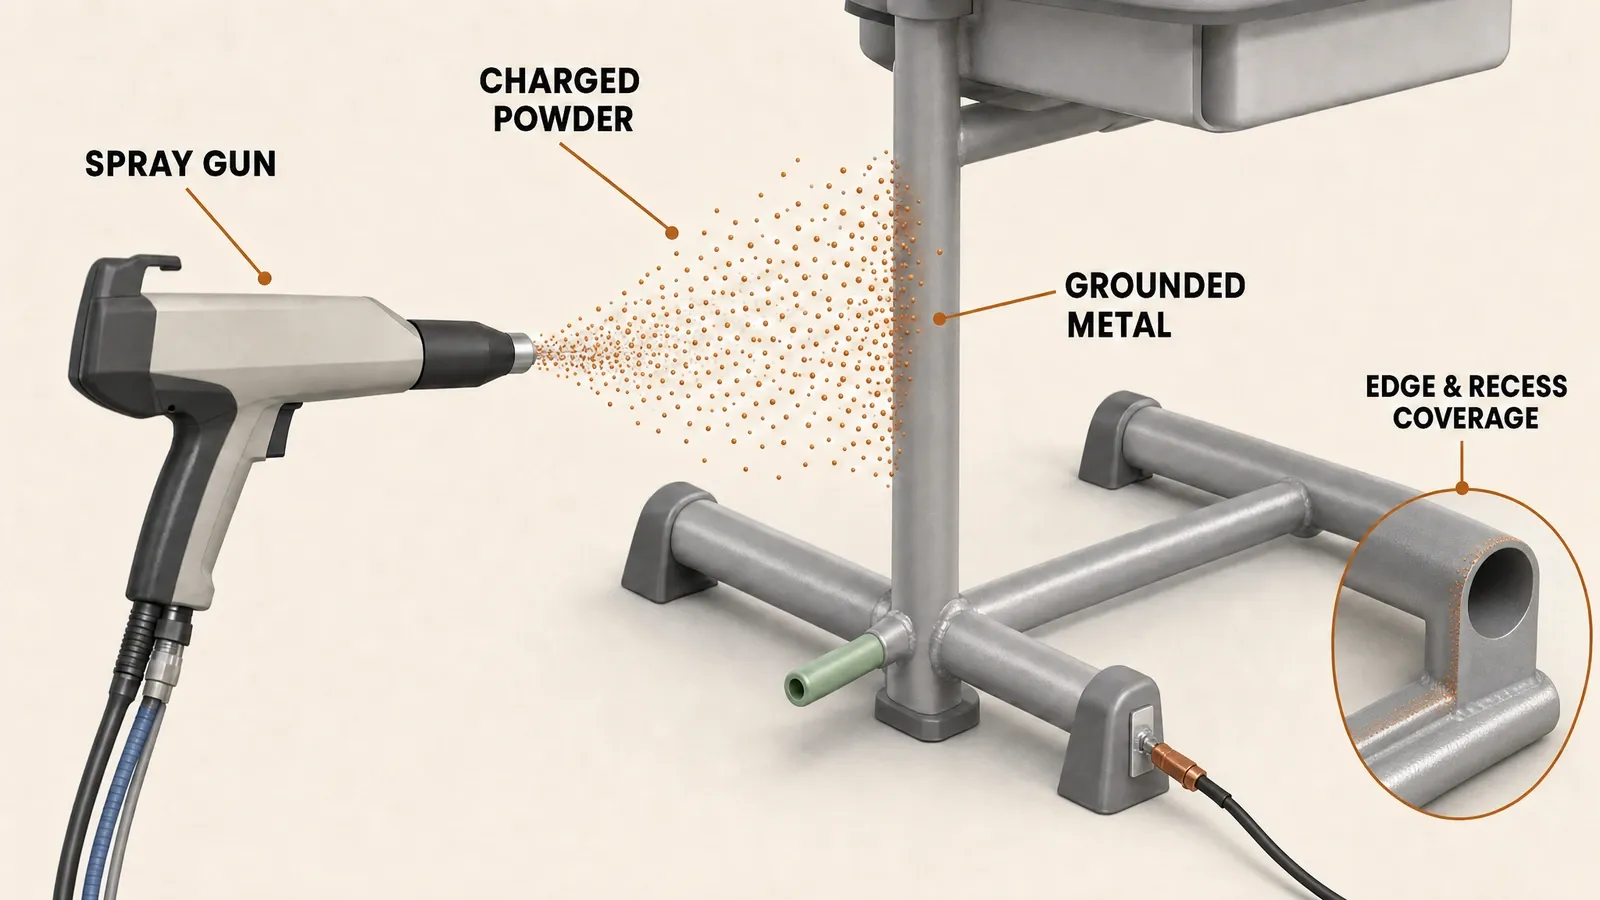
Dans le processus de poudrage électrostatique, l'air comprimé achemine la poudre vers le pistolet applicateur, où les particules reçoivent une charge électrique. La pièce est suspendue à un convoyeur ou à un support relié à la terre. Le champ électrique et le flux d'air dirigent les particules chargées vers le métal, et l'attraction électrostatique les maintient sur la surface sous la forme d'un dépôt non polymérisé.
Une mise à la terre fiable permet à la charge de s'évacuer à travers la pièce et favorise la déposition régulière de la poudre sur la surface prévue. Le débit de poudre, la distance de projection, le balayage du pistolet, l'orientation de la pièce et la vitesse du convoyeur déterminent ensuite l'homogénéité du film. À ce stade, le dépôt reste une poudre volatile ; le passage au four la transformera ultérieurement en un film continu.
Couverture des arêtes, des angles et des zones en retrait
Le mobilier scolaire métallique ne se résume pas à de larges surfaces planes. Les structures en tubes d'acier comportent des jonctions soudées, le pliage des casiers génère des angles rentrants, et les platines de fixation peuvent présenter des jours étroits ou des renfoncements. La poudre atteint généralement plus facilement les parois ouvertes que les fonds d'angles et les gorges.
Les géométries en creux peuvent générer un effet de cage de Faraday, où le champ électrique se concentre aux abords de l'ouverture, limitant la pénétration de la poudre au fond du logement. L'orientation du pistolet, la distance de tir, les flux d'air, les réglages électriques, la disposition de la pièce et la mise à la terre peuvent être ajustés pour optimiser l'accès et le recouvrement. Ces réglages permettent à la poudre d'épouser le profil réel d'un piètement de table ou d'un meuble de rangement, sans surcharge sur les zones exposées ni manque d'épaisseur dans les retraits.
Polymérisation : transformation de la poudre en revêtement protecteur
Fusion, étalement et réticulation
L'apport thermique transforme la poudre déposée en revêtement final. Les particules fondent, s'amalgament et s'étalent sur la surface pour former un film régulier. Avec les poudres thermodurcissables, la chaleur amorce également une réaction de réticulation qui confère au revêtement sa rigidité définitive. Les poudres thermoplastiques se ramollissent et s'étalent sous l'action thermique sans recourir au même mécanisme chimique de réticulation.
Au fur et à mesure que le film se développe, sa teinte, sa brillance, sa texture, sa dureté, son adhérence et ses capacités protectrices prennent forme. Une cuisson complète produit une surface continue ; une cuisson insuffisante ou excessive altère l'aspect visuel et les performances mécaniques. La fiche technique du fabricant de poudre spécifie par conséquent le barème de cuisson propre à chaque produit.
Contrôle de la température du métal et du temps de cuisson
La température de l'air du four et la température à cœur du métal correspondent à des paramètres distincts. L'air peut atteindre sa consigne avant qu'un tube d'acier, une structure mécano-soudée ou une équerre épaisse n'atteignent la température prescrite pour la poudre. La phase de montée en température correspond à cette période de chauffe. Le temps de chambrage commence une fois que le métal atteint la température prescrite et s'y maintient pendant la durée requise.
L'épaisseur de la pièce, sa masse, sa géométrie, le schéma de chargement et le flux d'air influencent tous la courbe de montée en température. Une courbe de cuisson au four montre la façon dont la pièce réelle chauffe et permet de confirmer que la température du métal respecte le cycle de polymérisation de la poudre.
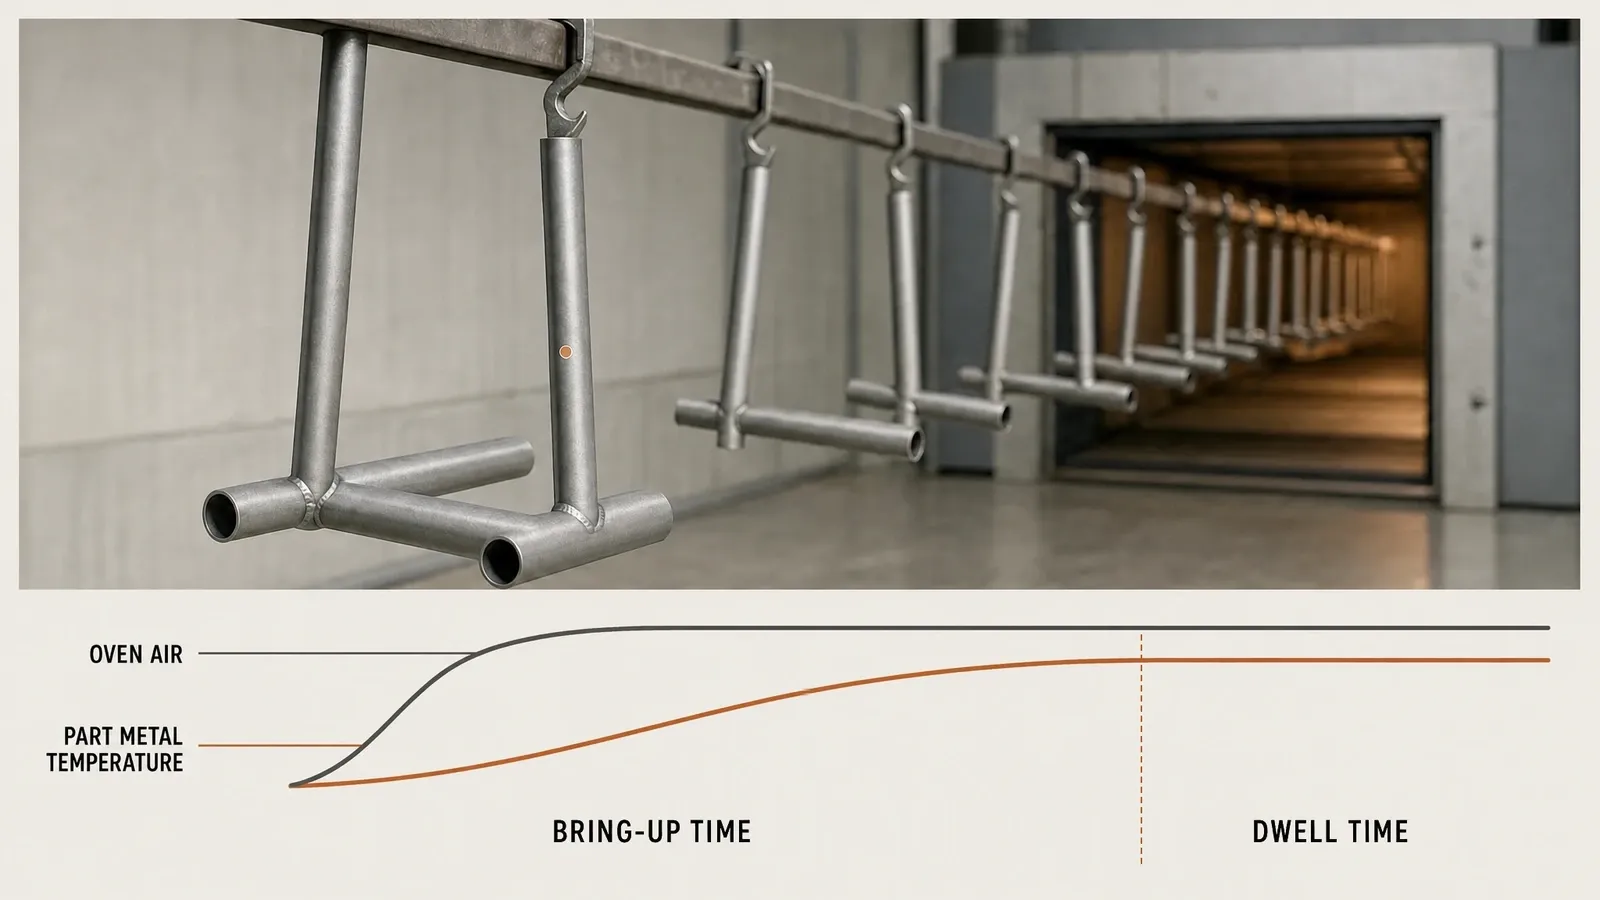
Le procédé documenté de Yuzhen Furniture utilise un réglage de four de 180 à 200°C et un temps de chauffe consigné de 15 à 20 minutes pour les pièces concernées. Il s'agit d'enregistrements de fabrication internes pour la gamme de revêtement applicable. Les spécifications de la poudre sélectionnée et la température effective du métal de la pièce montrent comment ces réglages s'appliquent à un composant précis.
Refroidissement et contrôle qualité
La pièce revêtue doit refroidir avant toute manipulation courante, tout assemblage ou tout emballage. Une fois refroidie, la surface peut être inspectée dans l'ordre où l'évaluateur la découvre : l'aspect visible et le pouvoir couvrant en premier, suivis de l'épaisseur du film, de la polymérisation et de l'adhérence.
Aspect visuel et couverture de la surface
Le contrôle visuel vérifie la régularité de la finition et la couverture complète des surfaces spécifiées. La couleur, la brillance et la texture doivent correspondre à la finition approuvée. L'inspecteur recherche également les manques, particules, piqûres, cratères, bulles, rayures, traces de manipulation et faibles épaisseurs au niveau des arêtes, des angles, des soudures ou des creux.
L'emplacement et la configuration d'un défaut aident à en identifier la cause probable. Une contamination de surface peut altérer le film localement ; une application irrégulière peut laisser des zones trop fines ou trop épaisses ; les conditions de cuisson peuvent influer sur l'étalement, le brillant ou la dureté ; et la manipulation peut marquer le revêtement à sa sortie du four. Les anomalies constatées peuvent ensuite être corrigées et la zone concernée contrôlée à nouveau.
Épaisseur du film sec et tenue du revêtement
L'épaisseur du film sec (DFT) mesure le revêtement polymérisé sur le métal. Le résultat est comparé aux spécifications applicables du produit ou de la commande et à la méthode de mesure indiquée. La plage d'épaisseur de film sec documentée de Yuzhen Furniture est de 50 à 100 µm pour le procédé de thermolaquage concerné.
L'épaisseur du film ne répond qu'à un aspect de la qualité. La confirmation de la polymérisation vérifie si le métal a atteint la température requise pendant le temps prescrit, tandis que le test d'adhérence évalue l'accroche du film sur le support préparé. Associés à l'examen visuel, ces contrôles établissent si le revêtement présente l'aspect, la couverture, l'épaisseur, la polymérisation et l'adhérence attendus.
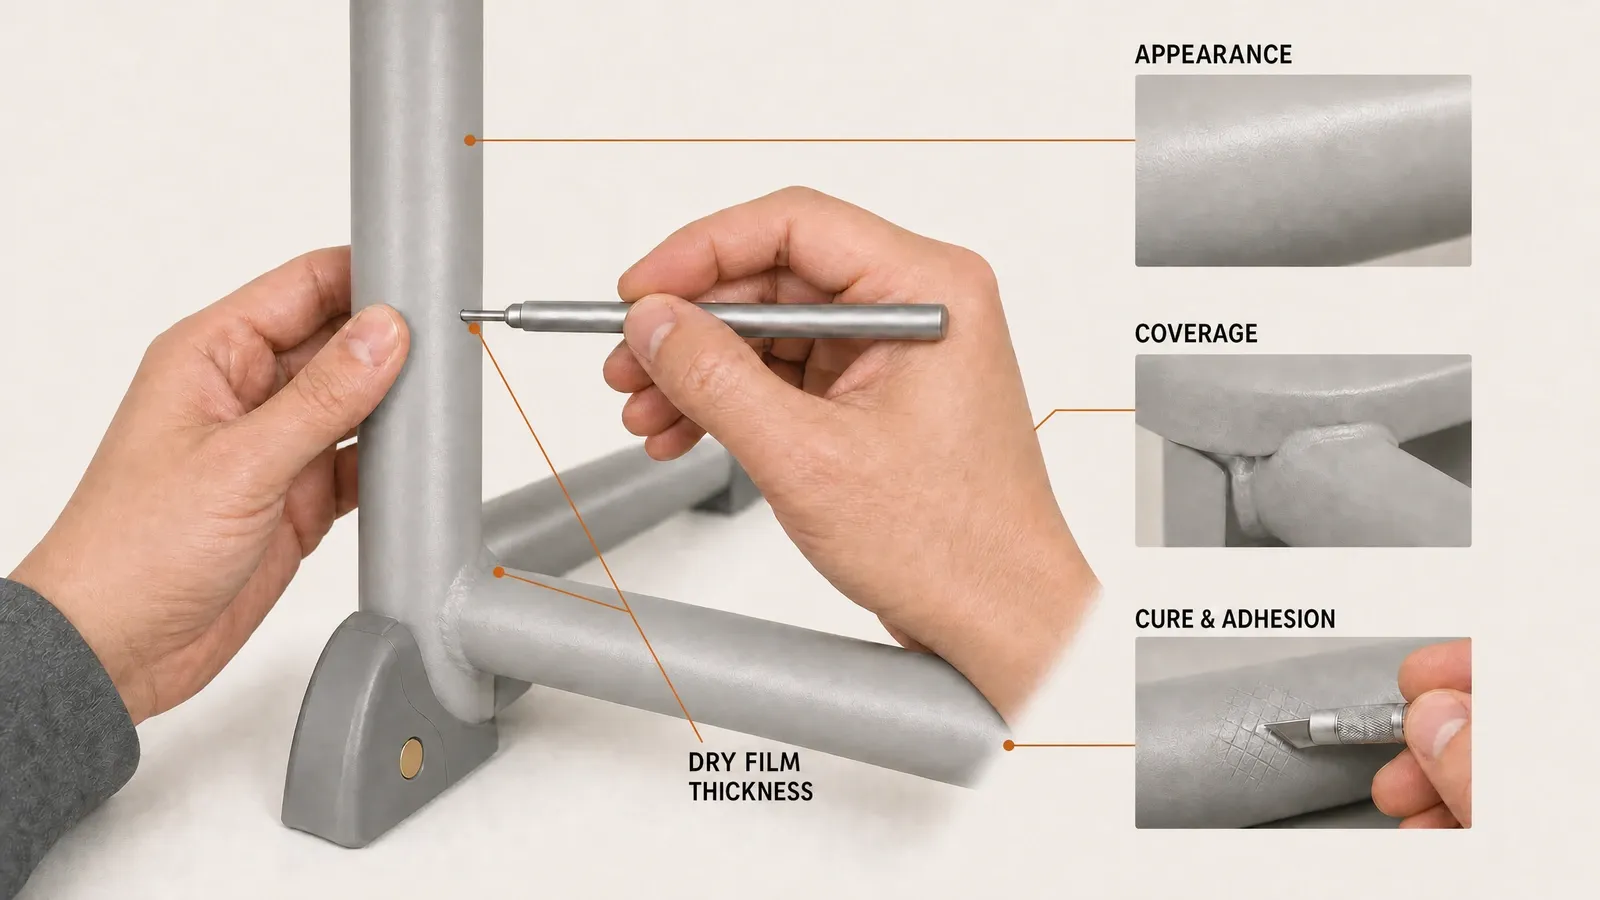
Points à vérifier sur le mobilier scolaire thermolaqué
Le processus de fabrication offre aux acheteurs et aux contrôleurs qualité une méthode concrète pour examiner le mobilier fini. Les contrôles les plus pertinents portent directement sur la surface et le composant métallique lui-même :
| Contrôle | Éléments à vérifier | Importance |
|---|---|---|
| Finition générale | Couleur, brillance ou texture uniformes sur l'ensemble des pièces assorties | Confirme la conformité avec le rendu visuel spécifié |
| Couverture de la surface | Revêtement continu sur les faces, bords, coins, soudures et recoins | Révèle les zones non couvertes ou trop finement revêtues |
| Défauts visibles | Absence de particules indésirables, piqûres, cratères, bulles, rayures ou dommages dus à la manipulation | Identifie les anomalies d'application, de cuisson ou de manipulation |
| Épaisseur du film sec | Mesures situées dans la plage applicable au produit ou à la commande | Confirme l'épaisseur de film prévue sur le métal |
| Polymérisation et adhérence | Résultats conformes aux exigences de revêtement et d'inspection retenues | Confirme que le film a durci et adhéré à la surface préparée |
L'examen d'un échantillon permet également d'évaluer la finition sur la géométrie réelle du meuble. Un panneau de référence plat ne peut pas reproduire chaque joint soudé, intersection de tubes, bord plié ou recoin de caisson présent sur le produit fini. Le contrôle de ces zones permet de relier les exigences de revêtement au composant que les élèves et le personnel utiliseront au quotidien.
La qualité du thermolaquage s'intègre également dans le processus plus large de fabrication du mobilier. L'usinage influe sur les soudures et les arêtes avant le revêtement ; l'assemblage et la manutention peuvent en altérer la finition par la suite. Le guide de contrôle qualité de la fabrication de mobilier explique comment l'inspection du revêtement s'articule avec les matériaux, l'usinage, l'assemblage, l'inspection finale et l'emballage. Yuzhen Furniture peut examiner les composants métalliques, la finition, la couleur, le marché cible, les quantités ainsi que les exigences de votre projet via sa présentation d'usine et sa demande de projet pages.
Procédé de thermolaquage : foire aux questions
Comment fonctionne le thermolaquage sur le mobilier scolaire métallique ?
Le thermolaquage utilise un pistolet pulvérisateur pour charger électrostatiquement la poudre sèche et l'appliquer sur une pièce métallique reliée à la terre. L'attraction électrostatique retient la poudre non polymérisée à la surface. La chaleur fait ensuite fondre et s'étaler les particules en un film continu ; la poudre thermodurcissable se réticule également lors de la cuisson. La préparation de surface, la couverture lors de l'application, la cuisson et l'inspection finale déterminent le résultat fini.
Pourquoi le prétraitement est-il important avant le thermolaquage ?
Le prétraitement élimine l'huile, la rouille, la calamine, la poussière et les résidus d'usinage susceptibles d'entraver le contact du revêtement. Un nettoyage et un traitement de conversion approprié créent une surface métallique facilitant l'adhérence, tandis que le rinçage et le séchage éliminent les résidus et l'humidité avant l'application. La séquence exacte dépend du substrat, de son état et de la finition requise.
Comment détermine-t-on la température et la durée de cuisson du thermolaquage ?
Commencez par la fiche de cuisson du fournisseur de poudre, qui précise la température du métal de la pièce et le temps requis. Le métal doit d'abord atteindre cette température, puis le temps de maintien spécifié s'applique. L'épaisseur, la masse et la géométrie de la pièce, la charge du four et la circulation de l'air influent sur la courbe de chauffe, de sorte qu'un profil de cuisson du four permet de confirmer l'état réel de la pièce. Le réglage de four documenté par Yuzhen Furniture de 180 à 200°C et le temps de chauffe de 15 à 20 minutes s'appliquent uniquement au procédé visé.
Quelle est l'épaisseur du thermolaquage sur le mobilier scolaire métallique ?
L'épaisseur du thermolaquage se mesure après cuisson sous forme d'épaisseur de film sec et doit être vérifiée par rapport aux spécifications applicables du produit ou de la commande. L'enregistrement de procédé validé de Yuzhen Furniture prévoit une plage de film fini de 50 à 100 µm pour le revêtement concerné. Les autres poudres et composants utilisent l'épaisseur spécifiée pour leur propre application.
Quels défauts de thermolaquage les acheteurs doivent-ils vérifier sur le mobilier scolaire métallique ?
Vérifiez l'absence de manques ou d'épaisseurs insuffisantes, de particules incrustées, de piqûres, de cratères, de cloques, de rayures, de marques de manipulation ainsi que les hétérogénéités de couleur, de brillance ou de texture. Les arêtes, soudures, angles intérieurs et renfoncements requièrent une attention particulière, leur géométrie pouvant affecter l'uniformité du dépôt. Les contrôles d'épaisseur de film sec, de polymérisation et d'adhérence apportent des données qu'une simple inspection visuelle ne peut fournir.
Références méthodologiques : Powder Coating Institute : Qu'est-ce que le thermolaquage ?, Powder Coating Institute : Foire aux questions, APCS : Thermolaquage 101, TIGER : Le procédé de thermolaquage expliqué, TIGER : Prétraitement pour le thermolaquage, Seattle Powder Coat : Procédé de thermolaquage, PPG : Avantages des revêtements en poudre, et Thermaset : FAQ sur la poudre de thermolaquage.