فرآیند پوششدهی پودری مبلمان فلزی مدارس: از پیشدرمان تا بازرسی
راهنمایی متمرکز بر فرآیند در خصوص نحوه ایجاد سطح پوششدادهشده با پودر روی مبلمان فلزی مدارس از طریق پیشدرمان، اعمال الکترواستاتیک، پخت، خنکسازی و بازرسی نهایی.
فهرست مطالب
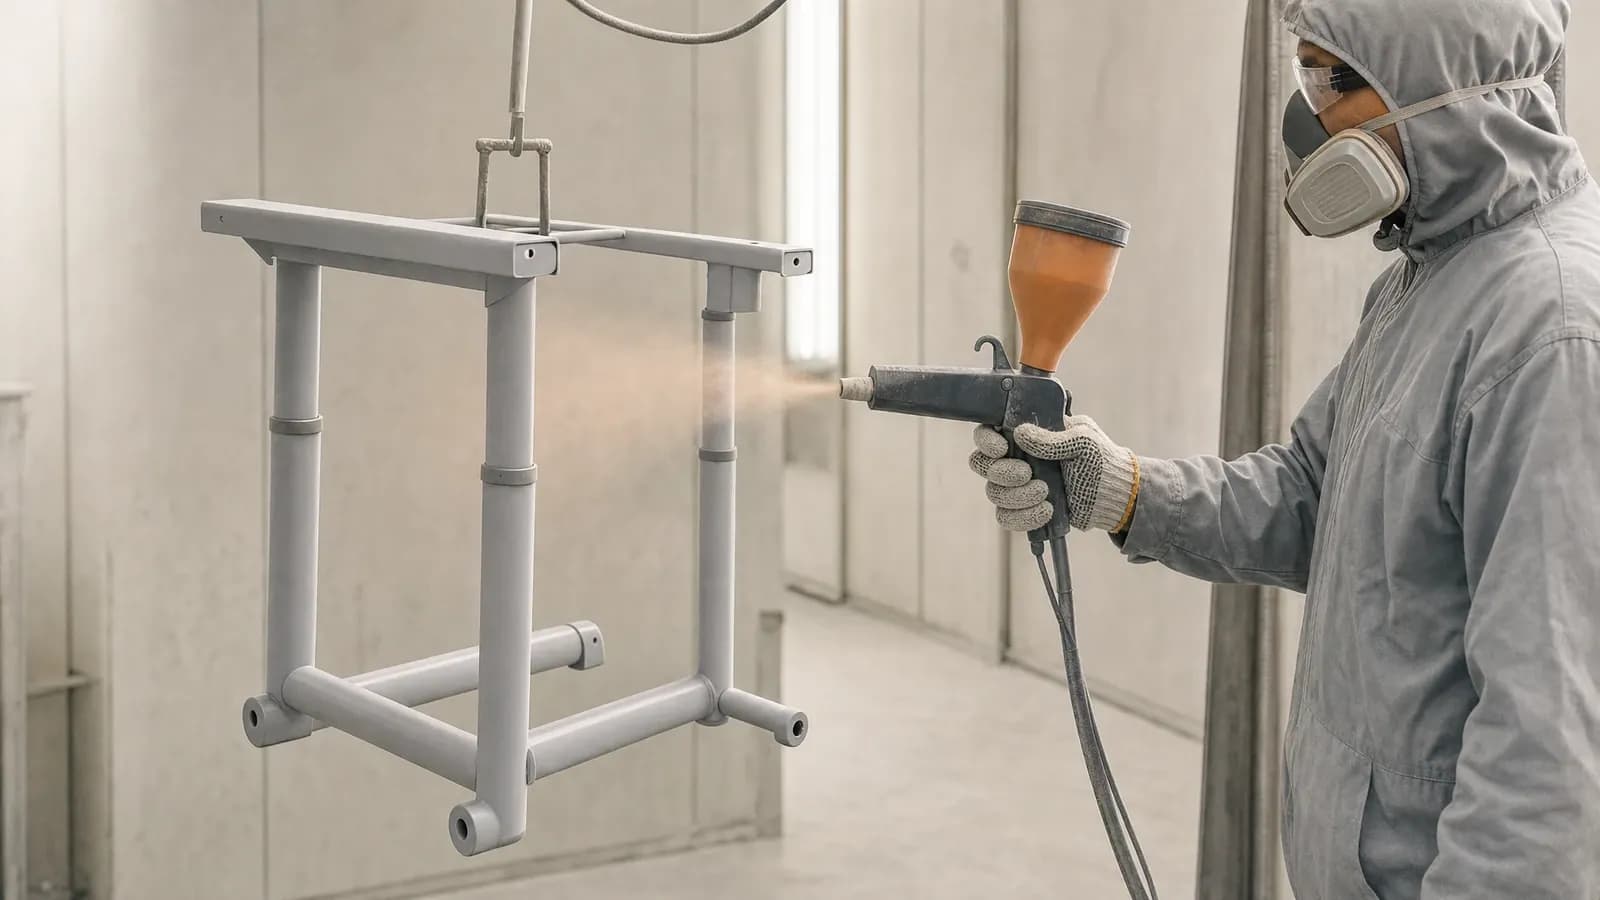
پوشش پودری به فریمهای فولادی میز و صندلی، کمدها و فایلهای فلزی، بستها و سایر قطعات مبلمان مدارس پوششی محافظ و تزئینی میبخشد. این راهنما مسیر یک قطعه فلزی را در فرآیند پوششدهی پودری، از آمادهسازی سطح و پاشش الکترواستاتیک تا پخت، خنکسازی و بازرسی نهایی دنبال میکند.
پوشش پودری چیست و چرا برای مبلمان مدارس فلزی استفاده میشود؟
پوشش پودری یک فرآیند پرداخت خشک فلزات است. پودر رنگدانهای کاملاً آسیابشده با پاشش الکترواستاتیک روی سطح فلز اعمال میشود و سپس حرارت میبیند تا لایهای یکپارچه تشکیل دهد. این لایه نهایی سطح زیرین را بدون نیاز به حلالهای مایع مرسوم در رنگهای مایع، پوشش میدهد.
این نوع پرداخت برای بسیاری از قطعات فلزی موجود در مدارس ایدهآل است: فریمهای لولهای میز و صندلی دانشآموزی، پایههای میز، پایههای جوشکاریشده، پانلهای کمد، درهای کمد و اتصالات فلزی. این قطعات در استفاده روزمره مدام جابهجا و لمس میشوند، تمیز میگردند و گاهی ضربه میخورند. یک پوشش پودری با آمادهسازی و پخت صحیح، سطحی سخت ایجاد میکند که در برابر ضربه، سایش و خوردگی مقاوم بوده و از فلز زیرین محافظت میکند. همچنین جلوههای رنگی، براق، مات و بافتدار به همین فرآیند امکان میدهند تا طرحهای مختلف کلاس درس و فضاهای ذخیرهسازی را پشتیبانی کند.
اعمال پودر همچنین از مواد پوششی به شکلی کارآمد بهره میبرد. پودرهای اضافی پاشیدهشده را میتوان جمعآوری کرده و در سیستم بازیافت مناسب دوباره مورد استفاده قرار داد، و فرآیند خشک نیاز به حلالها و انتشار ترکیبات آلی فرار (VOC) مرتبط با آنها را کاهش میدهد. فرآیند مستندسازیشده Yuzhen Furniture بازیافت پودر، بازدهی مصرف مواد بالای 95٪ و پودر بدون حلال بدون انتشار VOC را برای این پوشش به ثبت رسانده است. کارایی واقعی پوشش نهایی به پودر انتخابی، زیرلایه فلزی، پیشپرداخت، ضخامت لایه و فرآیند پخت بستگی دارد.
مروری بر مراحل فرآیند پوشش پودری
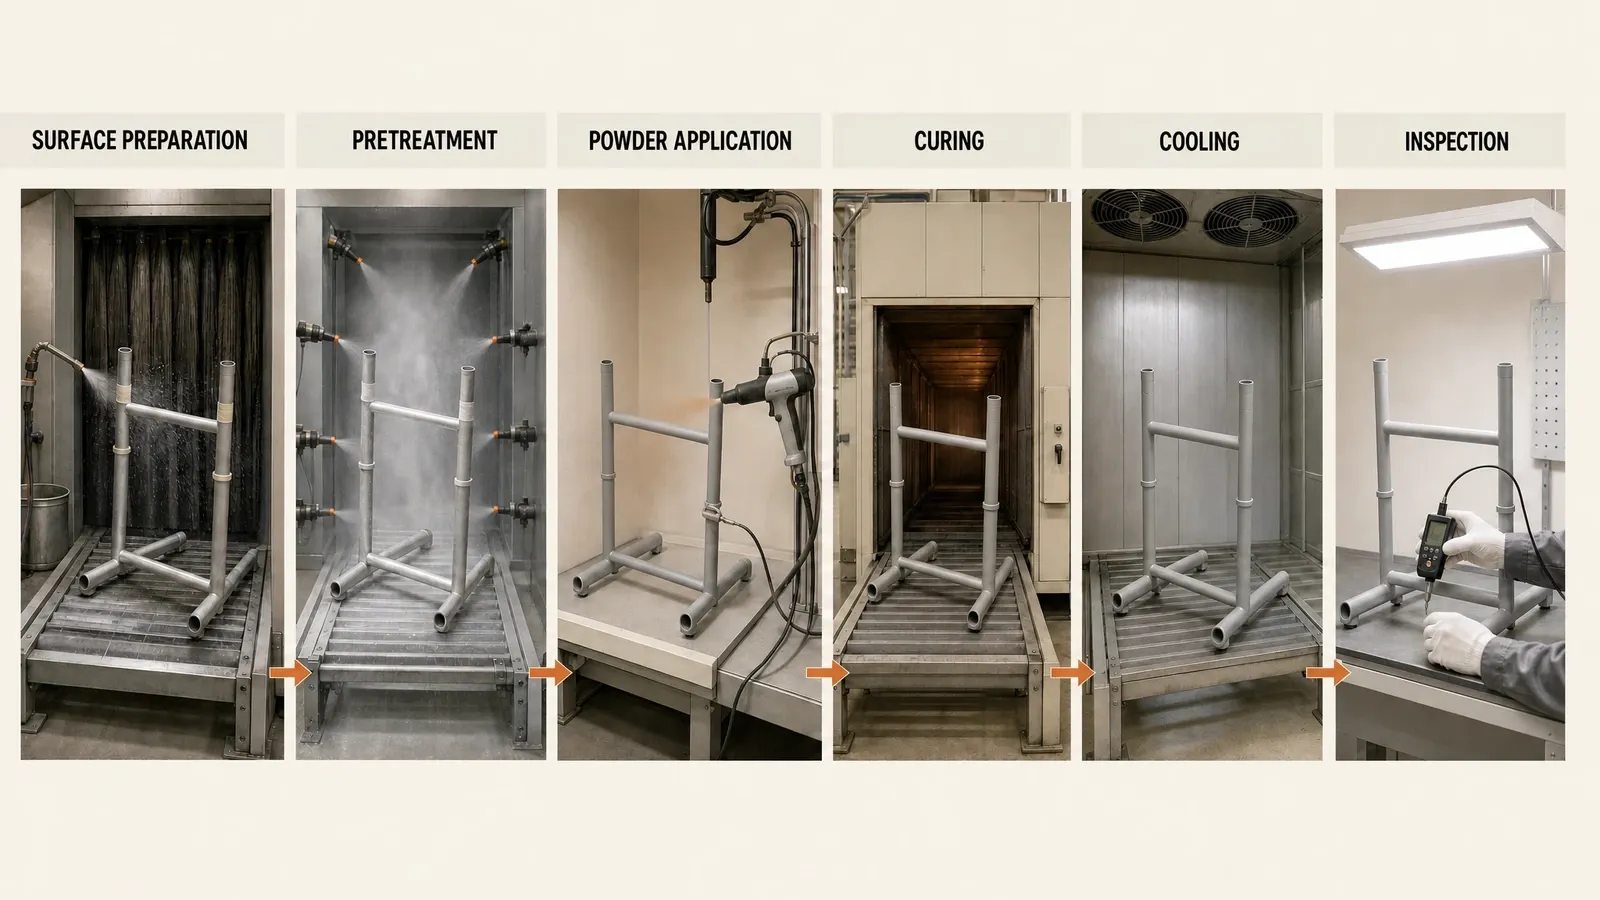
مراحل اصلی فرآیند پوشش پودری یک مسیر پیوسته را دنبال میکنند:
- آمادهسازی سطح: پاکسازی روغن، زنگزدگی، رسوبات اکسیدی، گرد و غبار و بقایای تولید.
- پیشپرداخت: شستشو و تبدیل لایه سطحی فلز، سپس آبکشی، خشککردن و پوشاندن بخشهای تعیینشده.
- اعمال الکترواستاتیک: پاشش پودر باردار بر روی قطعه کار متصل به زمین.
- پخت: حرارت دادن پودر نشاندهشده تا زمان روانشدن و تشکیل پوشش نهایی.
- خنکسازی: مهلت دادن به قطعه پوششدادهشده برای خنک شدن قبل از جابهجایی و مراحل بعدی.
- بازرسی: بررسی ظاهر، پوششدهی یکدست، ضخامت لایه، کیفیت پخت و چسبندگی.
هر مرحله، قطعه را برای مرحله بعد آماده میکند. بخشهای بعدی توضیح میدهند که در هر مرحله چه میگذرد و این مراحل چگونه سطح نهایی را تغییر میدهند.
پیشپرداخت فلز: آمادهسازی سطح برای پوششدهی
فرآیند پیشتیمار در پوشش پودری، سطحی را ایجاد میکند که لایه پوشش را دریافت خواهد کرد. روغن، زنگزدگی، پوسته اکسیدی نورد، گردوغبار و باقیماندههای ساخت، مانع تماس پوشش میشوند و میتوانند بعداً به شکل چسبندگی ضعیف، تاولزدگی یا خوردگی در زیر لایه پوشش ظاهر شوند. پیشتیمار این آلایندهها را حذف کرده و یک سطح فلزی تمیز و با قابلیت اتصال مناسب بر جای میگذارد.
تمیزکاری و حذف آلایندههای سطحی
روش تمیزکاری بر اساس وضعیت قطعه تعیین میشود. چربیزدایی، روغن و باقیماندههای فرآیند ساخت را از بین میبرد. زنگزدگی و اکسیدهای سست را میتوان به روش شیمیایی یا با روشهای مکانیکی مانند سندبلاست حذف کرد. پوستههای سنگینتر یا رسوبات مقاوم ممکن است نیازمند تمیزکاری مکانیکی شدیدتر باشند. بنابراین، یک پانل فولادی فرمدادهشده، قاب لولهای جوشکاریشده و قطعهای که قبلاً در معرض محیط بوده است ممکن است نیازمند آمادهسازیهای متفاوتی باشند.
فرآیند مدون پیشتیمار Yuzhen Furniture شامل چربیزدایی و زنگزدایی بر روی قطعات فلزی تحت پوشش است. اصلاح موضعی سطح، سنبادهکاری یا بتونهکاری در مواردی که وضعیت قطعه اقتضا کند ممکن است اضافه شود؛ اینها اقدامات تکمیلی هستند و نه مراحل ثابت برای هر قطعه.
فسفاته کردن، شستشو و خشک کردن
پس از حذف آلایندهها، فسفاته کردن میتواند یک لایه تبدیل سطحی ایجاد کند که چسبندگی پوشش و محافظت در برابر خوردگی را تقویت مینماید. شستشو، آلودگیهای سستشده و باقیمانده مواد فرآیند را از سطح پاک میکند، در حالی که خشککردن کامل مانع باقی ماندن رطوبت در زیر لایه پودر میشود. فرآیند مدون Yuzhen Furniture ترکیبی از چربیزدایی، زنگزدایی و فسفاته کردن را برای قطعات مربوطه به کار میبرد.
ماسکگذاری (پوششدهی محافظ) از رزوهها، سطوح جفتشونده، نقاط اتصال الکتریکی، سوراخها و سایر بخشهایی که باید عاری از پوشش بمانند محافظت میکند. برخی قطعات نیز در صورتی که وضعیت سطح یا الزامات پوشش ایجاب کند، ممکن است تحت سنبادهکاری، بتونهکاری یا پیشگرمایش قرار گیرند. توالی اصلی پیشتیمار مشخص است: حذف آلودگی، آمادهسازی سطح فلز، شستشو و خشککردن آن، و سپس محافظت از نقاطی که نباید پوشش داده شوند.
پاشش پودر الکترواستاتیک
نحوه عملکرد پاشش پودر الکترواستاتیک
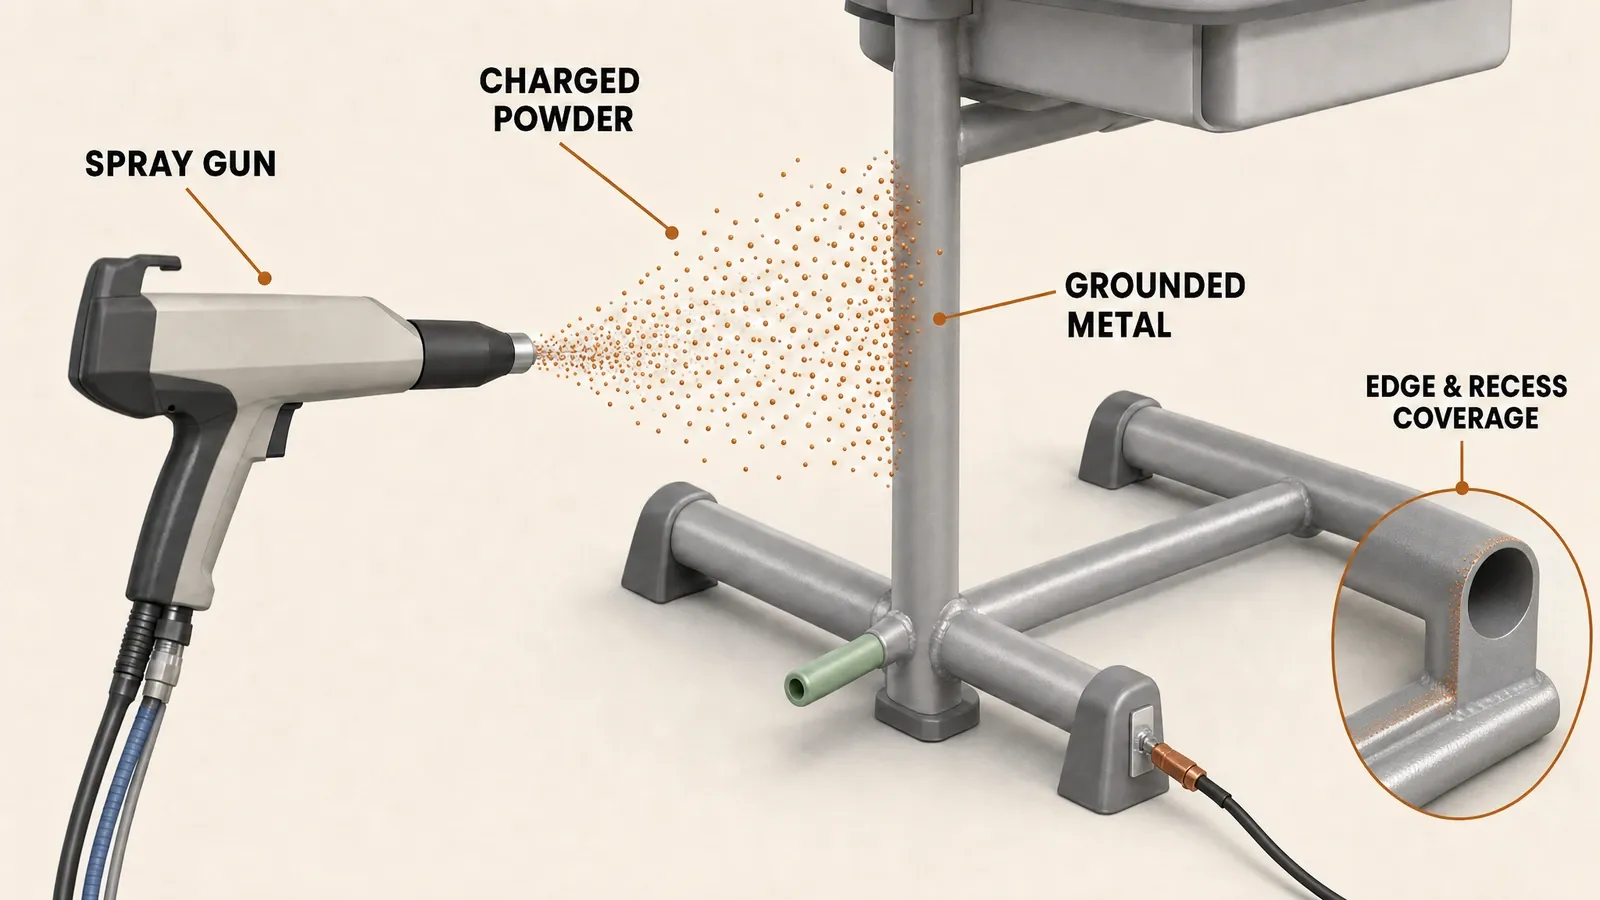
در فرآیند پوششدهی پودری الکترواستاتیک، هوای فشرده پودر را از تفنگ پاشش عبور میدهد، جایی که ذرات بار الکتریکی دریافت میکنند. قطعهکار از یک نقاله یا نگهدارنده متصل به زمین آویزان است. میدان الکتریکی و جریان هوا ذرات باردار را به سمت فلز هدایت میکنند و جاذبه الکترواستاتیکی آنها را به صورت یک لایه پودری پختنشده روی سطح نگه میدارد.
اتصال به زمین قابل اطمینان، مسیری برای بار الکتریکی در سرتاسر قطعهکار فراهم میسازد و به پودر اجازه میدهد روی سطح مورد نظر بنشیند. جریان پودر، فاصله پاشش، حرکت تفنگ، موقعیت قطعه و سرعت نوار نقاله در نحوه یکنواختی تشکیل این لایه نقش دارند. در این مرحله پوشش هنوز پودر سست است؛ کوره پخت بعداً آن را به یک فیلم یکپارچه و سخت تبدیل خواهد کرد.
دستیابی به پوشش کامل در لبهها، گوشهها و نواحی فرورفته
مبلمان آموزشی فلزی فراتر از سطوح صاف و باز است. فریمهای لوله فولادی دارای اتصالات جوشدادهشده هستند، پانلهای خمشده کمدها گوشههای داخلی ایجاد میکنند و پایهها یا بستها ممکن است شکافهای باریک یا سطوح فرورفته داشته باشند. پودر معمولاً به سطوح باز بسیار آسانتر از گوشهها و کانالهای عمیق میرسد.
هندسههای فرورفته میتوانند اثر قفس فارادی ایجاد کنند؛ وضعیتی که در آن میدان الکتریکی در نزدیکی دهانه متمرکز شده و پودر کمتری به عمیقترین نقطه میرسد. زاویه تفنگ، فاصله پاشش، جریان هوا، تنظیمات الکتریکی، جهتگیری قطعهکار و اتصال به زمین را میتوان جهت بهبود دسترسی و پوششدهی تنظیم کرد. این کنترلها کمک میکنند تا پودر ساختار واقعی فریم میز یا کمد را دنبال کند، به جای اینکه ضخامت زیادی روی سطوح در دسترس و پوشش اندکی در فرورفتگیها ایجاد نماید.
پخت: تبدیل پودر به یک لایه محافظ
ذوب، جریانیابی و پخت
حرارت، پودر رسوبکرده را به پوشش نهایی تبدیل میکند. ذرات ذوب میشوند، به یکدیگر میپیوندند و روی سطح جریان مییابند تا یک فیلم یکدست تشکیل دهند. در پودرهای ترموست (گرماسخت)، گرما همچنین واکنشی شبکهای (کراسلینک) ایجاد میکند که پوشش جامد و مستحکم نهایی را تثبیت مینماید. پودرهای ترموپلاستیک (ترموفلاکس) با گرما نرم شده و جریان پیدا میکنند بدون اینکه مکانیسم اتصال عرضی شیمیایی یکسانی داشته باشند.
با تشکیل لایه پوشش، ویژگیهای رنگ، براقیت، بافت، سختی، چسبندگی و عملکرد محافظتی آن تثبیت میشوند. پخت کامل سطحی یکپارچه ایجاد میکند؛ پخت ناقص یا بیش از حد میتواند ظاهر و عملکرد را تغییر دهد. از این رو، دادههای فنی ارائهشده توسط تأمینکننده پودر، برنامه زمانبندی و دمای پخت مناسب را برای متریال انتخابی تعیین میکند.
کنترل دمای فلز و زمان پخت
دمای هوای کوره و دمای فلز قطعه دو شرایط کاملاً متفاوت را بیان میکنند. هوای کوره میتواند به دمای تنظیمشده برسد، پیش از آنکه لوله فولادی، قاب جوشکاریشده یا بست ضخیم به دمای مورد نیاز پودر رسیده باشد. زمان رسیدن به دما، این دوره گرمایش را پوشش میدهد. زمان ماندگاری پس از رسیدن فلز به دمای مشخصشده و ماندن در آن دما برای مدتزمان لازم آغاز میشود.
ضخامت قطعه، جرم، هندسه، الگوی بارگذاری و جریان هوا همگی بر منحنی حرارتی تأثیر میگذارند. پروفایل کوره نشان میدهد که قطعه کار واقعی چگونه گرم میشود و به تأیید این موضوع کمک میکند که دمای فلز آن از برنامه پخت پودر پیروی میکند.
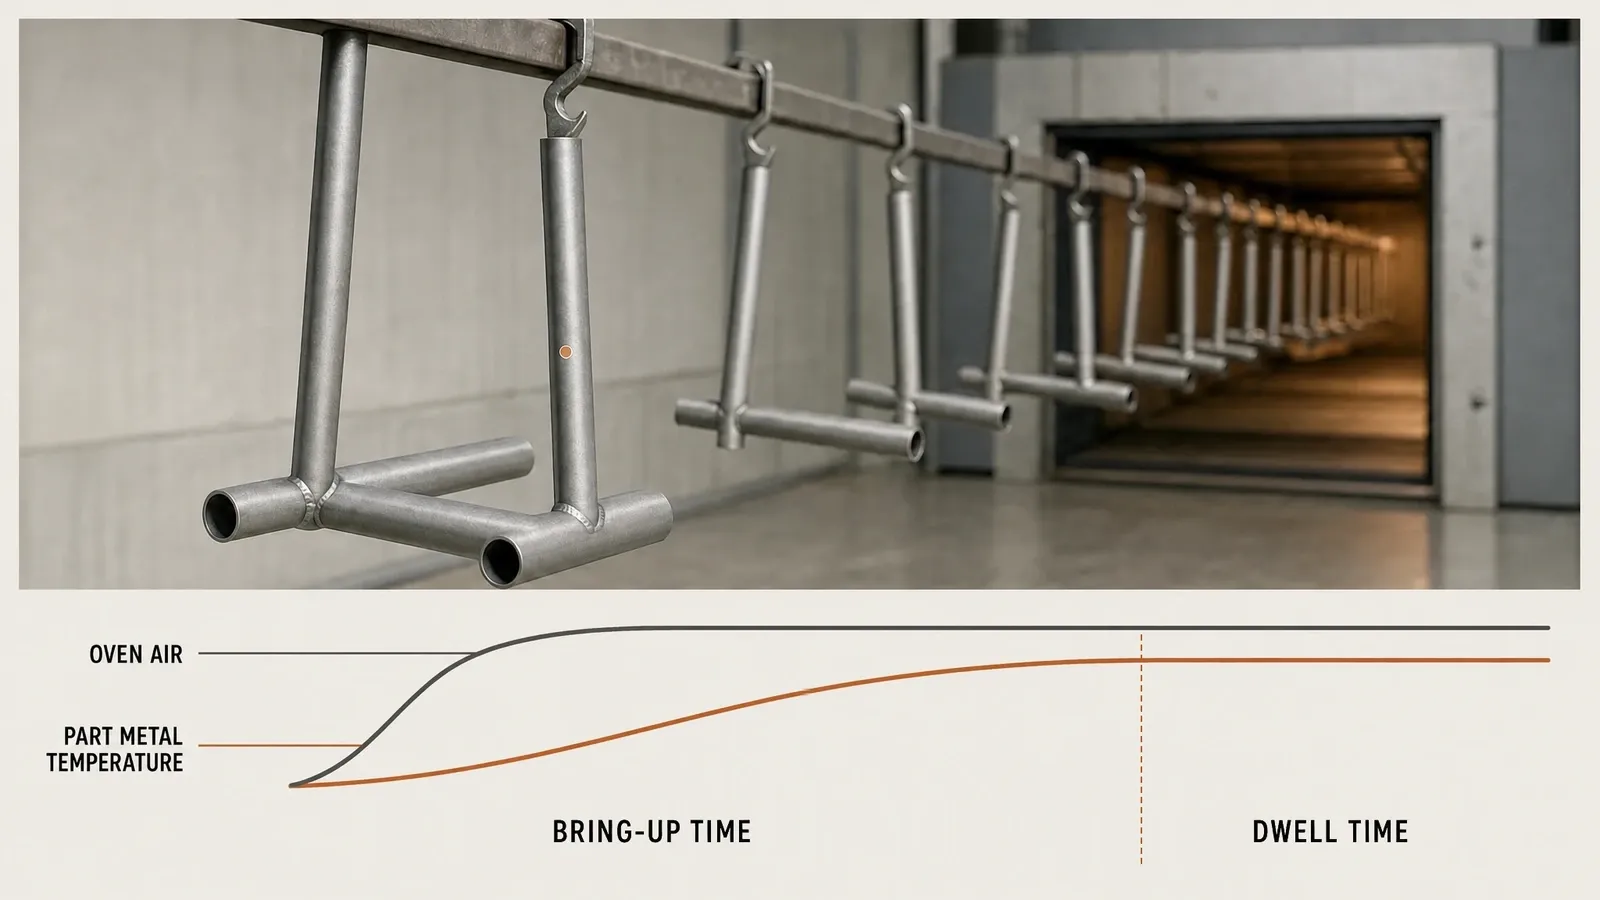
فرایند مستندسازیشده Yuzhen Furniture از تنظیم دمای کوره روی 180 تا 200°C و زمان حرارتدهی ثبتشده به مدت 15 تا 20 دقیقه برای قطعات کار تحت پوشش استفاده میکند. این موارد سوابق فرایند شرکت برای مسیر پوششدهی مربوطه هستند. دادههای پودر انتخابشده و دمای واقعی فلز قطعه نشان میدهند که تنظیمات چگونه برای یک جزء مشخص اعمال میشوند.
خنکسازی و بازرسی کیفیت
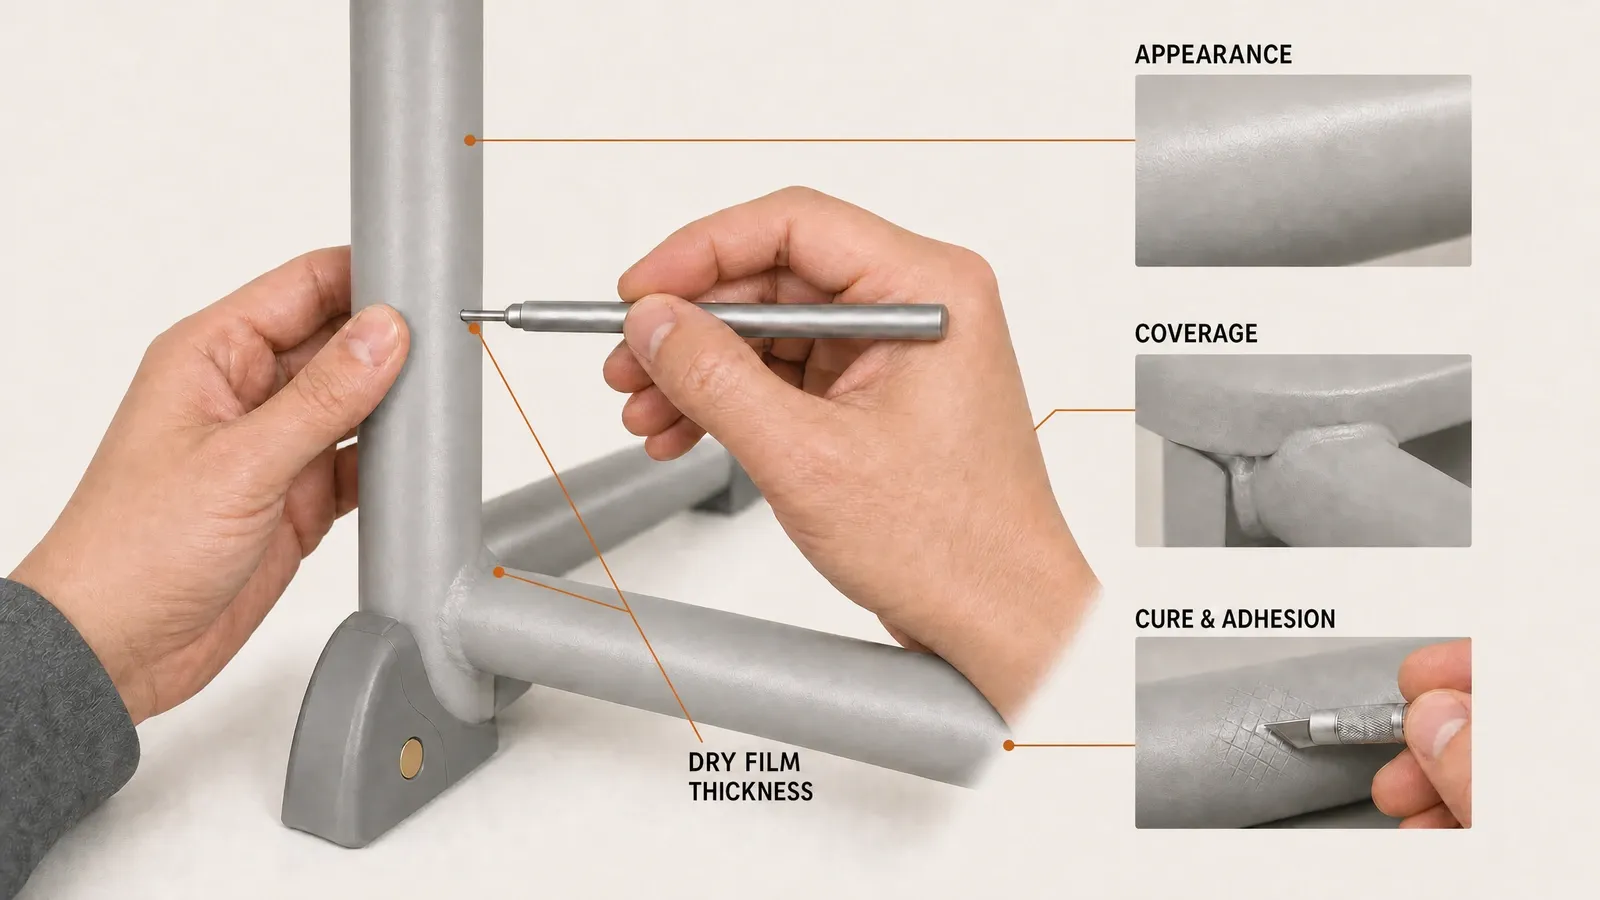
قطعه پوششدادهشده باید قبل از جابجایی معمول، مونتاژ یا بستهبندی خنک شود. پس از خنک شدن، سطح را میتوان با همان ترتیبی که بازرس با آن مواجه میشود بررسی کرد: ابتدا پرداخت ظاهری و پوششدهی، و سپس ضخامت لایه، پخت و چسبندگی.
ظاهر بصری و پوششدهی سطح
بازرسی چشمی بررسی میکند که آیا پرداخت یکنواخت است و همه سطوح مشخصشده پوشش داده شدهاند یا خیر. رنگ، براقیت و بافت باید با پرداخت تأییدشده مطابقت داشته باشند. بازرس همچنین نواحی پوششدادهنشده، ذرات، حفرات سوزنی، حفرهها، حبابها، خراشها، آثار جابجایی و پوشش نازک در اطراف لبهها، گوشهها، جوشها یا نواحی فرورفته را بررسی میکند.
محل و الگوی عیب به شناسایی منبع احتمالی آن کمک میکند. آلودگی سطحی میتواند لایه را بهصورت موضعی برهم بزند؛ اعمال ناهمگون میتواند نواحی کمپوشش یا پرپوشش بر جای بگذارد؛ شرایط پخت میتواند بر جریانپذیری، براقیت یا سختی تأثیر بگذارد؛ و جابجایی میتواند پس از خروج از کوره روی پوشش اثر بگذارد. سپس میتوان یافتهها را اصلاح کرد و ناحیه آسیبدیده را مجدداً بررسی نمود.
ضخامت لایه خشک و عملکرد پوشش
ضخامت لایه خشک یا DFT، پوشش پختشده روی فلز را اندازهگیری میکند. نتیجه با مشخصات مربوط به محصول یا سفارش و روش اندازهگیری اعلامشده مطابقت داده میشود. محدوده ثبتشده لایه نهایی Yuzhen Furniture 50 تا 100 میکرومتر برای فرایند پوششدهی پودری تحت پوشش است.
ضخامت لایه به بخشی از پرسشهای مربوط به کیفیت پاسخ میدهد. تأیید پخت بررسی میکند که آیا فلز برای مدت زمان لازم به دمای مورد نیاز رسیده است یا خیر، در حالی که آزمایش چسبندگی چگونگی پیوند لایه با زیرلایه آمادهشده را میسنجد. این بررسیها همراه با ارزیابی چشمی نشان میدهند که آیا پوشش از ظاهر، پوششدهی، ایجاد ضخامت لایه، پخت و پیوند مورد نظر برخوردار است یا خیر.
موارد قابل بررسی در مبلمان مدارس با پوشش پودری
فرایند تولید روشی کاربردی برای بررسی مبلمان تکمیلشده در اختیار خریداران و بازرسان کیفیت قرار میدهد. مفیدترین بررسیها به خود سطح و جزء فلزی مربوط میشوند:
| مورد بررسی | موارد مورد توجه | دلیل اهمیت |
|---|---|---|
| پرداخت کلی | رنگ، براقیت یا بافت یکنواخت در قطعات هماهنگ | تاییدکننده نتیجه بصری مشخصشده است |
| پوششدهی سطح | پوشش یکنواخت و پیوسته روی سطوح، لبهها، گوشهها، محلهای جوشکاری و فرورفتگیها | نواحی بدون پوشش یا با پوشش نازک را آشکار میکند |
| نقصهای مشهود | عدم وجود ذرات ناخواسته، سوراخهای ریز (pinhole)، حفره، حباب، خراش یا آسیب ناشی از جابهجایی | یافتههای مربوط به پاشش، پخت یا جابهجایی را مشخص میکند |
| ضخامت لایه خشک | اندازهگیریهای منطبق بر محدوده مشخصشده برای محصول یا سفارش | تشکیل ضخامت لایه موردنظر روی فلز را تایید میکند |
| پخت و چسبندگی | نتایجی که الزامات پوششدهی و بازرسی منتخب را برآورده میکنند | تایید میکند که لایه پوشش بهخوبی پخته شده و به سطح آمادهشده چسبیده است |
بررسی نمونه همچنین میتواند پرداخت نهایی را روی هندسه واقعی مبلمان مقایسه کند. یک پنل مرجع تخت نمیتواند تکتک اتصالات جوشدادهشده، تقاطع لولهها، لبههای خمشده یا فرورفتگیهای کمد موجود در محصول نهایی را نشان دهد. بررسی این بخشها، الزامات پوشش را به قطعهای که دانشآموزان و پرسنل از آن استفاده خواهند کرد مرتبط میسازد.
کیفیت رنگ پودری الکترواستاتیک همچنین بخشی از فرایند کلیتر ساخت مبلمان است. ساخت قطعات پیش از پوششدهی بر جوشها و لبهها اثر میگذارد؛ مونتاژ و جابهجایی نیز میتواند پس از آن بر پرداخت سطح تاثیر بگذارد. راهنمای کنترل کیفیت ساخت مبلمان توضیح میدهد که بازرسی پوششدهی چگونه در کنار مراحل مواد اولیه، ساخت قطعات، مونتاژ، بازرسی نهایی و بستهبندی قرار میگیرد. Yuzhen Furniture میتواند قطعه فلزی، پرداخت نهایی، رنگ، بازار هدف، تیراژ و الزامات پروژه را از طریق نمای کلی کارخانه و استعلام پروژه بررسی کند.
فرایند رنگپودری: پرسشهای متداول
رنگپودری روی مبلمان فلزی مدارس چگونه عمل میکند؟
پوششدهی پودری با استفاده از تفنگ پاشش، پودر خشک را باردار کرده و آن را روی قطعه فلزی متصل به زمین اعمال میکند. جاذبه الکترواستاتیک، پودر پختنشده را روی سطح نگه میدارد. سپس حرارت باعث ذوب و جاری شدن ذرات به شکل یک لایه یکپارچه میشود؛ پودر گرماسخت (ترموست) نیز حین پخت، پیوند عرضی ایجاد میکند. آمادهسازی سطح، پوششدهی اعمال، پخت و بازرسی نهایی نتیجه نهایی را شکل میدهند.
چرا آمادهسازی اولیه پیش از رنگپودری اهمیت دارد؟
آمادهسازی اولیه، چربی، زنگزدگی، رسوبات، گردوغبار و بقایای فرایند تولید را که میتوانند مانع چسبندگی پوشش شوند، پاک میکند. تمیزکاری و یک تبدیل شیمیایی مناسب، سطحی فلزی با قابلیت چسبندگی بهتر ایجاد میکنند، در حالی که شستشو و خشک کردن، بقایا و رطوبت را پیش از اعمال پوشش از بین میبرند. توالی واقعی مراحل بر اساس نوع زیرلایه، وضعیت آن و پرداخت نهایی مورد نیاز تعیین میشود.
دما و زمان پخت رنگپودری چگونه تعیین میشوند؟
کار را با برنامه زمانبندی پخت تأمینکننده پودر شروع کنید که دما و زمان فلز قطعه را مشخص میکند. فلز ابتدا باید به آن دما برسد و زمان ماندگاری تعیینشده پس از آن محاسبه میشود. ضخامت، جرم، هندسه قطعه، بارگذاری کوره و جریان هوا بر منحنی حرارتی تأثیر میگذارند؛ بنابراین پروفایل دمایی کوره میتواند شرایط واقعی قطعه را تأیید کند. تنظیمات کوره در محدوده 180 تا 200°C و زمان حرارتدهی 15 تا 20 دقیقهای مستندشده Yuzhen Furniture تنها برای فرایند تحت پوشش صدق میکند.
ضخامت رنگپودری روی مبلمان فلزی مدارس چقدر است؟
ضخامت رنگپودری پس از پخت به عنوان ضخامت فیلم خشک اندازهگیری میشود و باید بر اساس مشخصات فنی محصول یا سفارش مربوطه ارزیابی شود. سابقه فرایند تأییدشده Yuzhen Furniture از محدوده فیلم نهایی 50 تا 100 میکرومتر برای پوشش تحت پوشش استفاده میکند. سایر پودرها و قطعات از ضخامت تعیینشده برای کاربرد اختصاصی خود استفاده میکنند.
خریداران چه عیوب رنگپودری را باید در مبلمان فلزی مدارس بررسی کنند؟
عدم پوشش یا پوشش ناکافی، ذرات ناخواسته، حبابهای سوزنی، فرورفتگیها (کراتر)، تاولها، خراشها، آثار جابهجایی، و ناهماهنگی در رنگ، براقیت یا بافت را بررسی کنید. لبهها، جوشها، گوشههای داخلی و فرورفتگیها به توجه دقیق نیاز دارند، زیرا هندسه آنها میتواند بر میزان پوشش تأثیر بگذارد. بررسیهای ضخامت فیلم خشک، میزان پخت و چسبندگی اطلاعاتی را ارائه میدهند که بازرسی چشمی به تنهایی قادر به ارائه آنها نیست.
مراجع روشها: Powder Coating مؤسسه: رنگپودری چیست؟, Powder Coating مؤسسه: پرسشهای متداول, APCS: مبانی رنگپودری 101, TIGER : توضیح فرایند رنگپودری, TIGER : آمادهسازی اولیه رنگپودری, Seattle Powder Coat : فرایند رنگپودری, PPG : مزایای رنگهای پودری، و Thermaset : پرسشهای متداول پودر رنگپودری.