Pulverbeschichtungsprozess für Metall-Schulmöbel: Von der Vorbehandlung bis zur Prüfung
Ein prozessorientierter Leitfaden dazu, wie Vorbehandlung, elektrostatischer Auftrag, Einbrennen, Abkühlen und Endkontrolle eine fertige pulverbeschichtete Oberfläche auf Schulmöbeln aus Metall erzeugen.
Inhaltsverzeichnis
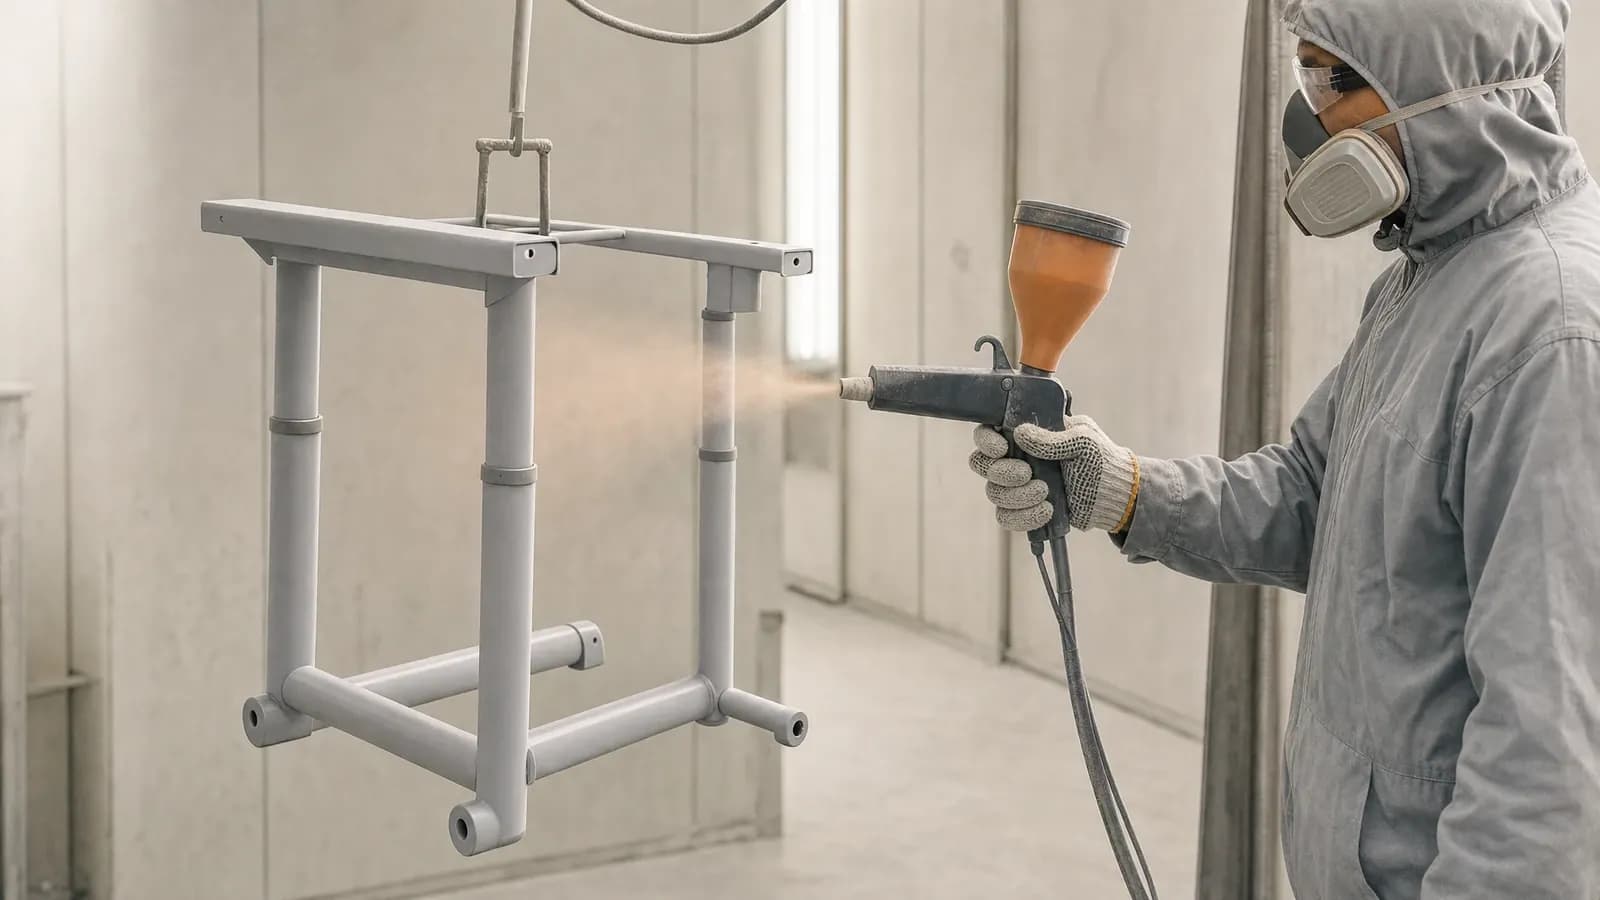
Die Pulverbeschichtung verleiht Tisch- und Stuhlgestellen aus Stahl, Metallschränken, Halterungen und weiteren Schulmöbelkomponenten eine schützende und dekorative Oberfläche. Dieser Leitfaden begleitet ein Metallteil durch das Pulverbeschichtungsverfahren – von der Oberflächenvorbereitung und dem elektrostatischen Auftrag bis hin zum Einbrennen, Abkühlen und der Endprüfung.
Was ist Pulverbeschichtung und warum wird sie für Schulmöbel aus Metall verwendet?
Die Pulverbeschichtung ist ein trockenes Oberflächenveredelungsverfahren für Metalle. Fein gemahlenes Beschichtungspulver wird elektrostatisch auf eine Metalloberfläche aufgesprüht und anschließend unter Wärmeeinwirkung zu einem durchgehenden Film verschmolzen. Die fertige Schicht deckt das Substrat ohne flüssige Trägermittel ab, wie sie bei herkömmlichen Nasslacken zum Einsatz kommen.
Diese Oberflächenveredelung eignet sich für viele typische Metallteile in Schulen: Schulbank- und Stuhlgestelle aus Rund- oder Profilrohr, Tischbeine, geschweißte Träger, Spindpaneele, Schranktüren und Metallverbindungselemente. Diese Komponenten werden im Schulalltag bewegt, berührt, gereinigt und stoßen gelegentlich an. Eine sachgerecht vorbereitete und eingebrannte Pulverbeschichtung erzeugt eine harte Oberfläche, die stoß-, abrieb- und korrosionsbeständig ist und das darunterliegende Metall schützt. Dank glänzender, matter sowie strukturierter Ausführungen und vielfältiger Farben lassen sich mit demselben Verfahren unterschiedliche Unterrichts- und Aufbewahrungskonzepte realisieren.
Beim Pulverauftrag lässt sich das Beschichtungsmaterial zudem materialeffizient nutzen. Overspray kann in geeigneten Rückgewinnungssystemen aufgefangen und wiederverwendet werden, und das Trockenverfahren reduziert den Bedarf an Lösungsmitteln sowie die damit verbundenen VOC-Emissionen. Der dokumentierte Prozess von Yuzhen Furniture belegt eine Pulverrückgewinnung, eine Materialausnutzung von über 95% und lösungsmittelfreies Pulver ohne VOC-Emissionen für die erfasste Beschichtung. Die tatsächliche Leistungsfähigkeit der Oberfläche hängt vom gewählten Pulver, dem Metallsubstrat, der Vorbehandlung, der Schichtdicke und dem Einbrennvorgang ab.
Überblick über das Pulverbeschichtungsverfahren
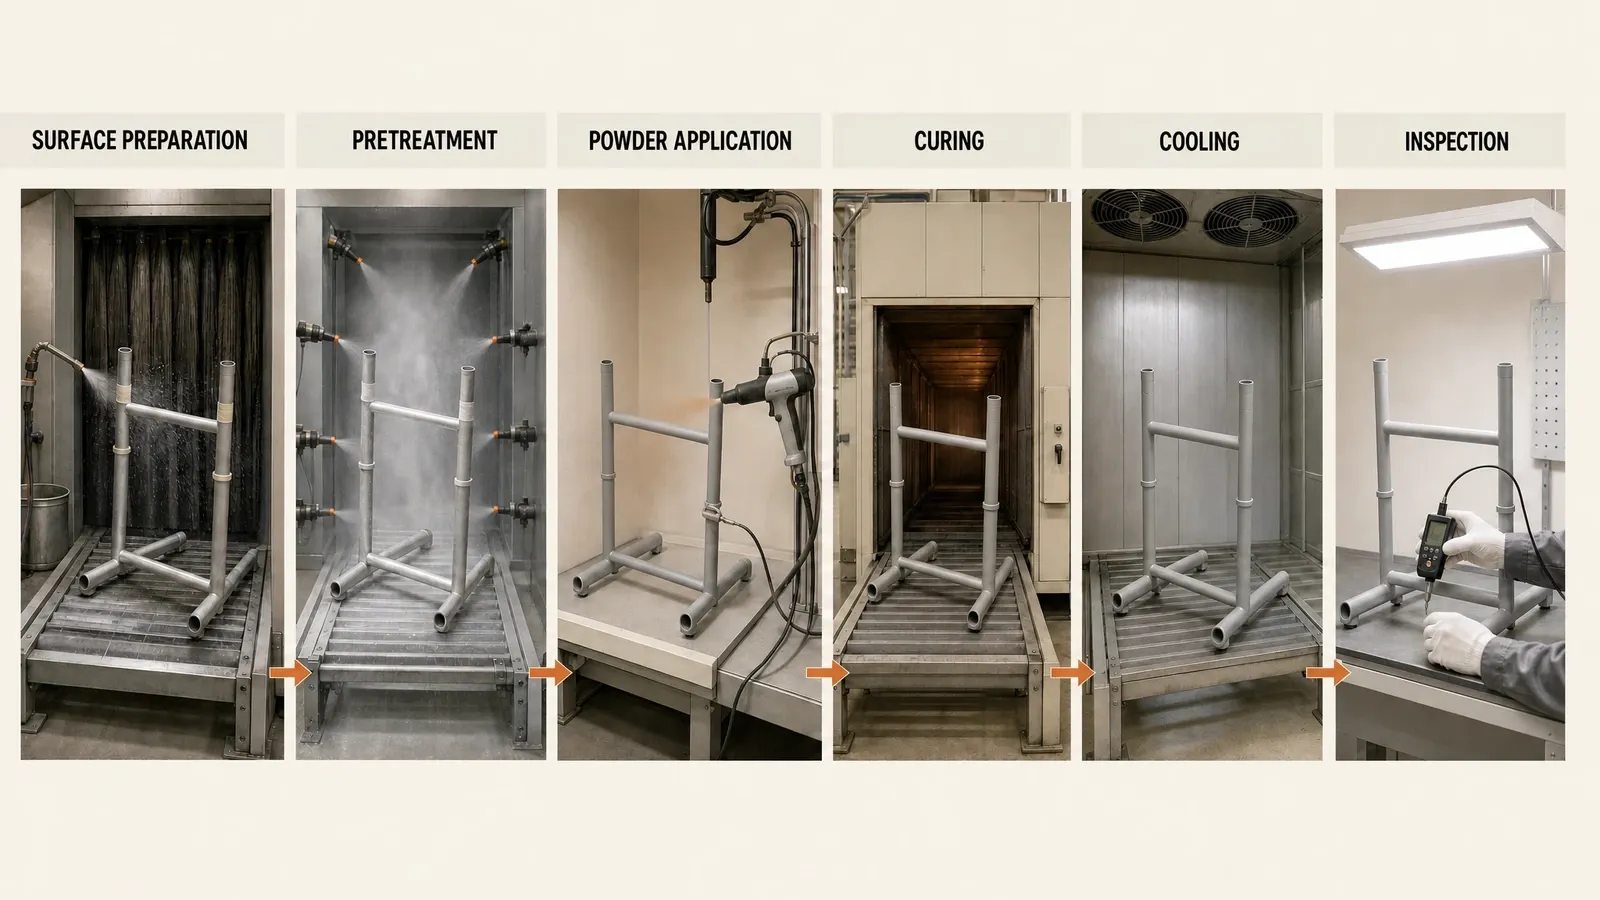
Die Hauptschritte des Pulverbeschichtungsverfahrens folgen einem durchgängigen Ablauf:
- Oberflächenvorbereitung: Entfernen von Öl, Rost, Zunder, Staub und Fertigungsrückständen.
- Vorbehandlung: Reinigen und Konvertieren der Metalloberfläche, gefolgt von Spülen, Trocknen und dem Abdecken definierter Bereiche.
- Elektrostatischer Auftrag: Aufsprühen von elektrostatisch aufgeladenem Pulver auf das geerdete Werkstück.
- Einbrennen: Erwärmen des aufgetragenen Pulvers, bis es verfließt und die fertige Beschichtung bildet.
- Abkühlen: Abkühlen des beschichteten Teils vor der weiteren Handhabung und Bearbeitung.
- Prüfung: Kontrolle von Erscheinungsbild, Deckkraft, Schichtdicke, Aushärtung und Haftung.
Jeder Schritt bereitet das Bauteil auf den nächsten vor. Die folgenden Abschnitte erläutern die einzelnen Phasen und deren Einfluss auf die fertige Oberfläche.
Metallvorbehandlung: Vorbereitung der Oberfläche für die Beschichtung
Der Vorbehandlungsprozess bei der Pulverbeschichtung erzeugt die Oberfläche, auf der die Schicht haften soll. Öl, Rost, Walzhaut, Staub und Fertigungsrückstände unterbrechen den Kontakt der Beschichtung und können später als unzureichende Haftung, Blasenbildung oder Korrosion unter dem Film sichtbar werden. Die Vorbehandlung entfernt diese Verunreinigungen und hinterlässt eine saubere, haftfähige Metalloberfläche.
Reinigung und Entfernung von Oberflächenverunreinigungen
Das Reinigungsverfahren richtet sich nach dem Zustand des Bauteils. Eine Entfettung entfernt Öl und Bearbeitungsrückstände. Rost und lose Oxide können chemisch oder durch mechanische Verfahren wie Strahlen entfernt werden. Stärkere Verzunderungen oder hartnäckige Ablagerungen erfordern gegebenenfalls eine intensivere mechanische Reinigung. Ein geformtes Stahlblech, ein geschweißtes Rohrgestell und ein zuvor gelagertes Bauteil können daher unterschiedliche Vorbereitungen verlangen.
Der dokumentierte Vorbehandlungsablauf von Yuzhen Furniture setzt auf das Entfetten und Entrosten der betreffenden Metallteile. Lokale Oberflächenkorrekturen, Schleifarbeiten oder Spachteln können ergänzt werden, wo es der Bauteilzustand erfordert; dabei handelt es sich um unterstützende Behandlungen und nicht um feste Schritte für jede Komponente.
Phosphatieren, Spülen und Trocknen
Nach dem Entfernen der Verunreinigungen kann durch Phosphatieren eine Konversionsschicht aufgebaut werden, die die Haftung der Beschichtung und den Korrosionsschutz unterstützt. Durch Spülen werden gelöster Schmutz und Behandlungsrückstände von der Oberfläche abgetragen, während eine vollständige Trocknung verhindert, dass Restfeuchtigkeit unter der Pulverschicht verbleibt. Der dokumentierte Ablauf von Yuzhen Furniture kombiniert Entfettung, Entrostung und Phosphatierung für die entsprechenden Teile.
Das Abdecken (Maskieren) schützt Gewinde, Passflächen, elektrische Kontaktpunkte, Bohrungen und andere Stellen, die frei von Beschichtung bleiben müssen. Einige Teile werden zudem geschliffen, gespachtelt oder vorgewärmt, wenn ihr Oberflächenzustand oder die Beschichtungsanforderung dies erfordert. Die grundlegende Vorbehandlungsabfolge bleibt eindeutig: Verunreinigungen entfernen, Metalloberfläche vorbereiten, spülen und trocknen, und anschließend jene Bereiche abdecken, die nicht beschichtet werden dürfen.
Elektrostatischer Pulverauftrag
Funktionsweise des elektrostatischen Pulverauftrags
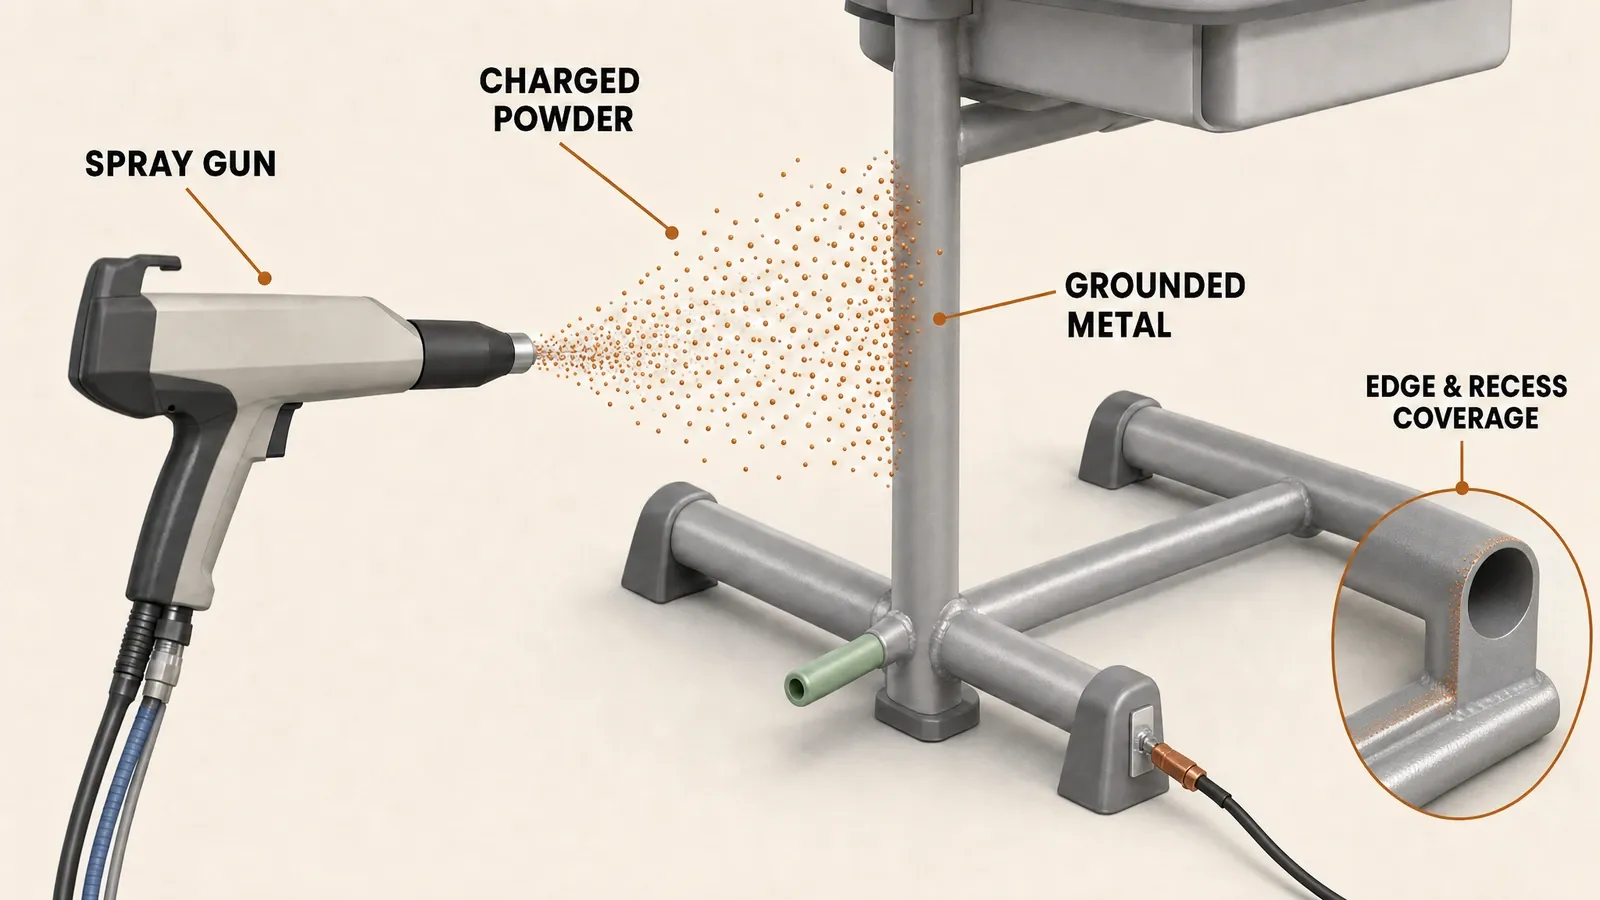
Beim elektrostatischen Pulverbeschichten befördert Druckluft das Pulver durch die Sprühpistole, in der die Partikel elektrisch aufgeladen werden. Das Werkstück hängt an einem geerdeten Förderer oder Gestell. Das elektrische Feld und die strömende Luft transportieren die geladenen Partikel zum Metall, und elektrostatische Anziehungskräfte halten sie als ungehärtete Pulverschicht auf der Oberfläche.
Eine zuverlässige Erdung bietet der Ladung einen Ableitweg über das Werkstück und ermöglicht den Pulveraufbau auf der vorgesehenen Fläche. Pulverausstoß, Sprühabstand, Pistolenführung, Werkstückpositionierung und Fördergeschwindigkeit bestimmen anschließend, wie gleichmäßig sich die Schicht ausbildet. In dieser Phase handelt es sich noch um loses Pulver; erst der Einbrennofen formt daraus einen geschlossenen Film.
Erreichen einer deckenden Schicht an Kanten, Ecken und vertieften Bereichen
Metallische Schulmöbel bestehen nicht nur aus offenen, flachen Oberflächen. Stahlrohrgestelle weisen Schweißnähte auf, abgekantete Korpusbleche bilden Innenecken, und Beschläge können schmale Zwischenräume oder vertiefte Flächen enthalten. Pulver erreicht offene Flächen in der Regel leichter als tiefe Ecken und Kanäle.
Vertiefte Geometrien können einen Faradayschen Käfigeffekt hervorrufen, bei dem sich das elektrische Feld nahe der Öffnung konzentriert und weniger Pulver in den tiefsten Bereich vordringt. Pistolenwinkel, Sprühabstand, Luftführung, elektrische Parameter, Werkstückausrichtung und Erdung lassen sich anpassen, um Zugänglichkeit und Deckung zu verbessern. Diese Steuerungsmaßnahmen tragen dazu bei, dass das Pulver den tatsächlichen Konturen eines Tischgestells oder Schranks folgt, anstatt sich stark auf den am leichtesten zugänglichen Flächen und nur gering in den Vertiefungen abzulagern.
Einbrennen: Das Verwandeln von Pulver in eine schützende Beschichtung
Schmelzen, Verlauf und Vernetzung
Wärme verwandelt das aufgetragene Pulver in die fertige Beschichtung. Die Partikel schmelzen, verbinden sich und verlaufen auf der Oberfläche zu einem durchgehenden Film. Bei duroplastischem Pulver führt die Wärme zudem zu einer Vernetzungsreaktion, die die endgültige feste Schicht ausbildet. Thermoplastisches Pulver erweicht und verfließt unter Wärmeeinwirkung ohne diesen chemischen Vernetzungsmechanismus.
Während sich die Schicht bildet, entwickeln sich Farbe, Glanzgrad, Struktur, Härte, Haftung und Schutzwirkung. Ein vollständiges Einbrennen erzeugt eine geschlossene Oberfläche; unvollständiges oder übermäßiges Einbrennen kann Optik und Eigenschaften beeinträchtigen. Die technischen Datenblätter des Pulverherstellers geben daher das Einbrennfenster für das gewählte Material vor.
Kontrolle von Metalltemperatur und Einbrennzeit
Ofenlufttemperatur und Objekttemperatur des Metalls bezeichnen unterschiedliche Bedingungen. Die Luft kann ihren Sollwert erreichen, bevor ein Stahlrohr, ein geschweißter Rahmen oder ein massiver Beschlag die für das Pulver erforderliche Temperatur annimmt. Die Aufheizzeit deckt diesen Erwärmungszeitraum ab. Die Haltezeit beginnt erst, wenn das Metall die vorgeschriebene Temperatur erreicht hat und über die erforderliche Dauer auf dieser gehalten wird.
Bauteildicke, Masse, Geometrie, Bestückungsmuster und Luftströmung beeinflussen alle die Erwärmungskurve. Ein Ofentemperaturprofil zeigt, wie sich das tatsächliche Werkstück erwärmt, und hilft sicherzustellen, dass seine Metalltemperatur dem Härteplan des Pulverlacks entspricht.
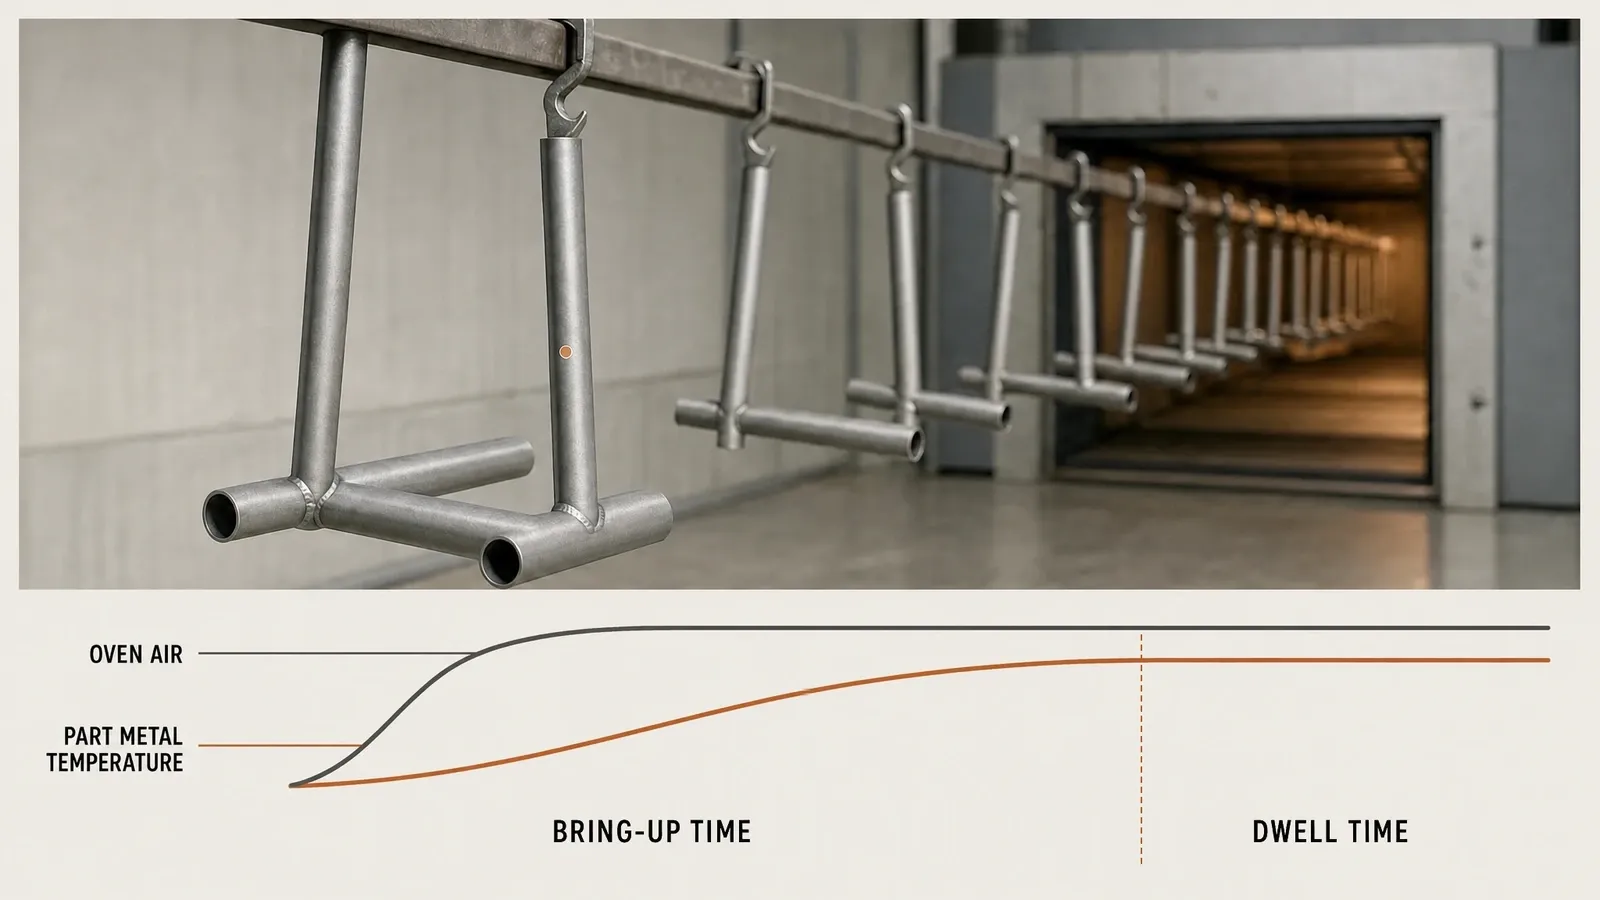
Der dokumentierte Prozess von Yuzhen Furniture nutzt eine Ofeneinstellung von 180–200°C und eine protokollierte Erwärmungszeit von 15–20 Minuten für die erfassten Werkstücke. Dies sind betriebliche Prozessprotokolle für den jeweiligen Beschichtungsweg. Die Daten des gewählten Pulverlacks und die tatsächliche Metalltemperatur des Bauteils zeigen, wie die Einstellungen für eine bestimmte Komponente gelten.
Abkühlung und Qualitätsprüfung
Das beschichtete Teil muss abkühlen, bevor es regulär gehandhabt, montiert oder verpackt werden kann. Nach dem Abkühlen kann die Oberfläche in derselben Reihenfolge geprüft werden, wie ein Prüfer sie wahrnimmt: zuerst sichtbares Finish und Deckung, gefolgt von Schichtdicke, Aushärtung und Haftung.
Visuelles Erscheinungsbild und Oberflächendeckung
Die Sichtprüfung kontrolliert, ob das Finish gleichmäßig ist und ob alle festgelegten Oberflächen bedeckt sind. Farbe, Glanz und Textur sollten dem freigegebenen Finish entsprechen. Der Prüfer achtet zudem auf Fehlstellen, Partikel, Nadelstiche, Krater, Bläschen, Kratzer, Handhabungsspuren sowie geringe Schichtdicken an Kanten, Ecken, Schweißnähten oder vertieften Bereichen.
Lage und Muster eines Fehlers helfen dabei, dessen wahrscheinliche Ursache zu ermitteln. Oberflächenkontaminationen können den Film lokal stören; ein ungleichmäßiger Auftrag kann dünne oder zu dicke Bereiche hinterlassen; Einbrennbedingungen können Verlauf, Glanz oder Härte beeinflussen; und die Handhabung nach Verlassen des Ofens kann Spuren auf der Beschichtung hinterlassen. Befunde können anschließend korrigiert und der betroffene Bereich erneut geprüft werden.
Trockenschichtdicke und Beschichtungsleistung
Die Trockenschichtdicke (DFT) misst die ausgehärtete Beschichtung auf dem Metall. Das Ergebnis wird mit der jeweiligen Produkt- oder Auftragsspezifikation und dem angegebenen Messverfahren abgeglichen. Der dokumentierte Endschichtbereich von Yuzhen Furniture liegt bei 50–100 µm für das behandelte Pulverbeschichtungsverfahren.
Die Schichtdicke beantwortet einen Teil der Qualitätsfrage. Die Aushärtungsprüfung kontrolliert, ob das Metall die erforderliche Temperatur über die geforderte Zeit erreicht hat, während Haftungsprüfungen feststellen, wie fest der Film auf dem vorbereiteten Untergrund haftet. Zusammen mit der Sichtprüfung zeigen diese Kontrollen, ob die Beschichtung das gewünschte Erscheinungsbild, die Deckung, den Schichtaufbau, die Aushärtung und die Haftung aufweist.
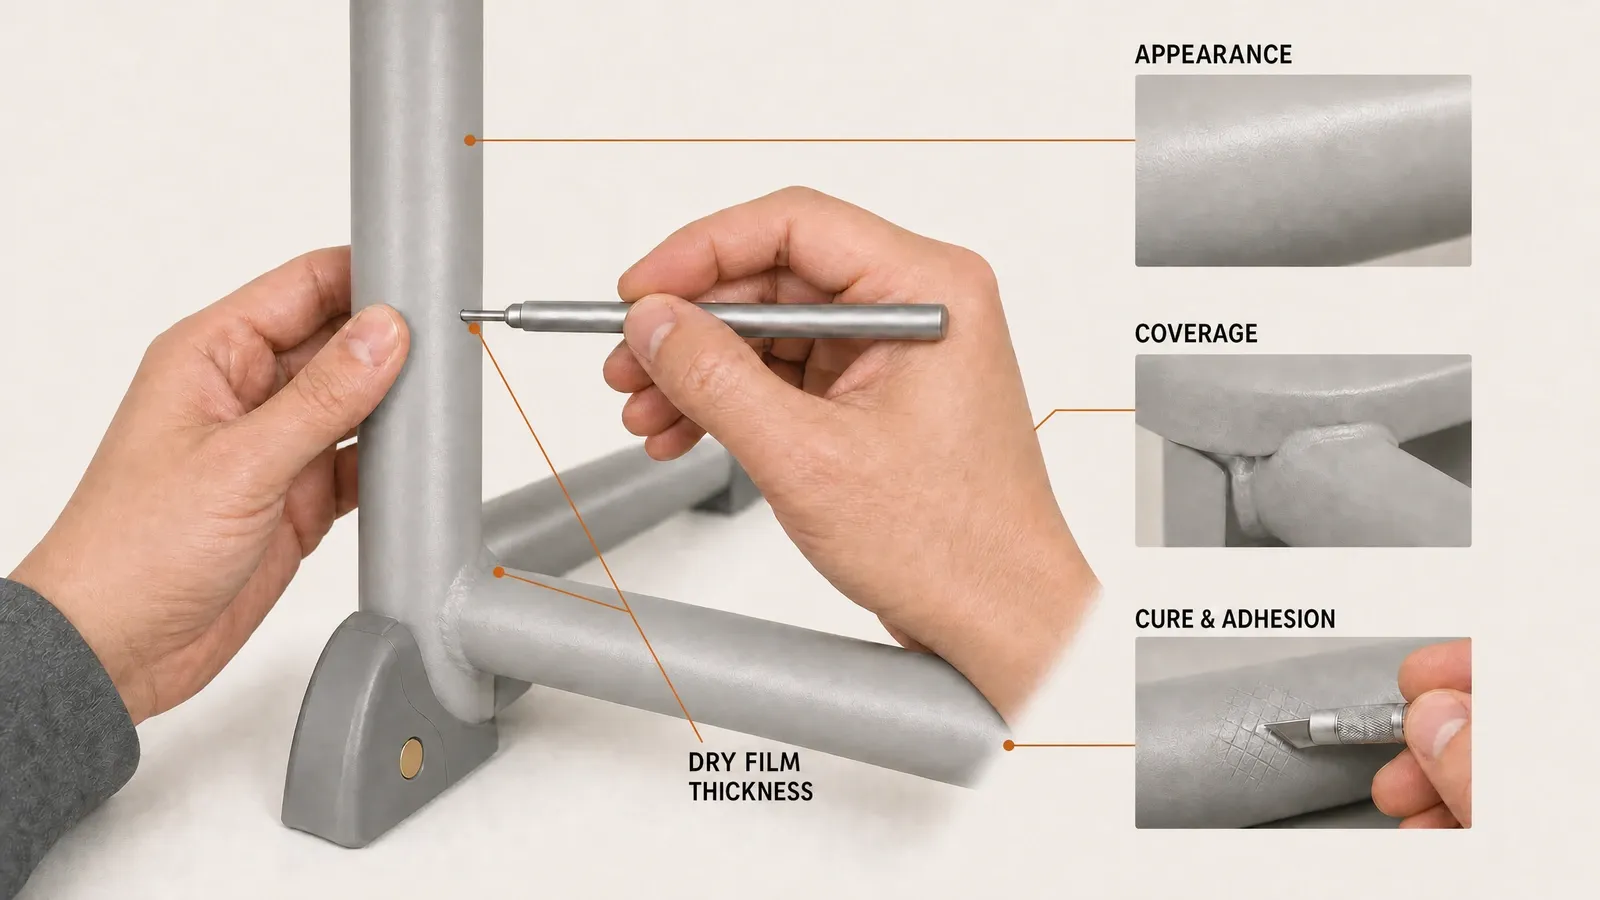
Prüfpunkte bei pulverbeschichteten Schulmöbeln
Der Produktionsprozess bietet Einkäufern und Qualitätsprüfern einen praktischen Ansatz zur Begutachtung fertiger Möbel. Die aussagekräftigsten Prüfungen konzentrieren sich direkt auf die Oberfläche und das Metallbauteil selbst:
| Prüfpunkt | Worauf zu achten ist | Bedeutung |
|---|---|---|
| Gesamtoberfläche | Einheitliche Farbe, Glanzgrad oder Textur bei zusammengehörigen Bauteilen | Bestätigt das spezifizierte optische Ergebnis |
| Oberflächendeckung | Durchgehende Beschichtung auf Flächen, Kanten, Ecken, Schweißnähten und Vertiefungen | Macht ausgelassene oder zu dünn beschichtete Stellen sichtbar |
| Sichtbare Fehler | Keine Fremdpartikel, Nadelstiche, Krater, Bläschen, Kratzer oder Handhabungsschäden | Zeigt Auffälligkeiten bei Auftragung, Aushärtung oder Handhabung |
| Trockenschichtdicke | Messwerte innerhalb des vorgegebenen Produkt- oder Auftragstoleranzbereichs | Bestätigt den beabsichtigten Schichtaufbau auf dem Metall |
| Aushärtung und Haftung | Ergebnisse, die den gewählten Beschichtungs- und Prüfanforderungen entsprechen | Bestätigt, dass der Schichtfilm ausgehärtet ist und auf der vorbereiteten Oberfläche haftet |
Bei einer Musterprüfung lässt sich die Beschichtung auch an der tatsächlichen Bauteilgeometrie beurteilen. Ein flaches Referenzblech bildet weder jede Schweißnaht noch jede Rohrkreuzung, Biegekante oder Korpusvertiefung des fertigen Möbels ab. Die Prüfung genau dieser Bereiche stellt sicher, dass die Beschichtungsanforderungen bei den Komponenten erfüllt werden, die Schüler und Lehrkräfte täglich nutzen.
Die Pulverbeschichtungsqualität ist zudem Teil des gesamten Möbelfertigungsprozesses. Die Vorfertigung beeinflusst Schweißnähte und Kanten vor der Beschichtung; Montage und Handhabung können die Oberfläche im Anschluss beeinträchtigen. Der Leitfaden zur Qualitätskontrolle in der Möbelfertigung erläutert, wie sich die Beschichtungsprüfung in Werkstoffprüfung, Fertigung, Montage, Endkontrolle und Verpackung einfügt. Yuzhen Furniture prüft Metallkomponenten, Oberflächenfinish, Farbe, Zielmarkt, Stückzahl sowie Projektspezifikationen gerne im Rahmen seiner Werksübersicht und Projektanfrage -Seiten.
Pulverbeschichtungsverfahren: Häufig gestellte Fragen
Wie funktioniert die Pulverbeschichtung bei Schulmöbeln aus Metall?
Bei der Pulverbeschichtung wird trockenes Pulver mithilfe einer Sprühpistole elektrostatisch aufgeladen und auf ein geerdetes Metallteil aufgetragen. Durch elektrostatische Anziehung haftet das ungehärtete Pulver auf der Oberfläche. Anschließend schmilzt die Hitze die Partikel und lässt sie zu einem geschlossenen Film verlaufen; duroplastisches Pulver vernetzt sich zudem beim Aushärten. Oberflächenvorbereitung, Auftragungsabdeckung, Aushärtung und Endprüfung bestimmen das fertige Ergebnis.
Warum ist die Vorbehandlung vor der Pulverbeschichtung wichtig?
Die Vorbehandlung entfernt Öl, Rost, Zunder, Staub und Bearbeitungsrückstände, die die Beschichtungshaftung beeinträchtigen können. Reinigung und eine geeignete Konversionsbehandlung schaffen eine haftungsfähigere Metalloberfläche, während Spülen und Trocknen Rückstände und Feuchtigkeit vor dem Auftrag entfernen. Die genaue Abfolge richtet sich nach dem Substrat, dessen Zustand und der geforderten Oberfläche.
Wie werden Aushärtetemperatur und -zeit bei der Pulverbeschichtung bestimmt?
Ausgangspunkt ist der Härteplan des Pulverherstellers, der die erforderliche Metalltemperatur des Teils und die Haltezeit vorgibt. Das Metall muss zunächst diese Temperatur erreichen, danach folgt die angegebene Verweilzeit. Bauteildicke, Masse, Geometrie, Ofenbeladung und Luftströmung beeinflussen den Erwärmungsverlauf, weshalb ein Ofenprofil den tatsächlichen Bauteilzustand überprüfen kann. Die dokumentierte Ofeneinstellung von 180–200°C und die Erwärmungszeit von 15–20 Minuten von Yuzhen Furniture gelten ausschließlich für das beschriebene Verfahren.
Wie dick ist die Pulverbeschichtung auf Metallschulmöbeln?
Die Schichtdicke der Pulverbeschichtung wird nach dem Aushärten als Trockenschichtdicke gemessen und sollte mit der jeweiligen Produkt- oder Auftragsspezifikation abgeglichen werden. Die freigegebene Verfahrensdokumentation von Yuzhen Furniture sieht für die abgedeckte Beschichtung einen Trockenschichtbereich von 50–100 µm vor. Für andere Pulver und Komponenten gilt die für deren spezifischen Einsatz vorgegebene Schichtdicke.
Welche Beschichtungsfehler sollten Einkäufer bei Schulmöbeln aus Metall prüfen?
Prüfen Sie auf fehlende oder zu dünne Deckung, Fremdpartikel, Nadelstiche, Krater, Blasen, Kratzer, Handhabungsspuren sowie Uneinheitlichkeiten bei Farbe, Glanz oder Struktur. Kanten, Schweißnähte, Innenecken und Vertiefungen erfordern besondere Aufmerksamkeit, da deren Geometrie die Abdeckung beeinträchtigen kann. Prüfungen der Trockenschichtdicke, der Aushärtung und der Haftung liefern zusätzliche Erkenntnisse, die eine reine Sichtprüfung nicht bieten kann.
Methodenreferenzen: Powder Coating Institut: Was ist Pulverbeschichtung?, Powder Coating Institut: Häufig gestellte Fragen, APCS: Pulverbeschichtung 101, TIGER Der Pulverbeschichtungsprozess erklärt, TIGER Vorbehandlung für Pulverbeschichtungen, Seattle Powder Coat Pulverbeschichtungsverfahren, PPG Vorteile von Pulverbeschichtungenund Thermaset Häufig gestellte Fragen zu Pulverbeschichtungen.